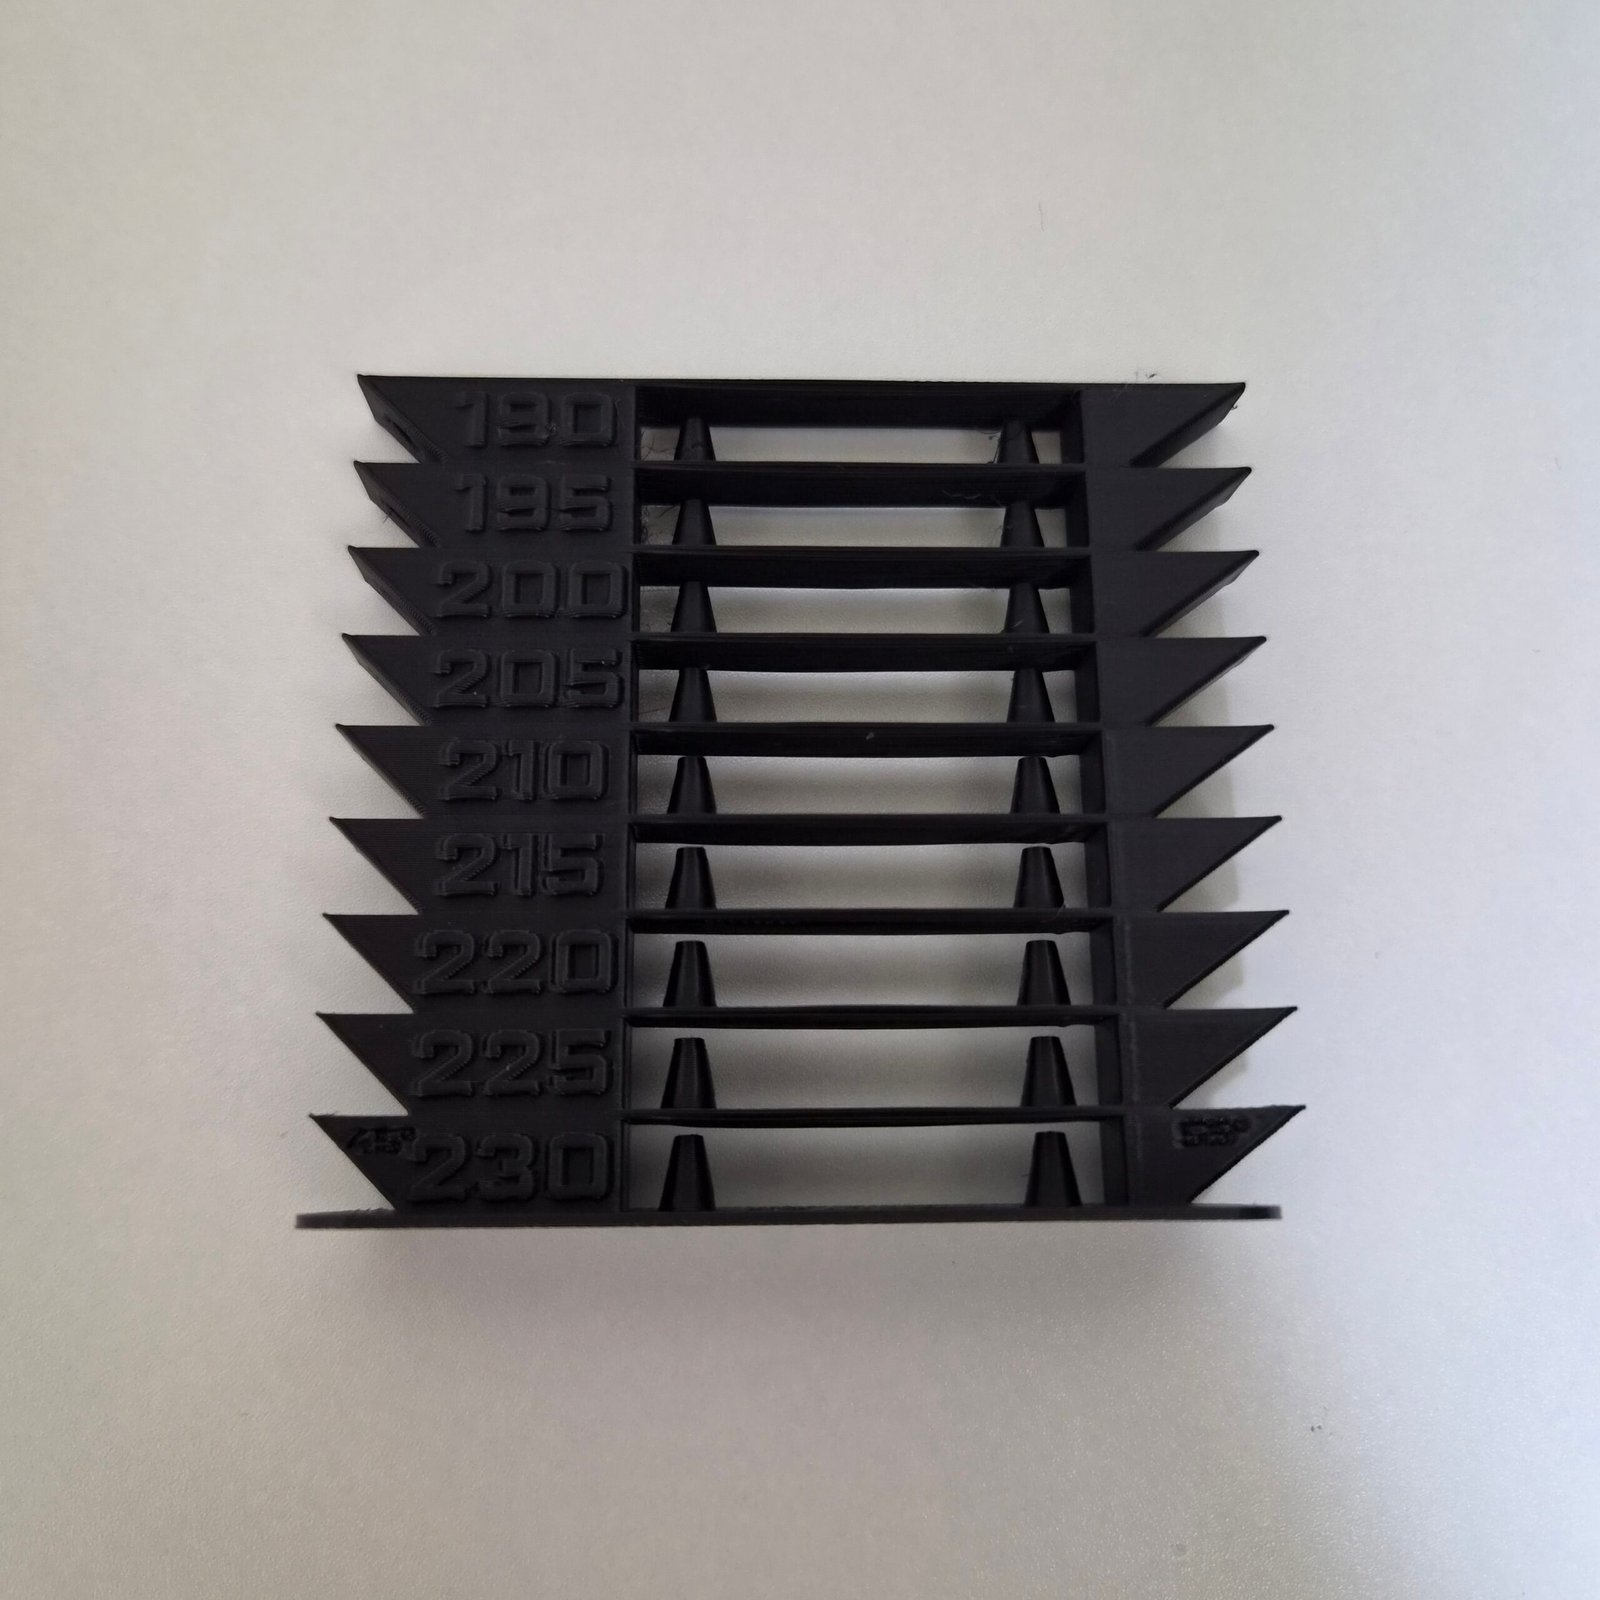
3D 프린터를 사용하다 보면 같은 PLA 필라멘트인데도 출력 온도에 따라 결과물이 달라지는 경험을 할 수 있습니다. 어떤 온도에서는 표면이 깔끔하게 출력되지만, 다른 온도에서는 실처럼 가느다란 필라멘트가 남는 스트링잉(Stringing) 현상이 발생하거나 층간 접착력이 약해지기도 합니다.
특히 PLA 필라멘트는 제조사와 색상, 첨가제, 출력 속도 등에 따라 적합한 출력 온도가 달라질 수 있습니다. 따라서 필라멘트 포장에 표시된 권장 온도만 사용하는 것보다 직접 테스트를 통해 자신의 3D 프린터에 적합한 온도를 찾는 것이 좋습니다.
이때 활용할 수 있는 방법이 바로 온도 타워(Temperature Tower) 테스트입니다. 온도 타워는 하나의 출력물 안에서 노즐 온도를 여러 단계로 변경하면서 각 구간의 출력 품질을 비교하는 방법입니다.
이번 글에서는 온도 타워의 원리부터 Bambu Studio를 활용한 테스트 방법, 출력 결과 분석, PLA 필라멘트의 최적 온도를 찾는 방법까지 단계별로 알아보겠습니다.
1. 온도 타워(Temperature Tower)란 무엇일까?
온도 타워는 여러 개의 층이나 구간으로 구성된 테스트 모델을 출력하면서 일정한 높이에 도달할 때마다 노즐 온도를 변경하는 캘리브레이션 방법입니다.
예를 들어 220°C에서 출력을 시작해 일정한 높이마다 5°C씩 온도를 낮추면 하나의 타워에 여러 온도 구간이 만들어집니다. 각 구간의 표면 상태와 스트링잉, 오버행, 브리징, 층간 접착력 등을 비교하면 해당 필라멘트에 적합한 온도를 찾는 데 도움이 됩니다.
온도 타워의 기본적인 작동 원리
다음은 제조사 권장 온도 범위가 190~220°C인 PLA를 가정한 예시입니다.
| 출력 순서 | 타워 위치 | 노즐 온도 |
|---|---|---|
| 1 | 가장 아래쪽 | 220°C |
| 2 | 두 번째 구간 | 215°C |
| 3 | 세 번째 구간 | 210°C |
| 4 | 네 번째 구간 | 205°C |
| 5 | 다섯 번째 구간 | 200°C |
| 6 | 여섯 번째 구간 | 195°C |
| 7 | 가장 위쪽 | 190°C |
이처럼 타워는 아래쪽부터 출력되며, 각 구간에 도달할 때마다 설정 온도가 변경됩니다.
온도 타워의 핵심은 노즐 온도 외에 다른 출력 조건을 가능한 한 동일하게 유지하는 것입니다.
출력 속도와 냉각 팬, 레이어 높이, 압출량 등을 동시에 변경하면 어떤 설정 때문에 품질이 달라졌는지 판단하기 어려워집니다.
2. PLA 출력 온도가 중요한 이유
노즐 온도는 필라멘트가 얼마나 잘 녹고 압출되는지에 영향을 미치는 중요한 설정입니다. 같은 PLA라도 온도가 너무 높거나 낮으면 출력 품질에 문제가 생길 수 있습니다.
노즐 온도가 너무 낮을 때
필라멘트가 충분히 녹지 않거나 원활하게 압출되지 않으면 다음과 같은 문제가 나타날 수 있습니다.
- 압출 불량(Under-extrusion): 필라멘트가 충분히 압출되지 않아 표면에 빈틈이 생길 수 있습니다.
- 층간 접착력 저하: 적층된 레이어가 충분히 결합하지 못해 출력물이 쉽게 갈라질 수 있습니다.
- 거친 표면: 압출이 불안정해지면서 표면이 거칠게 나타날 수 있습니다.
- 브리징 품질 저하: 공중에 걸쳐지는 필라멘트가 불안정하게 연결되거나 끊어질 수 있습니다.
다만 스트링잉은 높은 온도에서만 발생하는 현상이 아닙니다. 온도가 지나치게 낮아도 압출이 불안정해지면서 나타날 수 있습니다.
노즐 온도가 너무 높을 때
반대로 온도가 지나치게 높으면 필라멘트가 필요 이상으로 묽어지고 노즐 이동 중에도 흘러나오기 쉬워집니다.
- 스트링잉(Stringing): 노즐 이동 중 가느다란 실처럼 필라멘트가 남을 수 있습니다.
- 오버행 품질 저하: 충분히 굳기 전에 다음 레이어가 쌓이면서 모서리가 처질 수 있습니다.
- 브리징 처짐: 공중에 연결된 필라멘트가 아래로 늘어질 수 있습니다.
- 표면 품질 변화: 필라멘트가 과도하게 흐르면서 블롭이나 불규칙한 표면이 나타날 수 있습니다.
또한 지나치게 높은 온도에 장시간 노출되면 소재가 열적으로 손상되어 출력 품질이 저하될 수 있습니다.
따라서 온도 타워에서는 낮은 온도와 높은 온도 양쪽의 문제를 비교해야 합니다.
3. 온도 타워 출력 전 준비물
온도 타워는 별도의 복잡한 장비 없이 3D 프린터와 일반적인 필라멘트만으로 테스트할 수 있습니다.
| 준비물 | 용도 |
|---|---|
| FDM 3D 프린터 | 온도 타워 출력 |
| PLA 필라멘트 | 온도 테스트 대상 |
| 슬라이서 프로그램 | 구간별 노즐 온도 설정 |
| 온도 타워 모델 | 온도별 출력 품질 비교 |
| 캘리퍼스 또는 기록 도구 | 필요시 출력물 상태와 결과 기록 |
테스트할 PLA 필라멘트 준비
가능하면 평소 사용하는 PLA 필라멘트를 준비합니다. 같은 PLA라도 제조사와 색상, 첨가제에 따라 적합한 출력 온도가 달라질 수 있습니다.
온도 타워 테스트를 진행할 때는 다음 정보를 기록해 두는 것이 좋습니다.
- 필라멘트 제조사와 제품명
- 색상
- 포장에 표시된 권장 노즐 온도 범위
- 사용 중인 노즐 지름
- 필라멘트 보관 상태
특히 필라멘트가 습기를 흡수했다면 기포나 불규칙한 압출, 표면 거칠음, 스트링잉 등이 나타날 수 있습니다.
PLA는 상대적으로 습기에 덜 민감한 편이지만 장기간 습한 환경에 노출되면 수분을 흡수할 수 있습니다. 따라서 온도 타워 결과가 비정상적으로 나타난다면 필라멘트의 건조 상태도 확인하는 것이 좋습니다.
온도 타워 모델 준비
온도 타워 모델은 MakerWorld, Printables, Thingiverse 등의 3D 모델 공유 사이트에서 찾을 수 있습니다.
모델을 선택할 때는 다음과 같은 테스트 구조가 포함되어 있는지 확인하세요.
- 여러 온도 구간을 구분할 수 있는 구조
- 스트링잉을 확인할 수 있는 기둥
- 오버행 테스트 구간
- 브리징 테스트 구간
- 온도 구간이나 높이를 확인할 수 있는 표시
모든 온도 타워가 위 기능을 전부 포함하는 것은 아닙니다. 따라서 확인하려는 출력 품질에 맞는 모델을 선택하는 것이 좋습니다.
주의할 점은 단순한 STL 파일에는 온도 변경 명령이 자동으로 포함되어 있지 않다는 것입니다.
온도 타워 모양의 모델을 내려받아 그대로 출력하면 노즐 온도가 바뀌지 않은 채 동일한 온도로 출력될 수 있습니다. 슬라이서의 보정 기능을 사용하거나 각 온도 구간에 맞는 G-code를 추가해야 정상적인 테스트가 가능합니다.
4. Bambu Studio에서 PLA 온도 타워 만드는 방법
Bambu Studio에서는 기본 온도 보정 기능을 활용하거나, 직접 다운로드한 온도 타워 모델에 사용자 G-code를 추가하는 방법을 사용할 수 있습니다.
여기서는 Bambu Lab A1 mini를 사용하는 경우를 기준으로 설명하겠습니다.
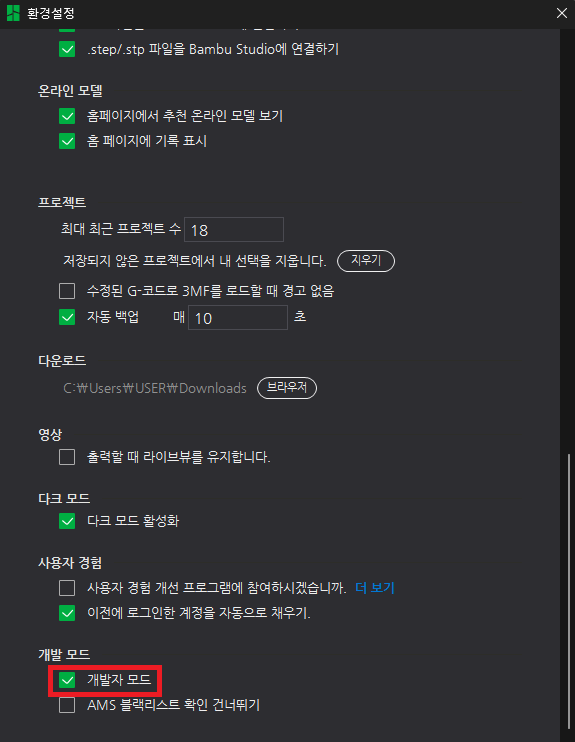
Bambu Studio의 Develop mode 활성화하기
Bambu Studio에서 Bambu Lab 프린터 프로필을 선택하면 수동 캘리브레이션 메뉴가 기본적으로 보이지 않을 수 있습니다.
이때 다음 순서로 Develop mode를 활성화합니다.
- Bambu Studio를 실행합니다.
- 상단 메뉴에서 Preferences(환경설정)를 선택합니다.
- Other 탭으로 이동합니다.
- Developer Mode 항목에서 Develop mode를 활성화합니다.
- 상단에 새롭게 표시되는 Calibration 메뉴를 확인합니다.
Windows와 Linux에서는 상단 도구 모음에 Calibration 메뉴가 나타나며, macOS에서는 앱의 상단 메뉴 영역에 표시될 수 있습니다. 이 메뉴와 프린터 연결 화면의 일반적인 Calibration 기능은 서로 다릅니다.
기본 Temperature 보정 기능 활용하기
Develop mode를 활성화했다면 상단의 Calibration 메뉴에서 Temperature 항목을 선택합니다. 이후 테스트할 필라멘트 종류와 온도 범위 등을 설정하고 온도 타워 보정 작업을 진행할 수 있습니다.
프로그램이 생성하는 테스트 모델에는 각 구간의 온도 변경 정보가 반영되므로 별도로 STL을 내려받거나 모든 G-code를 직접 입력할 필요가 없습니다.
다만 Bambu Studio의 버전과 선택한 프린터 프로필에 따라 메뉴와 옵션 구성이 달라질 수 있으므로 실제 화면을 확인해야 합니다.

직접 다운로드한 온도 타워 모델 사용하기
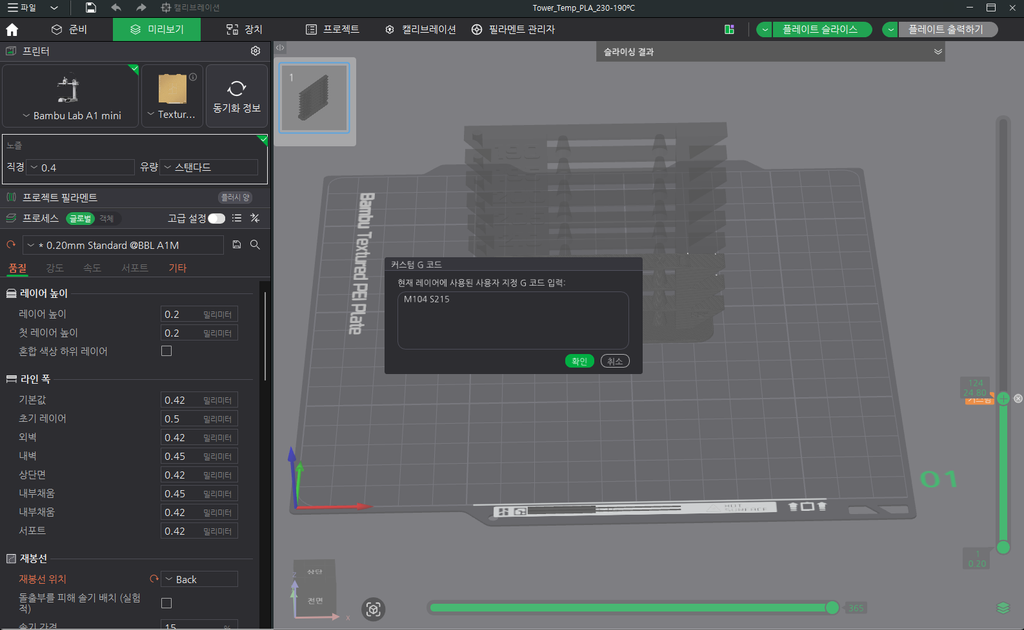
기본 온도 보정 기능 대신 MakerWorld나 Printables 등에서 내려받은 온도 타워 모델을 사용하고 싶다면 사용자 G-code를 추가할 수 있습니다. 먼저 STL 또는 3MF 모델을 Bambu Studio에 불러오고 슬라이싱을 진행합니다. 이후 Preview 탭으로 이동합니다.
Preview에서 온도 변경 구간 지정하기
Preview 화면 오른쪽의 레이어 슬라이더를 이용해 온도 변경이 시작될 레이어를 찾습니다. 해당 높이에 있는 슬라이더의 + 표시를 마우스 오른쪽 버튼으로 클릭하고 Add Custom G-code를 선택합니다.
예를 들어 다음 온도 구간을 215°C로 변경하려면 아래 명령어를 입력합니다.
M104 S215이 명령어는 노즐의 목표 온도를 215°C로 변경하며, 목표 온도에 도달할 때까지 출력 작업을 멈추지는 않습니다.
다음 온도 구간에서도 같은 방법으로 명령어를 추가합니다.
M104 S210M104 S205M104 S200M104 S195M104 S190이때 각 명령어는 반드시 해당 온도 구간이 시작되는 레이어에 맞춰 입력해야 합니다.
또한 가장 아래쪽 첫 번째 구간의 온도는 필라멘트 프로필에서 시작 온도로 설정해야 합니다.
예를 들어 아래쪽에서 220°C로 시작한다면 필라멘트 프로필에서 일반 레이어의 노즐 온도를 220°C로 설정하고, 그 위쪽 구간부터 M104 명령으로 온도를 낮추는 방식입니다.
모델에 따라 각 구간의 높이나 시작 레이어가 다르므로 온도 숫자만 보고 임의로 레이어를 지정하지 말고 모델 설명이나 미리보기에서 구간 경계를 확인하세요.
M104와 M109의 차이
온도 타워에서 자주 언급되는 명령어는 M104와 M109입니다.
| G-code | 기능 | 특징 |
|---|---|---|
M104 S215 | 노즐 목표 온도를 215°C로 변경 | 온도 변화 중에도 다음 출력 진행 |
M109 S215 | 노즐 온도를 설정하고 도달을 기다리는 명령 | 펌웨어의 대기 조건에 따라 동작이 달라질 수 있음 |
일반적인 온도 타워에서는 출력 중 온도를 변경하는 M104를 활용할 수 있습니다.
반면 M109는 온도에 도달할 때까지 기다리는 명령이지만, 펌웨어에 따라 가열과 냉각을 기다리는 조건이 다릅니다. 예를 들어 Marlin에서는 M109 S가 가열 중에만 대기하며, 냉각까지 기다리려면 M109 R을 사용합니다.
따라서 M109를 모든 3D 프린터에서 동일하게 작동하는 명령으로 이해해서는 안 됩니다.
초보자라면 Bambu Studio의 기본 보정 기능을 우선 활용하고, 직접 G-code를 추가할 때는 해당 프린터 펌웨어의 명령어 지원 여부를 확인하는 것이 좋습니다.
슬라이싱 결과 확인하기
모든 온도 변경 명령을 추가했다면 Preview에서 각 구간의 위치와 온도 변경 시점을 다시 확인합니다.
다음 사항을 점검하세요.
- 시작 온도가 의도한 값인지 확인합니다.
- 각 온도 구간에 올바른 G-code가 추가되었는지 확인합니다.
- 온도 외의 출력 조건은 동일하게 유지합니다.
- 서포트가 테스트 구간에 추가되지 않았는지 확인합니다.
- 각 구간의 출력 속도가 예상치 못하게 크게 달라지지 않는지 확인합니다.
슬라이서에서 Temperature 색상 표시를 지원한다면 각 레이어의 온도 변경 구간이 제대로 나뉘어 있는지도 확인할 수 있습니다.
특히 다운로드한 STL을 사용하는 경우 온도 변경 명령이 실제로 생성된 G-code에 들어갔는지 확인해야 합니다.
5. 온도 타워 출력 결과 분석하는 방법
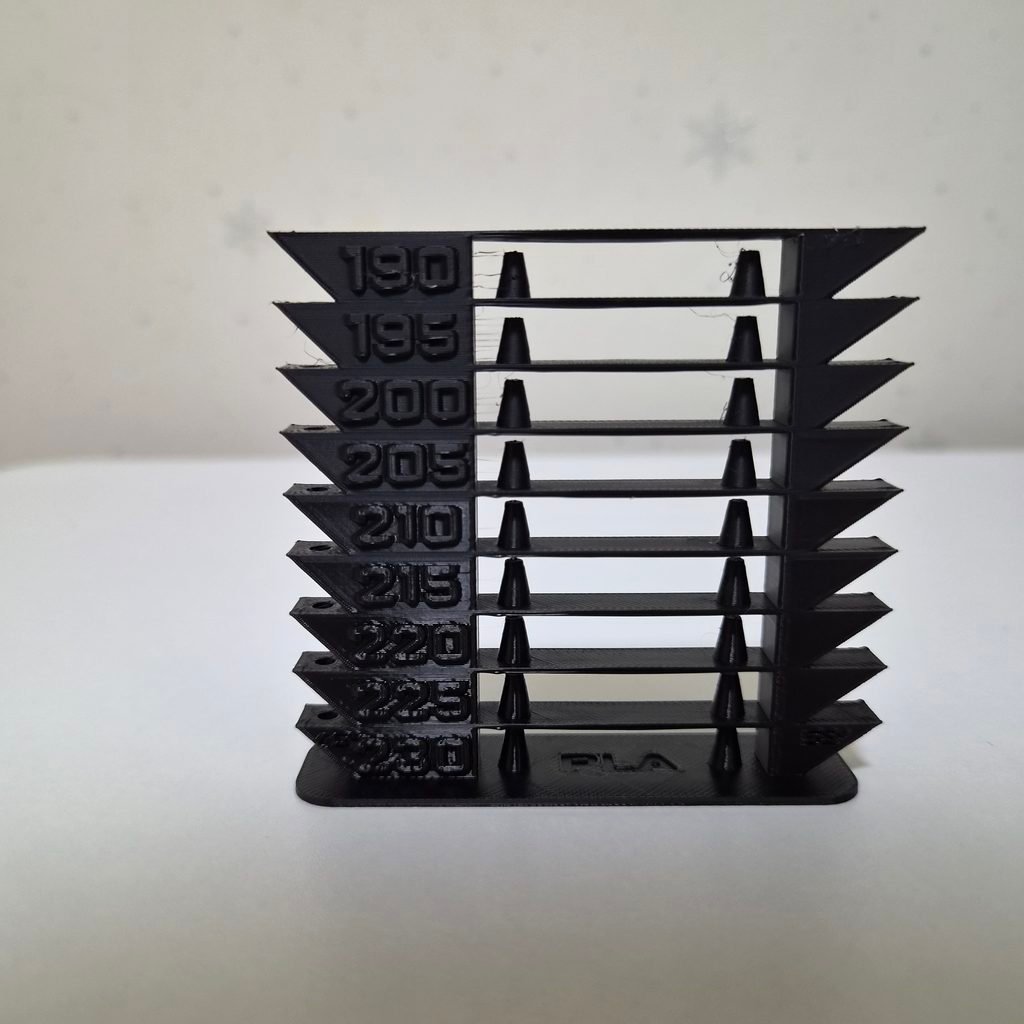
온도 타워 출력이 완료되었다면 각 구간의 결과를 비교해야 합니다.
단순히 표면이 가장 매끄러운 구간을 선택하기보다 스트링잉, 오버행, 브리징, 층간 접착력 등을 종합적으로 확인하는 것이 좋습니다.
스트링잉(Stringing) 확인
온도 타워에 기둥이나 작은 구조물이 있다면 기둥 사이에 가느다란 실이 생겼는지 확인합니다. 일반적으로 노즐 온도가 지나치게 높으면 필라멘트가 노즐에서 흘러나와 스트링잉이 증가할 수 있습니다.
반대로 온도가 지나치게 낮아도 압출이 불안정해져 스트링잉이 발생할 수 있습니다. 따라서 단순히 스트링잉이 가장 적은 구간을 선택하기보다 압출 상태와 다른 품질 요소까지 함께 확인해야 합니다.
오버행(Overhang) 상태 확인
오버행 구간에서는 출력물의 돌출된 부분이 아래로 처지거나 표면이 거칠게 형성되는지 확인합니다. 노즐 온도가 지나치게 높으면 필라멘트가 충분히 굳기 전에 다음 레이어가 쌓이면서 처짐이 발생할 수 있습니다.
반대로 지나치게 낮으면 압출이 불안정해져 돌출된 부분의 표면이 거칠어질 수 있습니다. 각 구간의 모서리와 돌출 부분이 얼마나 균일하게 형성되었는지 비교해 보세요.
브리징(Bridging) 상태 확인
브리징은 두 지점 사이에 필라멘트를 공중으로 연결해 출력하는 방식입니다. 브리징 테스트에서는 공중에 연결된 필라멘트가 아래로 처지거나 중간에 끊어지는지 확인합니다.
온도가 너무 높으면 필라멘트가 충분히 굳기 전에 아래로 처질 수 있습니다. 반면 지나치게 낮으면 필라멘트가 원활하게 압출되지 않거나 연결 부위가 약해질 수 있습니다.
다만 브리징 품질은 냉각 팬과 브리징 속도, 유량 등에도 영향을 받으므로 온도만으로 결과를 판단하지 않는 것이 중요합니다.
표면 품질과 세부 형상 확인
온도 구간별로 표면의 광택과 거칠기, 작은 형상의 표현 상태도 비교합니다. 온도가 달라지면 필라멘트의 흐름과 냉각 상태가 달라져 표면 질감에도 차이가 나타날 수 있습니다.
다만 광택은 필라멘트의 색상과 첨가제, 출력 방향과 표면 구조에도 영향을 받으므로 광택만으로 적정 온도를 판단하지 않는 것이 좋습니다.
층간 접착력 확인
온도 타워의 층간 접착력도 중요한 평가 요소입니다. 일반적으로 노즐 온도가 지나치게 낮으면 레이어 사이의 접착이 약해져 출력물이 쉽게 층 분리될 수 있습니다.
테스트 모델에 얇은 벽이나 별도의 접착력 확인 구간이 있다면 출력물을 조심스럽게 구부려 층간 결합 상태를 비교할 수 있습니다.
다만 단순히 손으로 부러뜨리는 결과만으로 실제 제품의 강도를 판단할 수는 없습니다. 출력 방향과 벽면 수, 내부 채움 등 다른 조건도 강도에 영향을 주기 때문입니다.
온도 조절만으로 스트링잉이 해결되지 않는다면 리트랙션 거리와 속도도 함께 확인해야 합니다. 거미줄 현상의 원인과 해결 방법은 3D 프린팅 거미줄 현상(Stringing) 가이드: 리트랙션 설정으로 해결하기 글에서 자세히 확인할 수 있습니다.
6. 온도 타워 결과를 바탕으로 최적 온도 선택하기
온도 타워를 비교했다면 이제 실제로 사용할 온도를 정해야 합니다.
여기서 중요한 것은 가장 높은 온도나 가장 낮은 온도를 선택하는 것이 아니라 여러 품질 요소의 균형이 좋은 온도 범위를 찾는 것입니다.
예를 들어 다음과 같은 결과가 나왔다고 가정해 보겠습니다.
| 온도 | 스트링잉 | 오버행 | 층간 접착 | 종합 평가 |
|---|---|---|---|---|
| 220°C | 다소 많음 | 일부 처짐 | 양호 | 보통 |
| 215°C | 적음 | 양호 | 양호 | 우수 |
| 210°C | 매우 적음 | 양호 | 양호 | 우수 |
| 205°C | 거의 없음 | 양호 | 다소 약함 | 보통 |
| 200°C | 거의 없음 | 일부 거침 | 약함 | 낮음 |
위 표는 온도 선택 방법을 설명하기 위한 가상 결과이며, 실제 PLA 테스트 결과가 아닙니다.
위와 같은 결과라면 210~215°C 구간을 우선적으로 고려할 수 있습니다. OrcaSlicer의 공식 가이드에서도 여러 온도 구간의 품질이 비슷하게 좋다면 그 범위의 중간값을 선택하는 방법을 권장합니다.
다만 높은 속도나 체적 유량을 사용하려는 경우에는 같은 범위에서 조금 더 높은 온도가 유리할 수 있습니다. OrcaSlicer의 공식 가이드에서도 여러 온도 구간의 품질이 비슷하게 좋다면 그 범위의 중간값을 선택하는 방법을 권장합니다.
출력 목적에 따라 선택 기준 달리하기
| 출력 목적 | 우선적으로 확인할 항목 |
|---|---|
| 장식품과 피규어 | 표면 품질, 세부 형상, 스트링잉 |
| 기능성 부품 | 층간 접착력, 구조적 안정성 |
| 빠른 출력 | 압출 안정성, 브리징, 높은 유량에서의 출력 품질 |
| 얇은 글자와 정밀한 모델 | 작은 형상 표현, 블롭, 표면 품질 |
온도 타워에서 품질이 좋은 구간을 선택했다면 실제로 자주 출력하는 모델에도 적용해 보는 것이 좋습니다.
온도 타워와 실제 출력 모델은 형상과 출력 속도, 압출량이 다르기 때문에 타워에서 가장 좋았던 온도가 모든 출력물에서 동일하게 좋은 결과를 보장하지는 않습니다.
따라서 최종 온도를 결정하기 전 실제 모델로 추가 출력해 확인하는 것이 좋습니다.
7. 온도 타워 테스트 후 Bambu Studio에 설정 저장하기
온도 타워를 통해 적절한 온도를 찾았다면 테스트 결과를 실제 필라멘트 프로필에 반영해야 합니다. Bambu Studio에서는 필라멘트 프로필의 온도 관련 설정을 수정해 사용할 수 있습니다.
일반적인 작업 순서는 다음과 같습니다.
- Bambu Studio에서 현재 사용하는 PLA 필라멘트 프로필을 선택합니다.
- 필라멘트 설정 편집 화면으로 이동합니다.
- 노즐 온도 설정 항목을 확인합니다.
- 일반 레이어의 노즐 온도를 테스트에서 선택한 값으로 변경합니다.
- 첫 번째 레이어는 제조사의 권장 설정과 베드 안착 상태를 고려해 별도로 확인합니다.
- 기존 기본 프로필을 덮어쓰기보다 사용자 프로필로 저장해 관리합니다.
특히 첫 번째 레이어와 일반 레이어의 온도는 반드시 같아야 하는 것은 아닙니다.
첫 번째 레이어는 베드 접착력을 고려한 별도 온도를 사용할 수 있으므로, 온도 타워에서 찾은 일반 레이어의 적정 온도를 그대로 모든 구간에 적용하기 전에 실제 출력 조건을 확인하는 것이 좋습니다.
또한 온도 타워 결과는 특정 프린터와 노즐, 필라멘트 조합에서 얻은 값입니다.
같은 PLA라도 제조사나 색상, 출력 속도가 달라지면 결과가 달라질 수 있으므로 새로운 필라멘트를 사용할 때는 다시 테스트하는 것을 고려해 보세요.
8. 온도 타워 테스트가 제대로 되지 않을 때 확인할 사항
온도 타워를 출력했는데 구간별 차이가 거의 없거나 예상과 다른 결과가 나타난다면 다음 사항을 점검해 보세요.
| 문제 | 확인할 내용 |
|---|---|
| 모든 구간의 온도가 동일함 | 레이어별 G-code가 올바르게 추가되었는지 확인 |
| 온도 구간이 맞지 않음 | 모델의 구간 높이와 변경 명령어 위치 확인 |
| 스트링잉이 모든 구간에서 심함 | 필라멘트 수분 상태와 리트랙션 설정 확인 |
| 표면이 계속 거칠게 출력됨 | 필라멘트 상태와 압출 조건 확인 |
| 층간 접착력이 모든 구간에서 약함 | 출력 속도와 필라멘트 프로필, 노즐 온도 범위 확인 |
| 온도 변화가 눈에 띄지 않음 | 각 구간의 높이와 온도 변경 간격 확인 |
특히 M104 명령은 온도 목표값만 변경하고 출력을 계속 진행합니다.
따라서 노즐의 실제 온도가 목표값에 도달하기까지 시간이 걸릴 수 있습니다. 온도 구간이 너무 짧다면 해당 구간을 출력하는 동안 온도가 충분히 안정되지 않을 수 있습니다.
또한 필라멘트가 습기를 흡수했다면 온도 타워에서도 기포와 불규칙한 압출, 스트링잉 등의 문제가 나타날 수 있습니다.
Polymaker도 습기가 포함된 필라멘트에서 기포, 층간 접착력 저하, 스트링잉 및 불균일한 압출이 발생할 수 있다고 안내하고 있습니다. Polymaker도 습기를 흡수한 필라멘트에서 기포, 층간 접착력 저하, 스트링잉 및 불균일한 압출이 발생할 수 있다고 안내하고 있습니다.
따라서 출력 전 필라멘트 상태와 장비의 기본 조건을 확인하는 것이 중요합니다.
나에게 맞는 PLA 출력 온도를 직접 찾아보세요
3D 프린터의 노즐 온도는 출력물의 표면 품질과 층간 접착력, 스트링잉, 브리징 등 다양한 요소에 영향을 미칩니다. 필라멘트 제조사에서 제공하는 권장 온도는 좋은 출발점이지만 모든 프린터와 출력 환경에서 동일한 결과를 보장하지는 않습니다.
온도 타워를 활용하면 하나의 모델에서 여러 온도 구간을 비교할 수 있으므로 자신의 프린터와 필라멘트에 적합한 조건을 찾는 데 도움이 됩니다. 특히 온도가 높을수록 무조건 좋은 것도 아니고, 낮을수록 표면이 깔끔해지는 것도 아닙니다.
스트링잉이 적으면서도 층간 접착력이 충분하고, 오버행과 브리징 상태까지 안정적인 온도 범위를 선택하는 것이 중요합니다. 저는 Bambu Studio와 Bambu Lab A1 mini를 사용하고 있기 때문에, 새로운 PLA 필라멘트를 사용할 때도 제조사가 안내하는 프로필을 출발점으로 삼고 필요에 따라 온도를 비교해 보는 방식을 추천합니다.
필라멘트마다 적합한 온도를 찾아두면 불필요한 출력 실패를 줄이고 보다 안정적인 3D 프린팅 환경을 만드는 데 도움이 됩니다.
온도 설정을 마쳤다면 다음으로 필라멘트의 압출량도 확인해 보세요. 출력물의 벽면이 지나치게 두껍거나 얇고, 표면에 미세한 틈이 생긴다면 압출량(Flow Rate)도 함께 점검하는 것이 좋습니다.
온도 설정을 마쳤다면 다음으로 필라멘트의 압출량(Flow Rate)도 확인해 보세요. 노즐 온도와 압출량은 서로 다른 설정이므로 각각 테스트하는 것이 좋습니다. 필라멘트에 적합한 압출량을 측정하고 조절하는 방법은 3D 프린팅 표면 품질의 숨은 범인: 압출량(Flow Rate) 최적화와 필라멘트별 조절 팁 글에서 확인할 수 있습니다.
참고 자료
- OrcaSlicer 공식 Wiki: Temperature Calibration
- Bambu Studio에서 필라멘트 온도 보정하기
- Bambu Lab 커뮤니티: Bambu Studio 온도 타워 및 사용자 G-code 설정
- Marlin 공식 G-code 문서: M104
- Marlin 공식 G-code 문서: M109
- Polymaker 공식 Wiki: 습기를 흡수한 필라멘트의 증상