3D 프린터 코끼리발(Elephant’s Foot) 해결 가이드: 첫 레이어 뭉침과 바닥면 치수 오차 줄이기
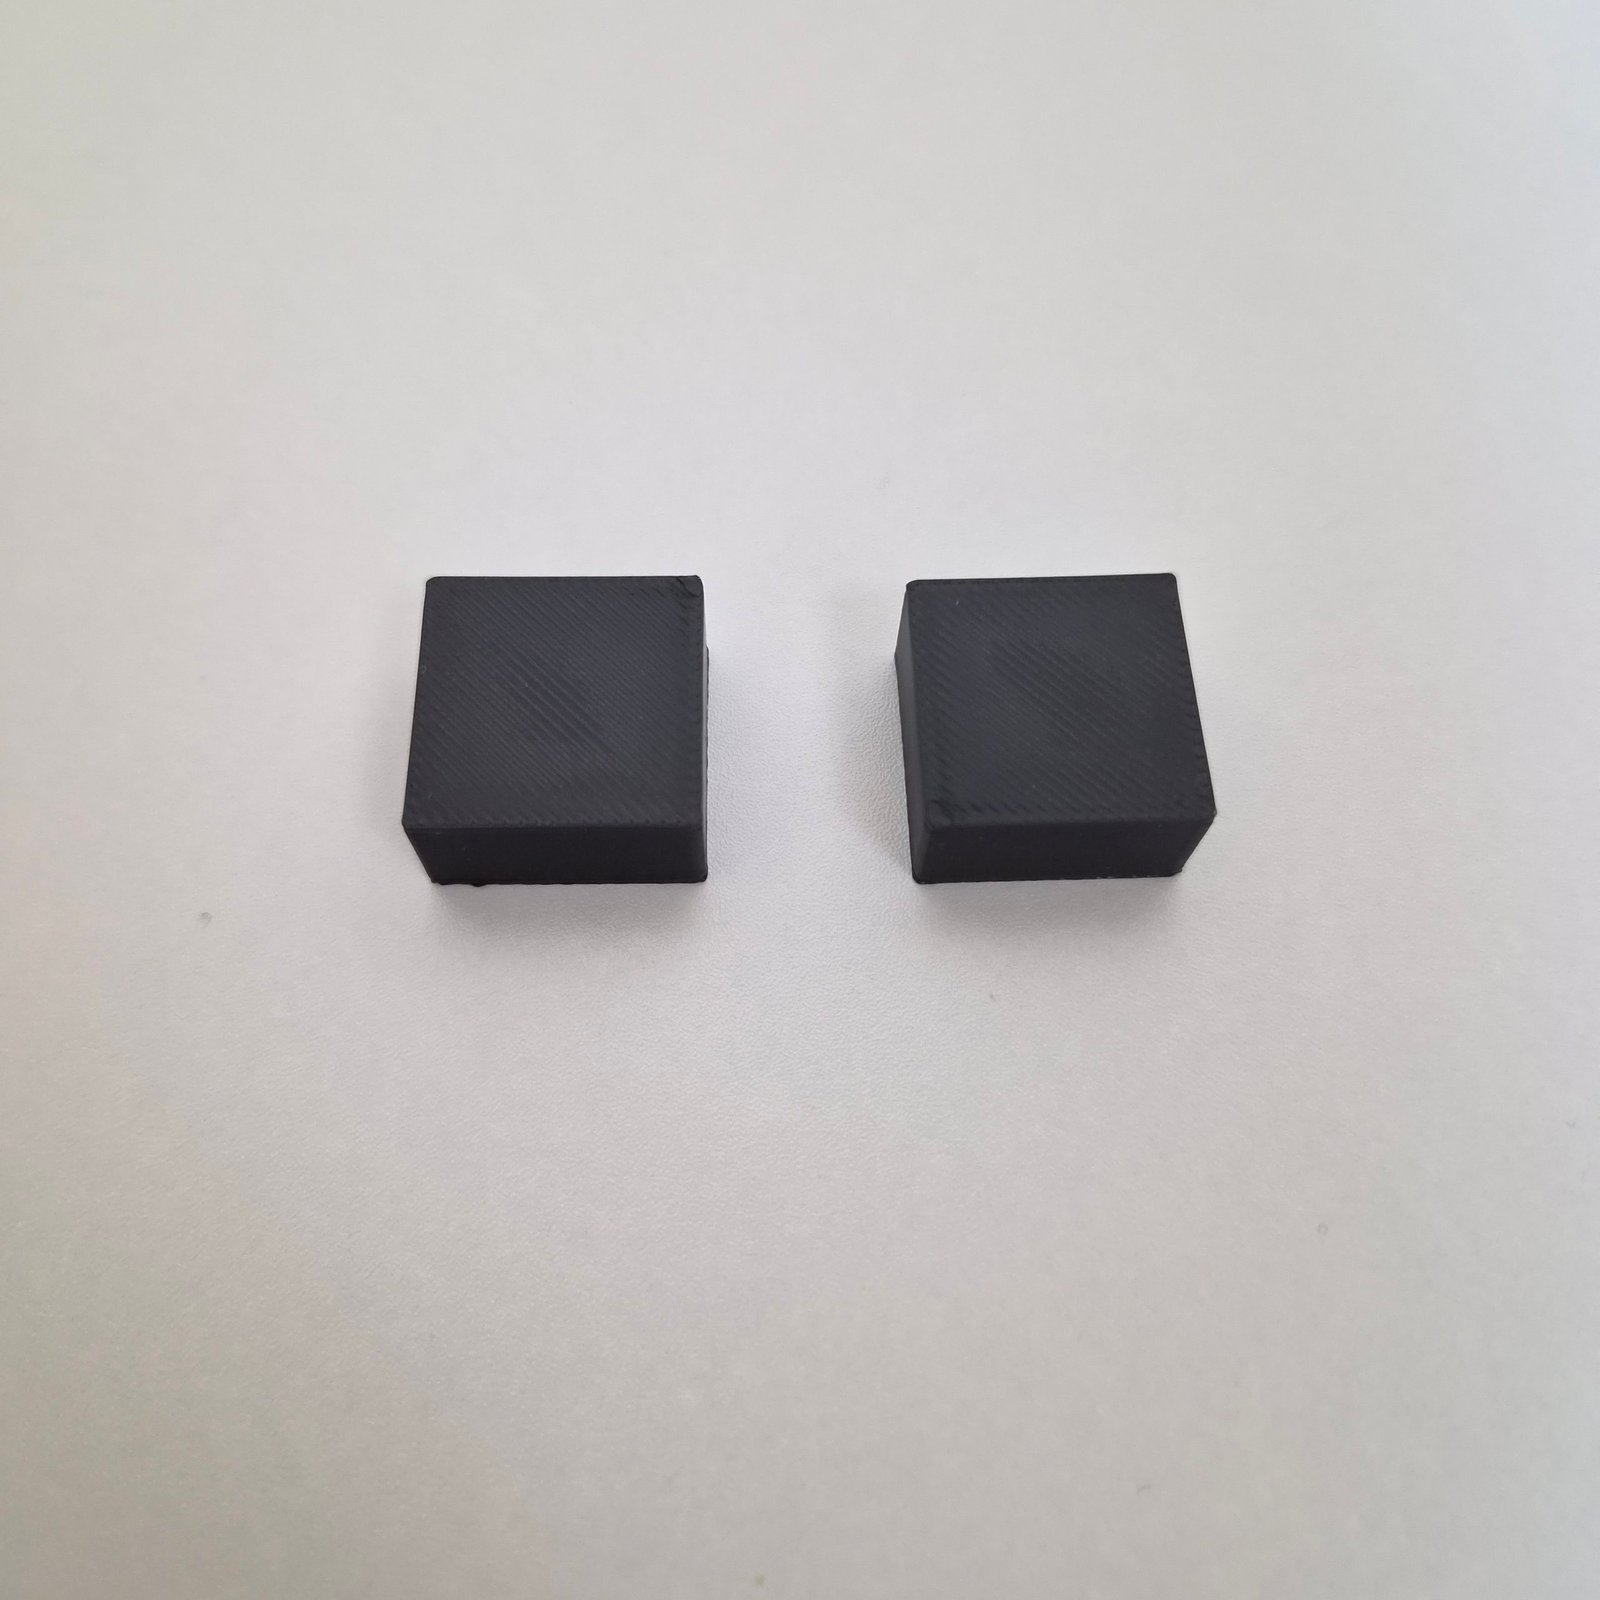
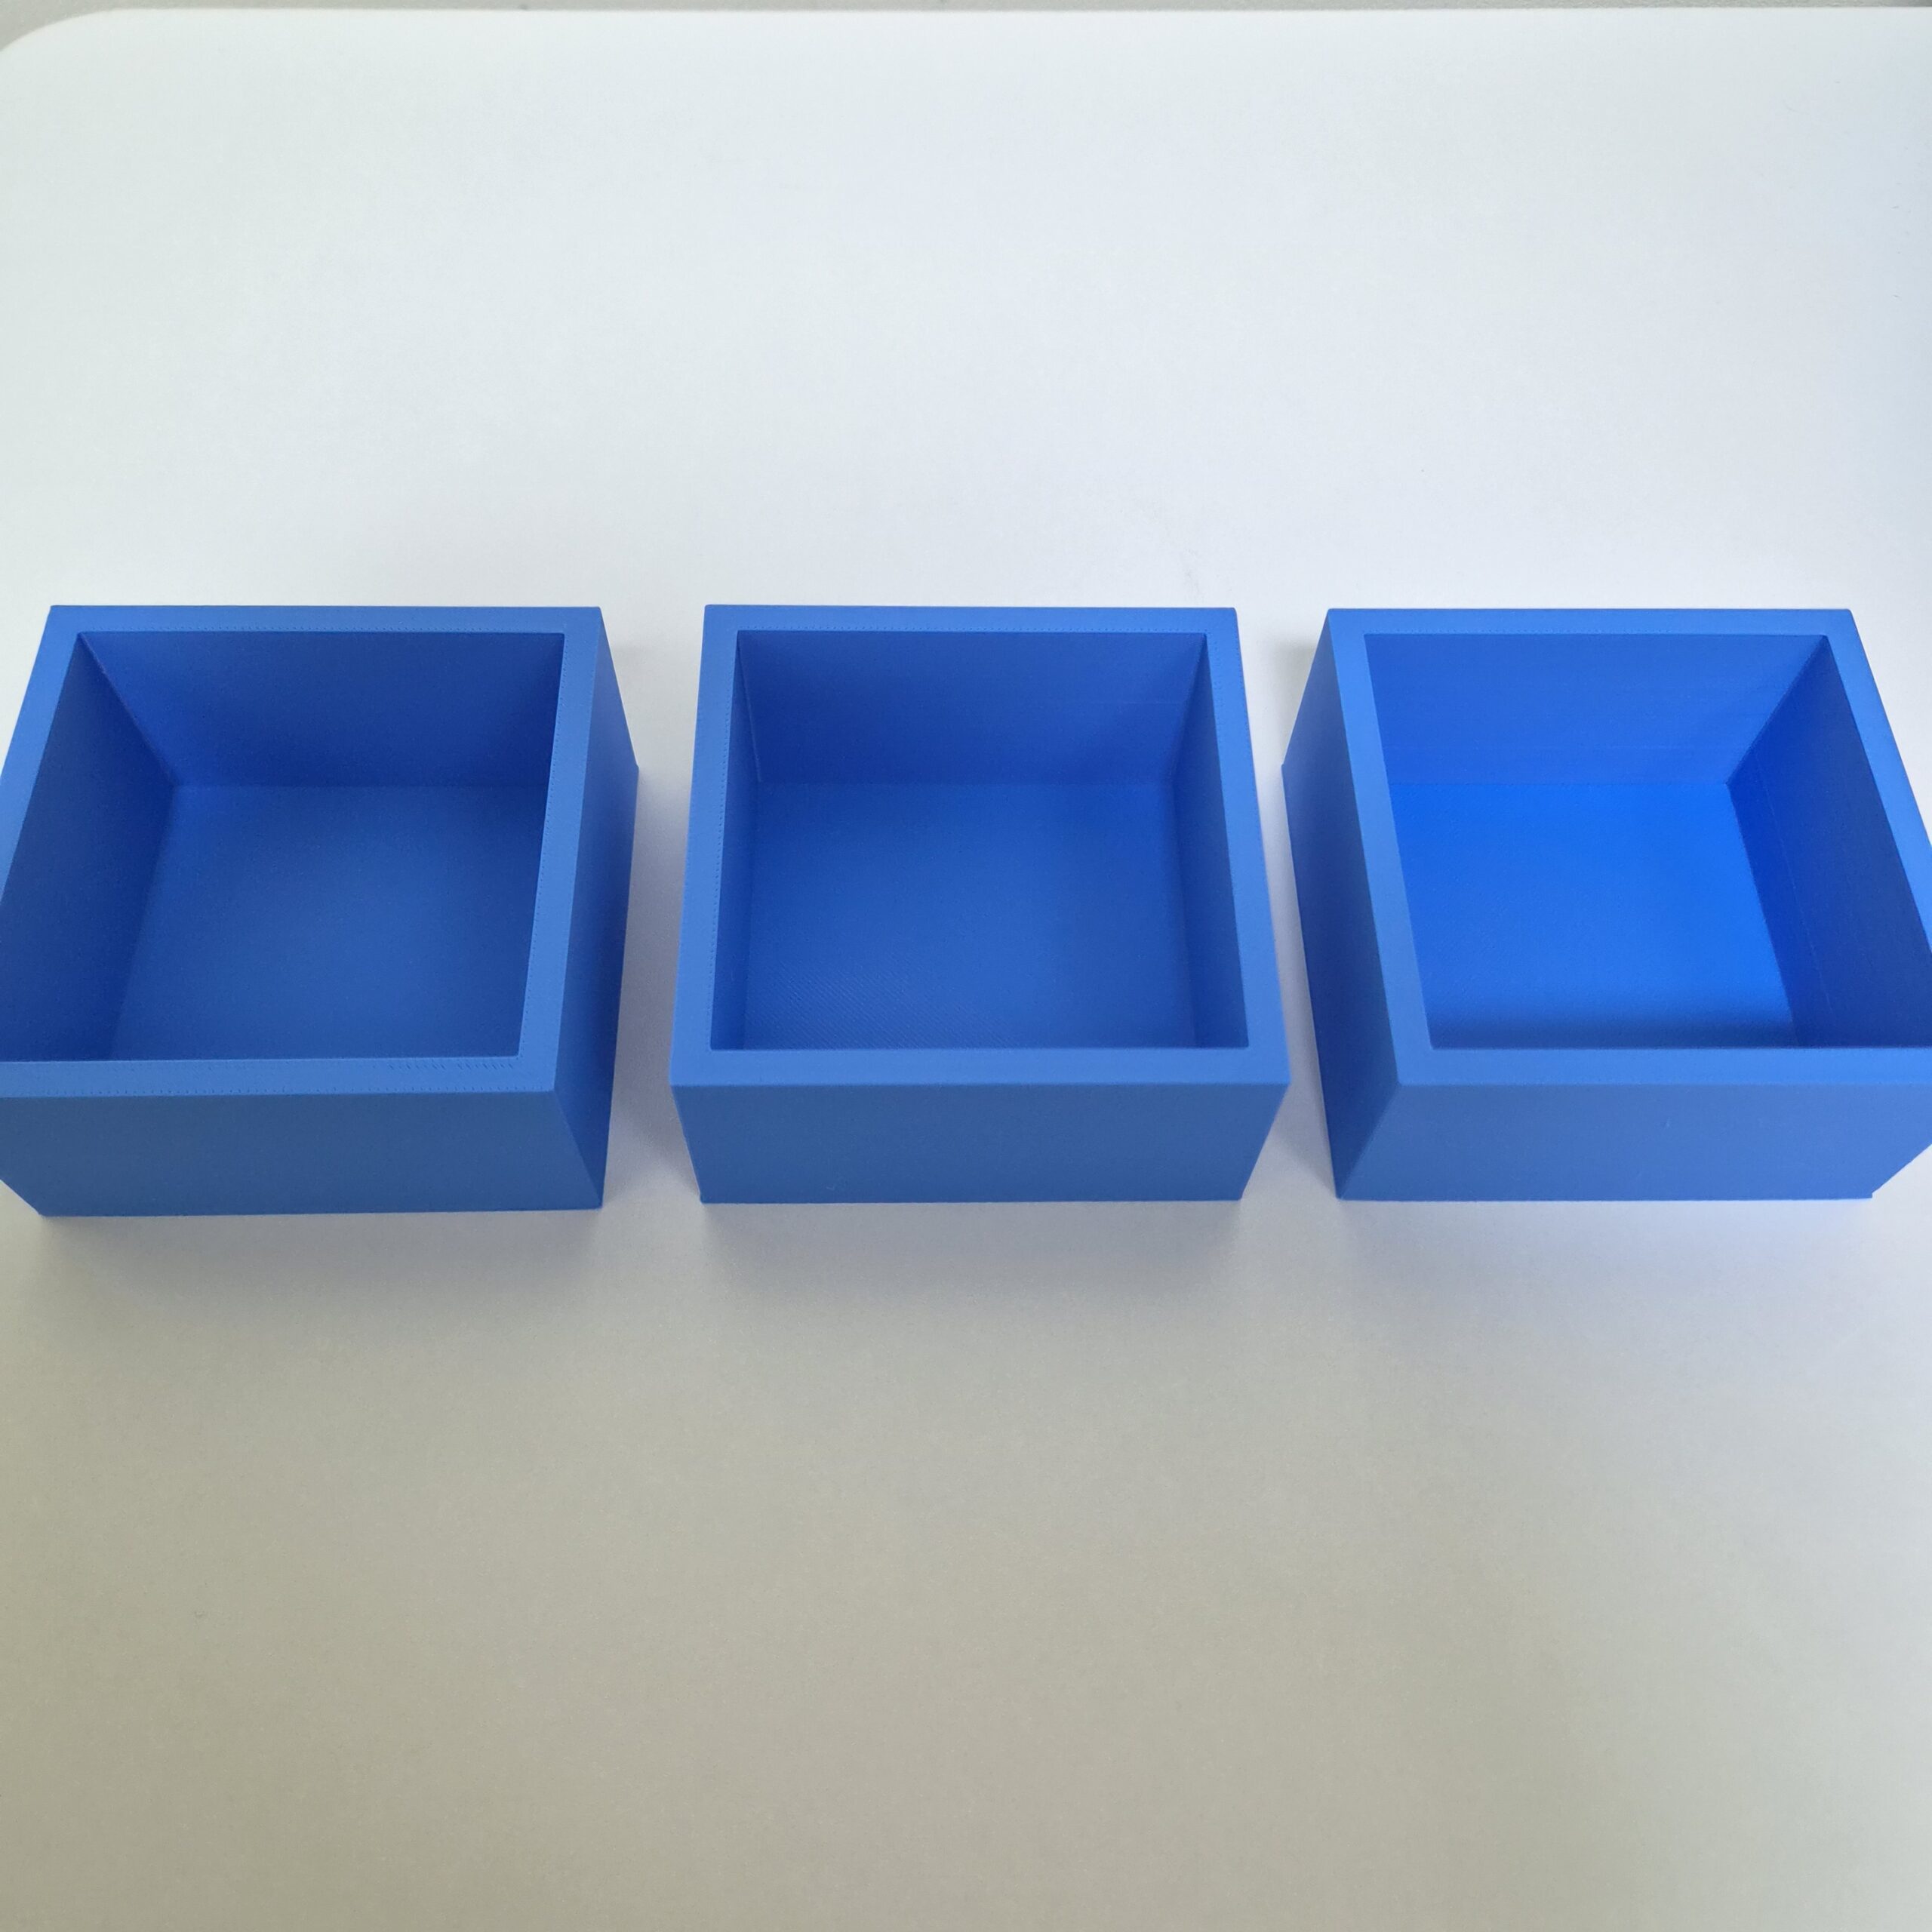
3D 프린터로 출력한 제품을 자세히 살펴보면 바닥면 가장자리가 위쪽보다 유독 넓게 튀어나온 경우가 있습니다. 마치 코끼리의 발처럼 아래쪽이 불룩하게 퍼져 보이는 이 현상을 코끼리발(Elephant’s Foot)이라고 합니다. 단순히 외관이 조금 보기 싫은 문제라고 생각할 수 있지만, 실제로는 출력물의 치수 정확도와 조립 품질에도 영향을 줄 수 있습니다. 예를 들어 여러 부품을 끼워 맞추는 구조물을 출력했다면 바닥면에 생긴 … 더 읽기
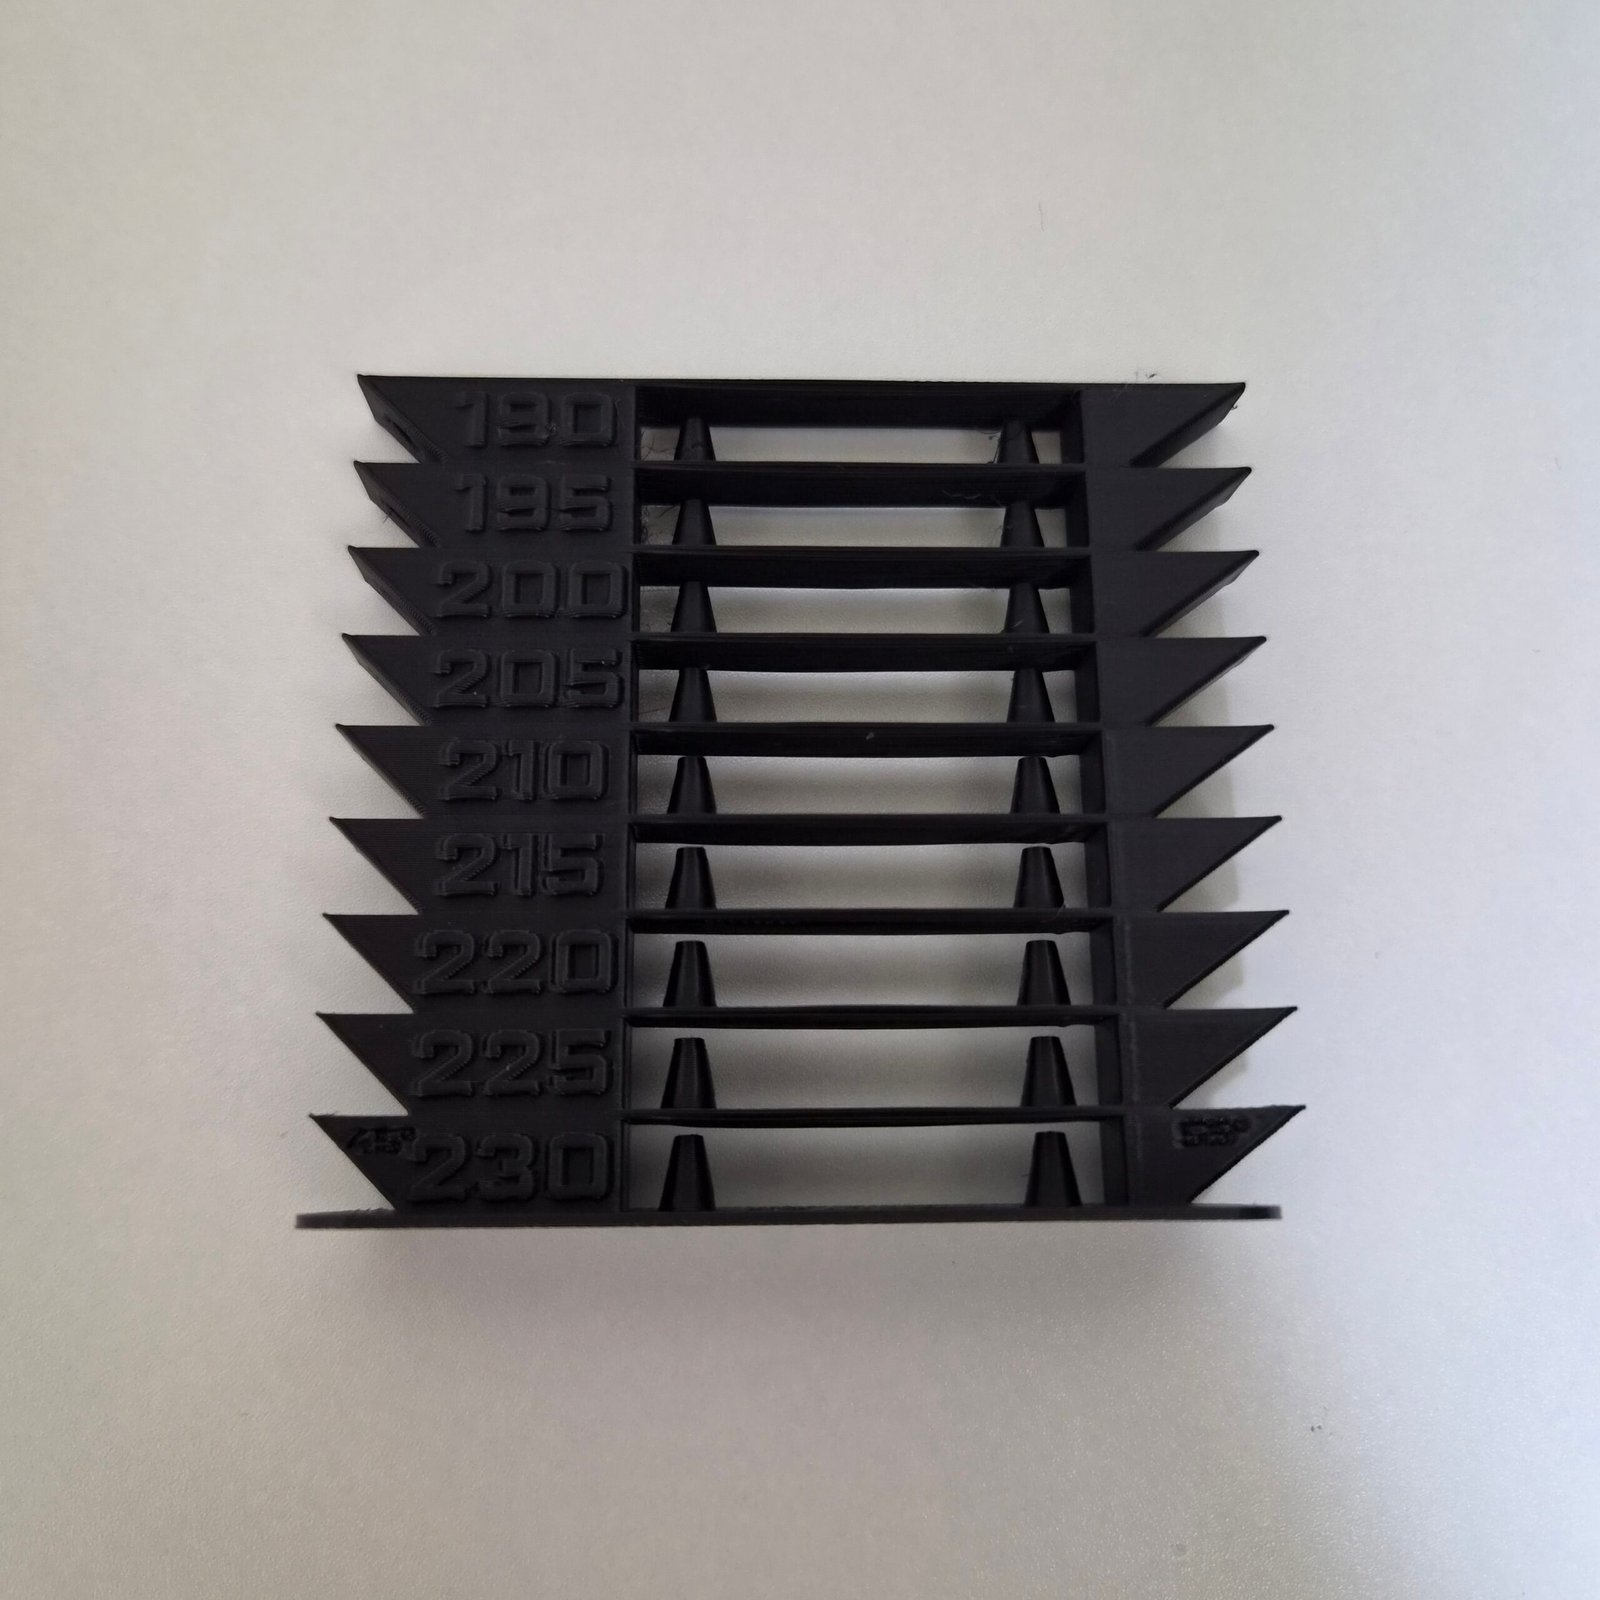
3D 프린터 온도 타워 테스트 가이드: PLA 필라멘트 최적 출력 온도를 찾는 방법

3D 프린터를 사용하다 보면 같은 PLA 필라멘트인데도 출력 온도에 따라 결과물이 달라지는 경험을 할 수 있습니다. 어떤 온도에서는 표면이 깔끔하게 출력되지만, 다른 온도에서는 실처럼 가느다란 필라멘트가 남는 스트링잉(Stringing) 현상이 발생하거나 층간 접착력이 약해지기도 합니다. 특히 PLA 필라멘트는 제조사와 색상, 첨가제, 출력 속도 등에 따라 적합한 출력 온도가 달라질 수 있습니다. 따라서 필라멘트 포장에 표시된 권장 … 더 읽기

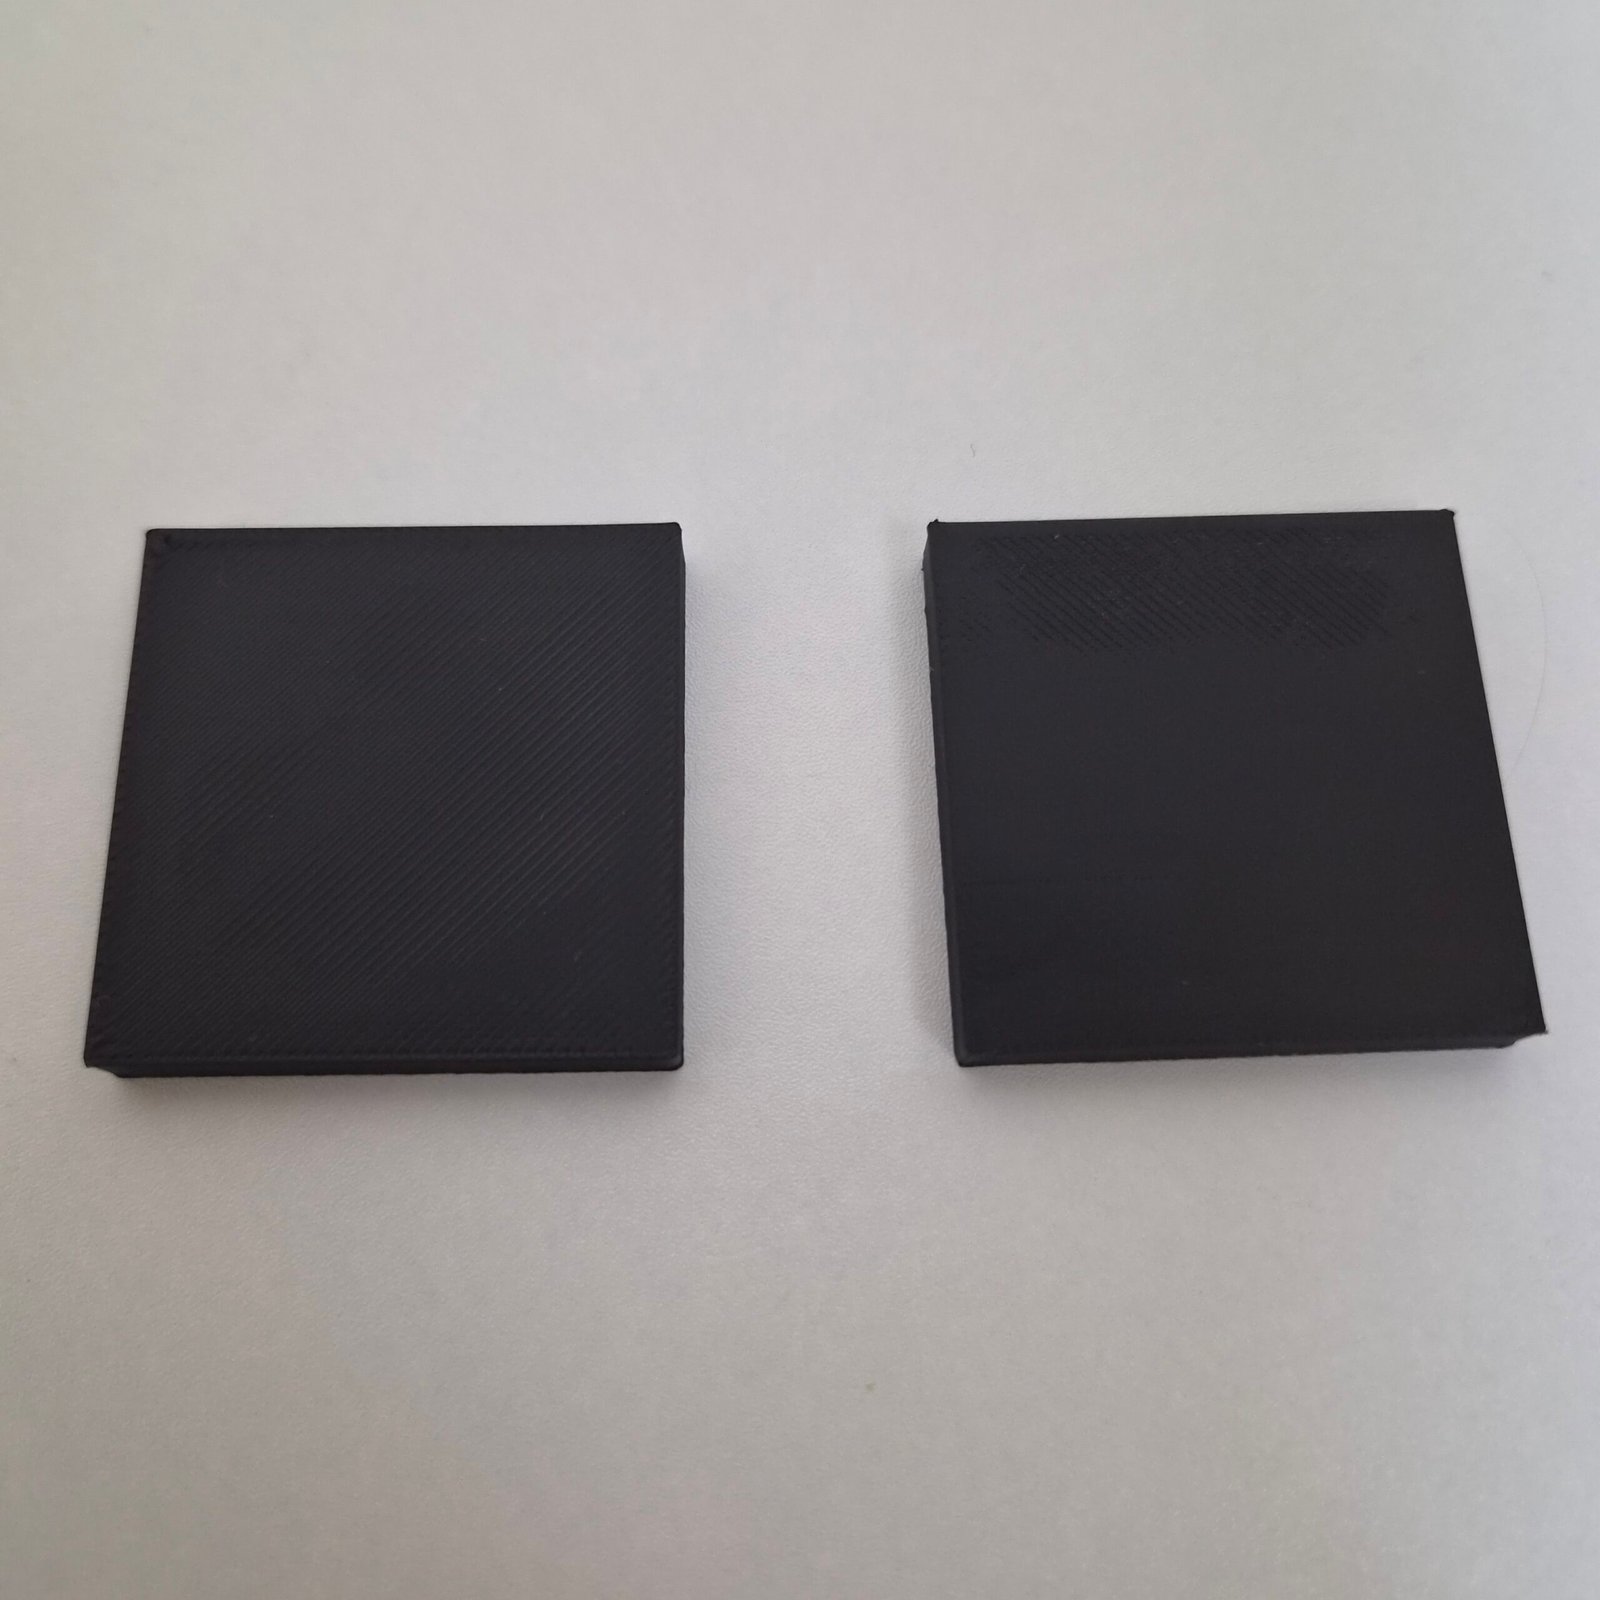
3D 프린터 아이어닝(Ironing) 설정 가이드: 다림질 기능 적용 전후 실제 출력 비교

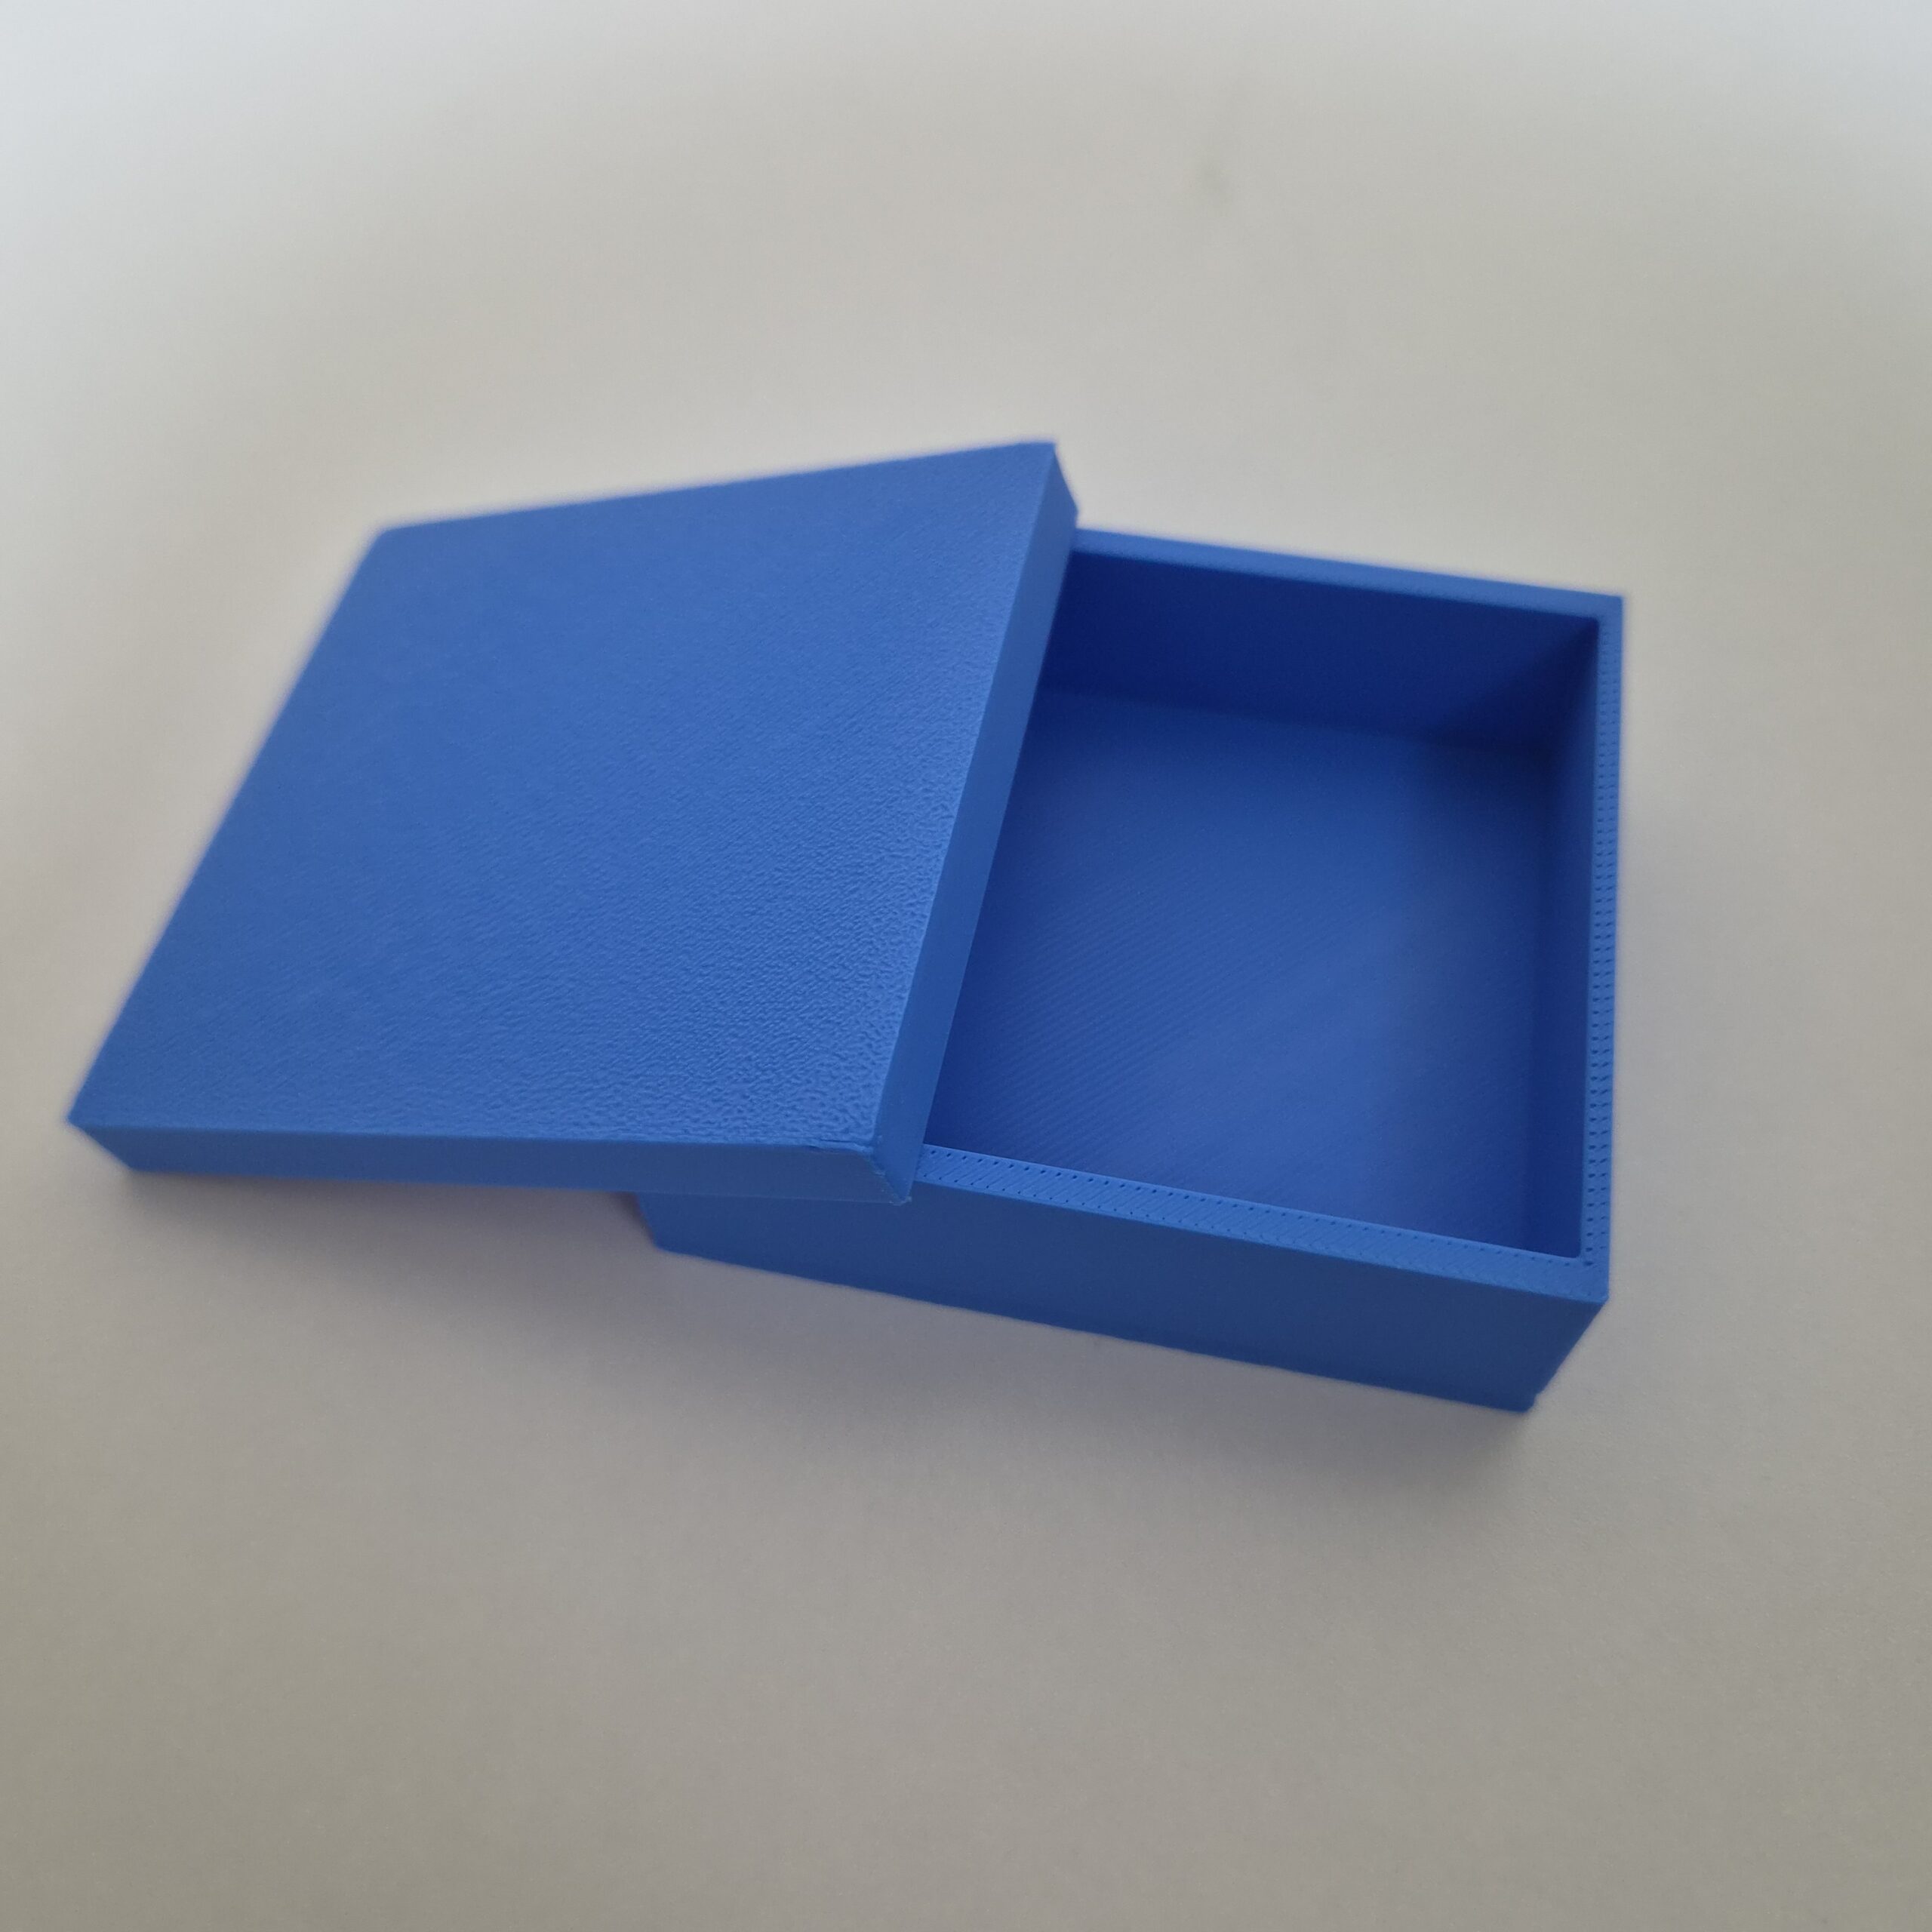
3D 프린터로 상자나 인테리어 소품을 출력하다 보면 윗면에 필라멘트가 지나간 선이 그대로 남는 경우가 있습니다. 측면은 비교적 깔끔하게 출력되었는데도 윗면에 미세한 줄무늬나 틈이 보이면 전체적인 완성도가 떨어져 보일 수 있습니다. 이럴 때 활용할 수 있는 기능이 바로 아이어닝(Ironing)입니다. 아이어닝은 이미 출력된 평평한 윗면을 노즐이 다시 지나가면서 표면을 다듬는 기능입니다. 적절하게 설정하면 필라멘트가 쌓인 흔적을 줄이고 … 더 읽기

3D 프린터 Z 심(Seam) 줄이는 방법: Bambu Studio 설정별 실제 출력 비교

3D 프린터로 출력한 물체의 표면을 살펴보면 한쪽에 세로로 이어진 선이나 작은 돌기가 나타나는 경우가 있습니다. 특히 원통형이나 매끄러운 외벽을 가진 출력물에서는 이러한 흔적이 더욱 눈에 띄는데, 이를 Z 심(Z-Seam)이라고 합니다. 처음에는 프린터의 출력 품질이 좋지 않거나 필라멘트에 문제가 있다고 생각하기 쉽지만, Z 심은 FDM 3D 프린팅 과정에서 일반적으로 발생할 수 있는 현상입니다. 다행히 Bambu Studio에는 … 더 읽기

3D 프린터 브리징 설정 가이드: 서포트 없이 출력하는 방법

3D 프린터로 출력하다 보면 아래쪽에 지지대가 없는데도 필라멘트가 수평으로 연결되는 구간을 볼 수 있습니다. 이러한 구간을 브리징(Bridging)이라고 하며, 두 지지점 사이를 필라멘트로 연결하는 출력 방식입니다. 브리징이 안정적으로 이루어지면 서포트 사용량을 줄이고 후가공 작업을 간소화할 수 있습니다. 반대로 설정이 적절하지 않으면 필라멘트가 아래로 처지거나 바닥면이 거칠게 출력될 수 있습니다. 브리징 품질은 출력 속도, 냉각 성능, 압출량, … 더 읽기

3D 프린터 Arachne 벽 생성기 실제 비교: Classic과 차이점, 얇은 벽 출력 결과

3D 프린터로 작은 글자나 얇은 벽, 좁은 틈이 있는 모델을 출력하다 보면 슬라이서에서는 형태가 제대로 보이지 않거나 실제 출력물에서 일부 디테일이 사라지는 문제를 경험할 수 있습니다. 이런 상황에서 한 번 확인해 볼 만한 기능이 바로 Arachne 벽 생성기(Wall Generator)입니다. Arachne는 기존의 일정한 선폭을 사용하는 방식과 달리, 모델의 형상에 따라 압출 폭(Extrusion Width)을 조절하면서 벽을 생성하는 … 더 읽기

3D 프린팅 벽면 수(Wall Count) 늘리면 얼마나 강해질까? 실제 출력 비교

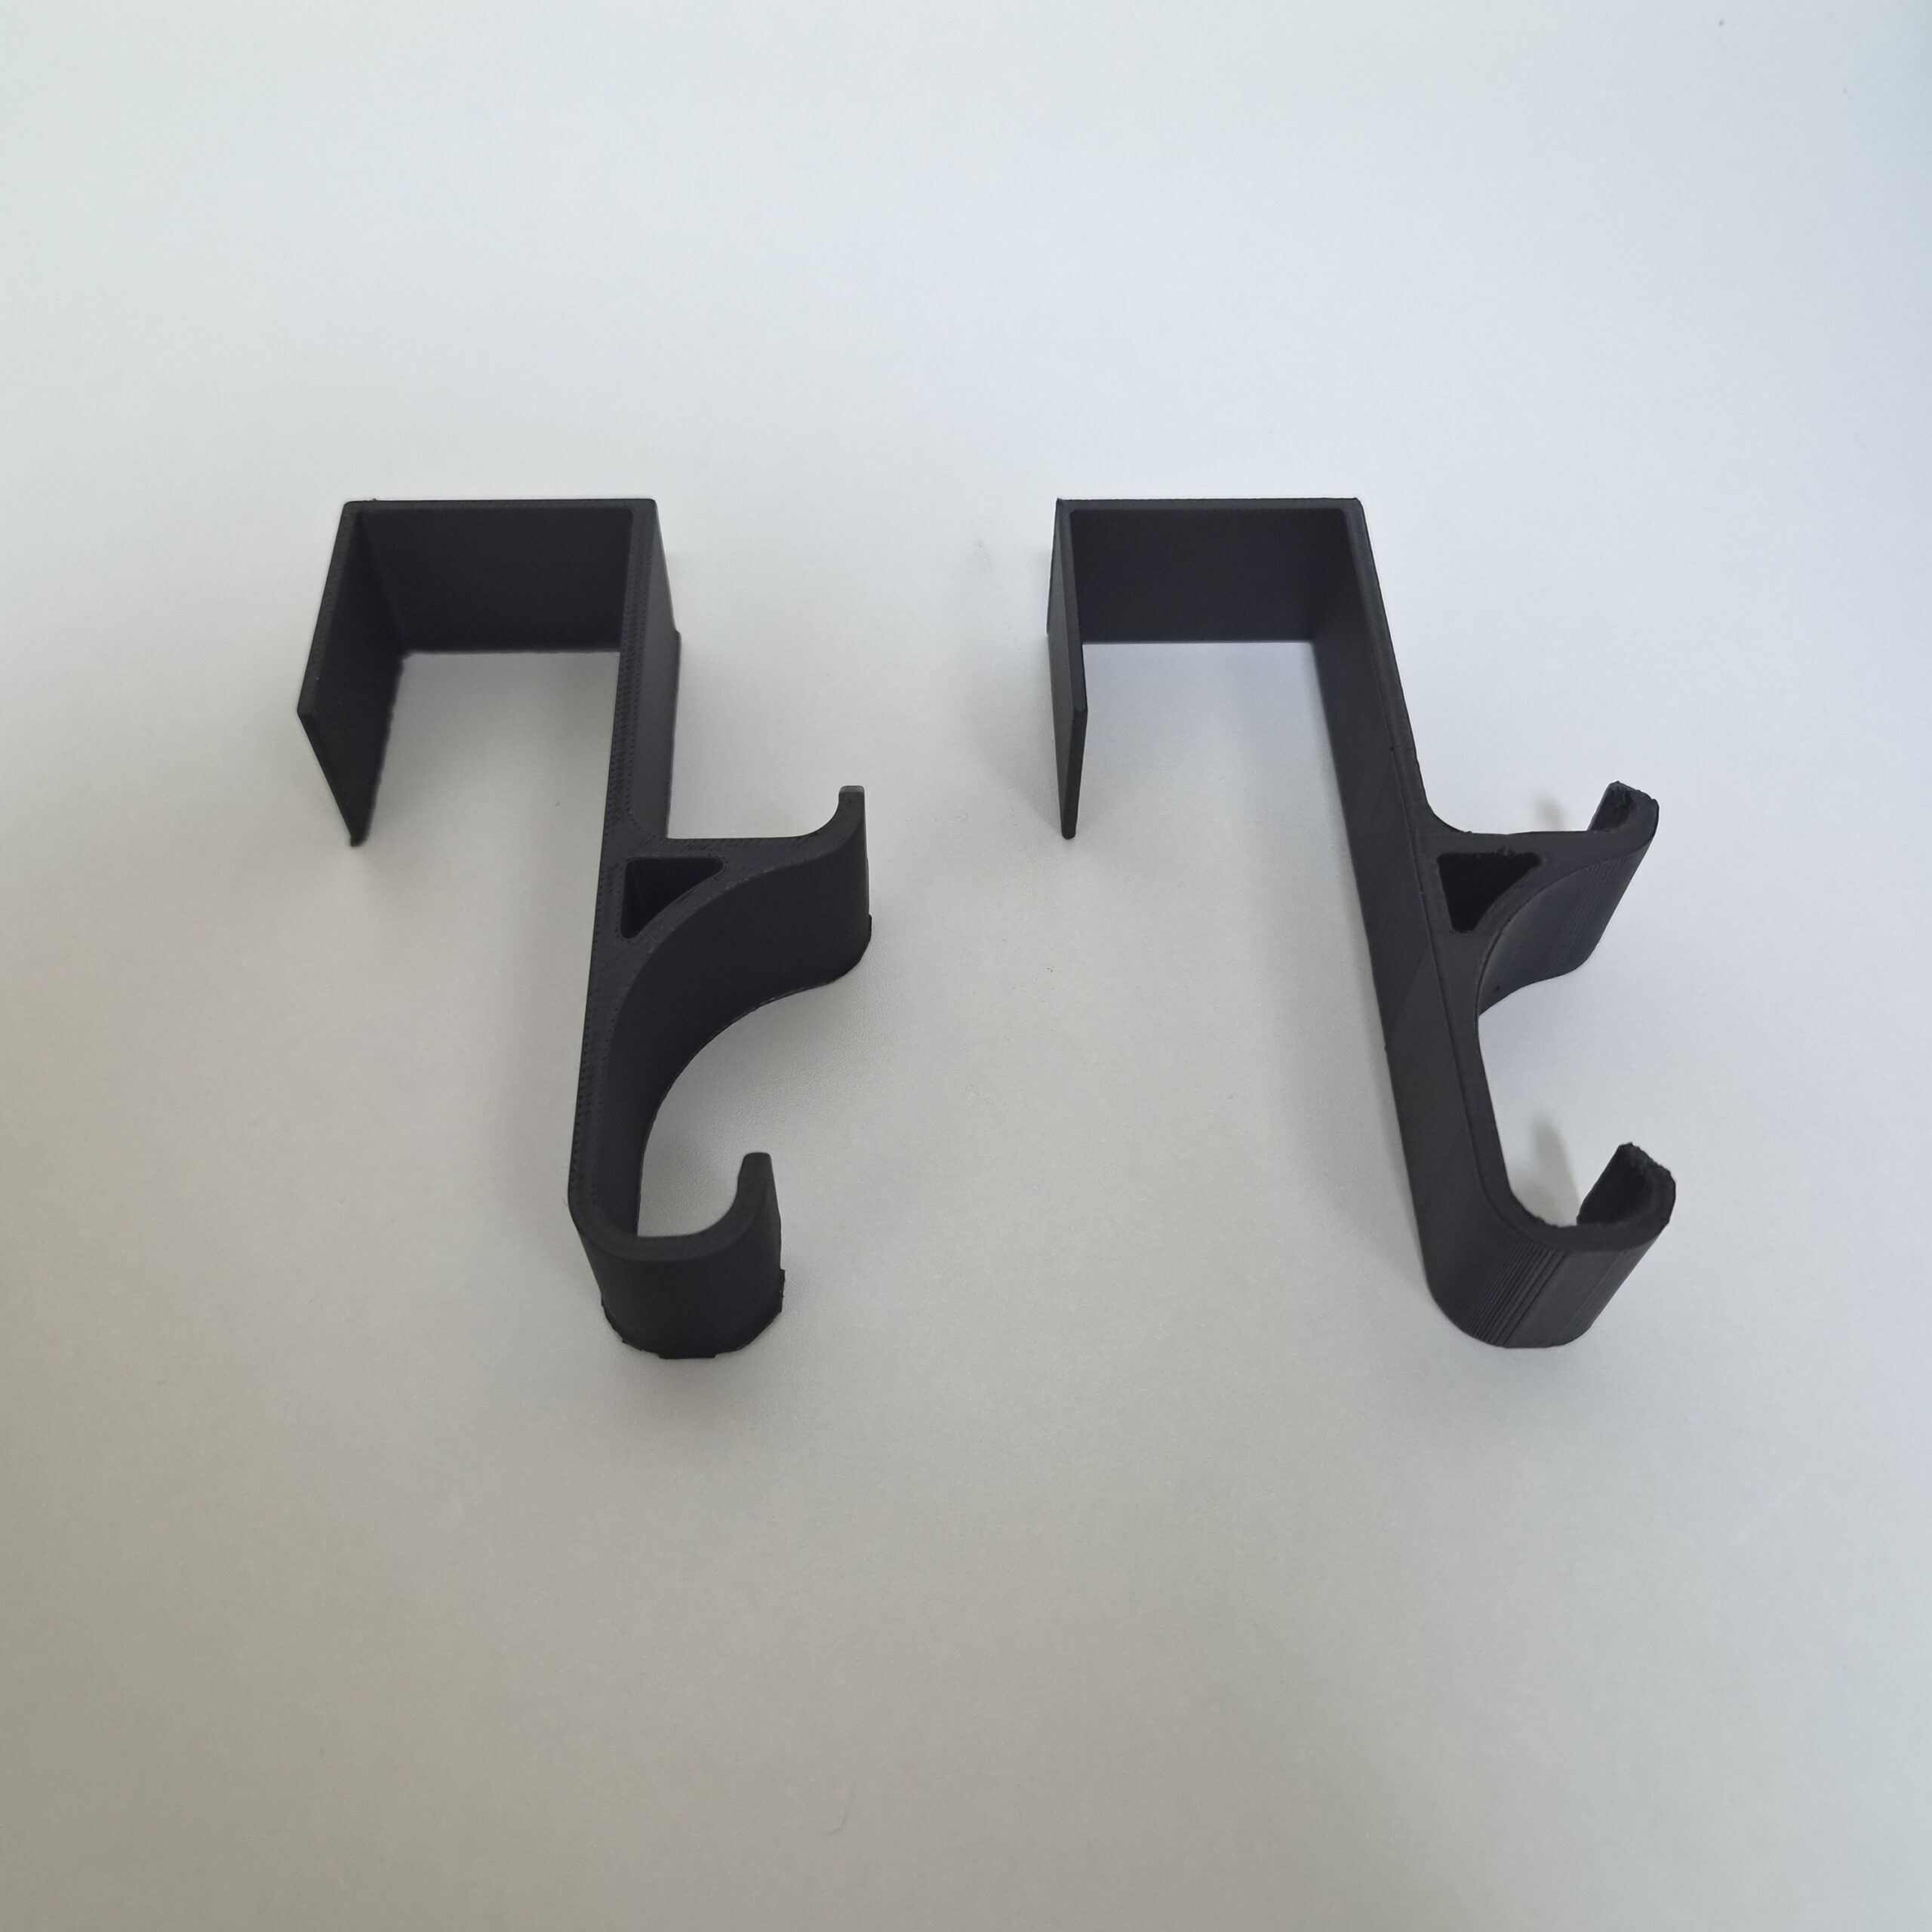
3D 프린팅 출력물이 쉽게 휘거나 깨진다면 인필 밀도만 높이기보다 벽면 수(Wall Count)도 확인해 볼 필요가 있습니다. Bambu Studio에서는 이 설정을 Wall Loops로 조절할 수 있습니다. 값을 높이면 모델 외곽에 더 많은 벽면 라인이 만들어져 외벽 구조가 달라지고, 일반적으로 필라멘트 사용량과 출력 시간도 함께 증가합니다. 실제 연구에서도 FDM으로 출력한 PLA 부품에서 perimeter 수가 기계적 특성과 파손 … 더 읽기

3D 프린팅 출력 방향에 따라 강도가 얼마나 달라질까? 실제 출력 비교

3D 프린터로 같은 모델을 출력했는데도 어떤 출력물은 쉽게 휘거나 부러지고, 어떤 출력물은 생각보다 단단하게 버티는 경우가 있습니다. 필라멘트 종류나 인필 밀도, 벽면 수 같은 설정도 영향을 주지만, 기능성 부품에서는 모델을 어떤 방향으로 배치했는지 역시 중요한 요소가 될 수 있습니다. FDM 3D 프린터는 필라멘트를 한 층씩 쌓아 형태를 만들기 때문에 출력물의 기계적 특성이 모든 방향에서 완전히 … 더 읽기

3D 프린터 인필(Infill) 밀도별 실제 출력 비교: 10%·20%·30% 차이는 얼마나 클까?

3D 프린팅으로 모델을 슬라이싱할 때 매번 고민하게 되는 가장 대표적인 옵션 중 하나가 바로 ‘인필 밀도(Infill Density)’입니다. 출력물의 내부를 얼마나 빽빽하게 채울지 결정하는 이 설정은 출력 시간, 필라멘트 소모량, 출력물의 무게, 그리고 기계적 강도를 좌우하는 핵심 변수입니다. 그렇다면 10%, 20%, 30%라는 수치 차이는 실제 결과물에서 얼마나 큰 성능 및 효율 차이를 만들어낼까요? 인필 밀도에 따른 … 더 읽기

3D 프린터 출력물 층 갈라짐 해결법: 레이어 접착력 저하 원인과 완벽 복구 가이드

3D 프린터로 몇 시간에 걸쳐 출력을 마쳤는데, 결과물을 베드에서 떼어내자마자 과자처럼 툭 부러지거나 결을 따라 틈이 쩍 갈라진 적이 있으신가요? 이처럼 출력물의 적층면이 단단하게 붙지 않고 벌어지는 현상을 ‘레이어 분리(Layer Separation)’ 또는 ‘층간 접착력 저하(Layer Adhesion)’라고 합니다. 층 갈라짐은 외관을 망칠 뿐만 아니라 구조적 강도를 완전히 떨어뜨려 실용 부품으로서의 기능을 마비시킵니다. FDM 3D 프린터에서 레이어 … 더 읽기