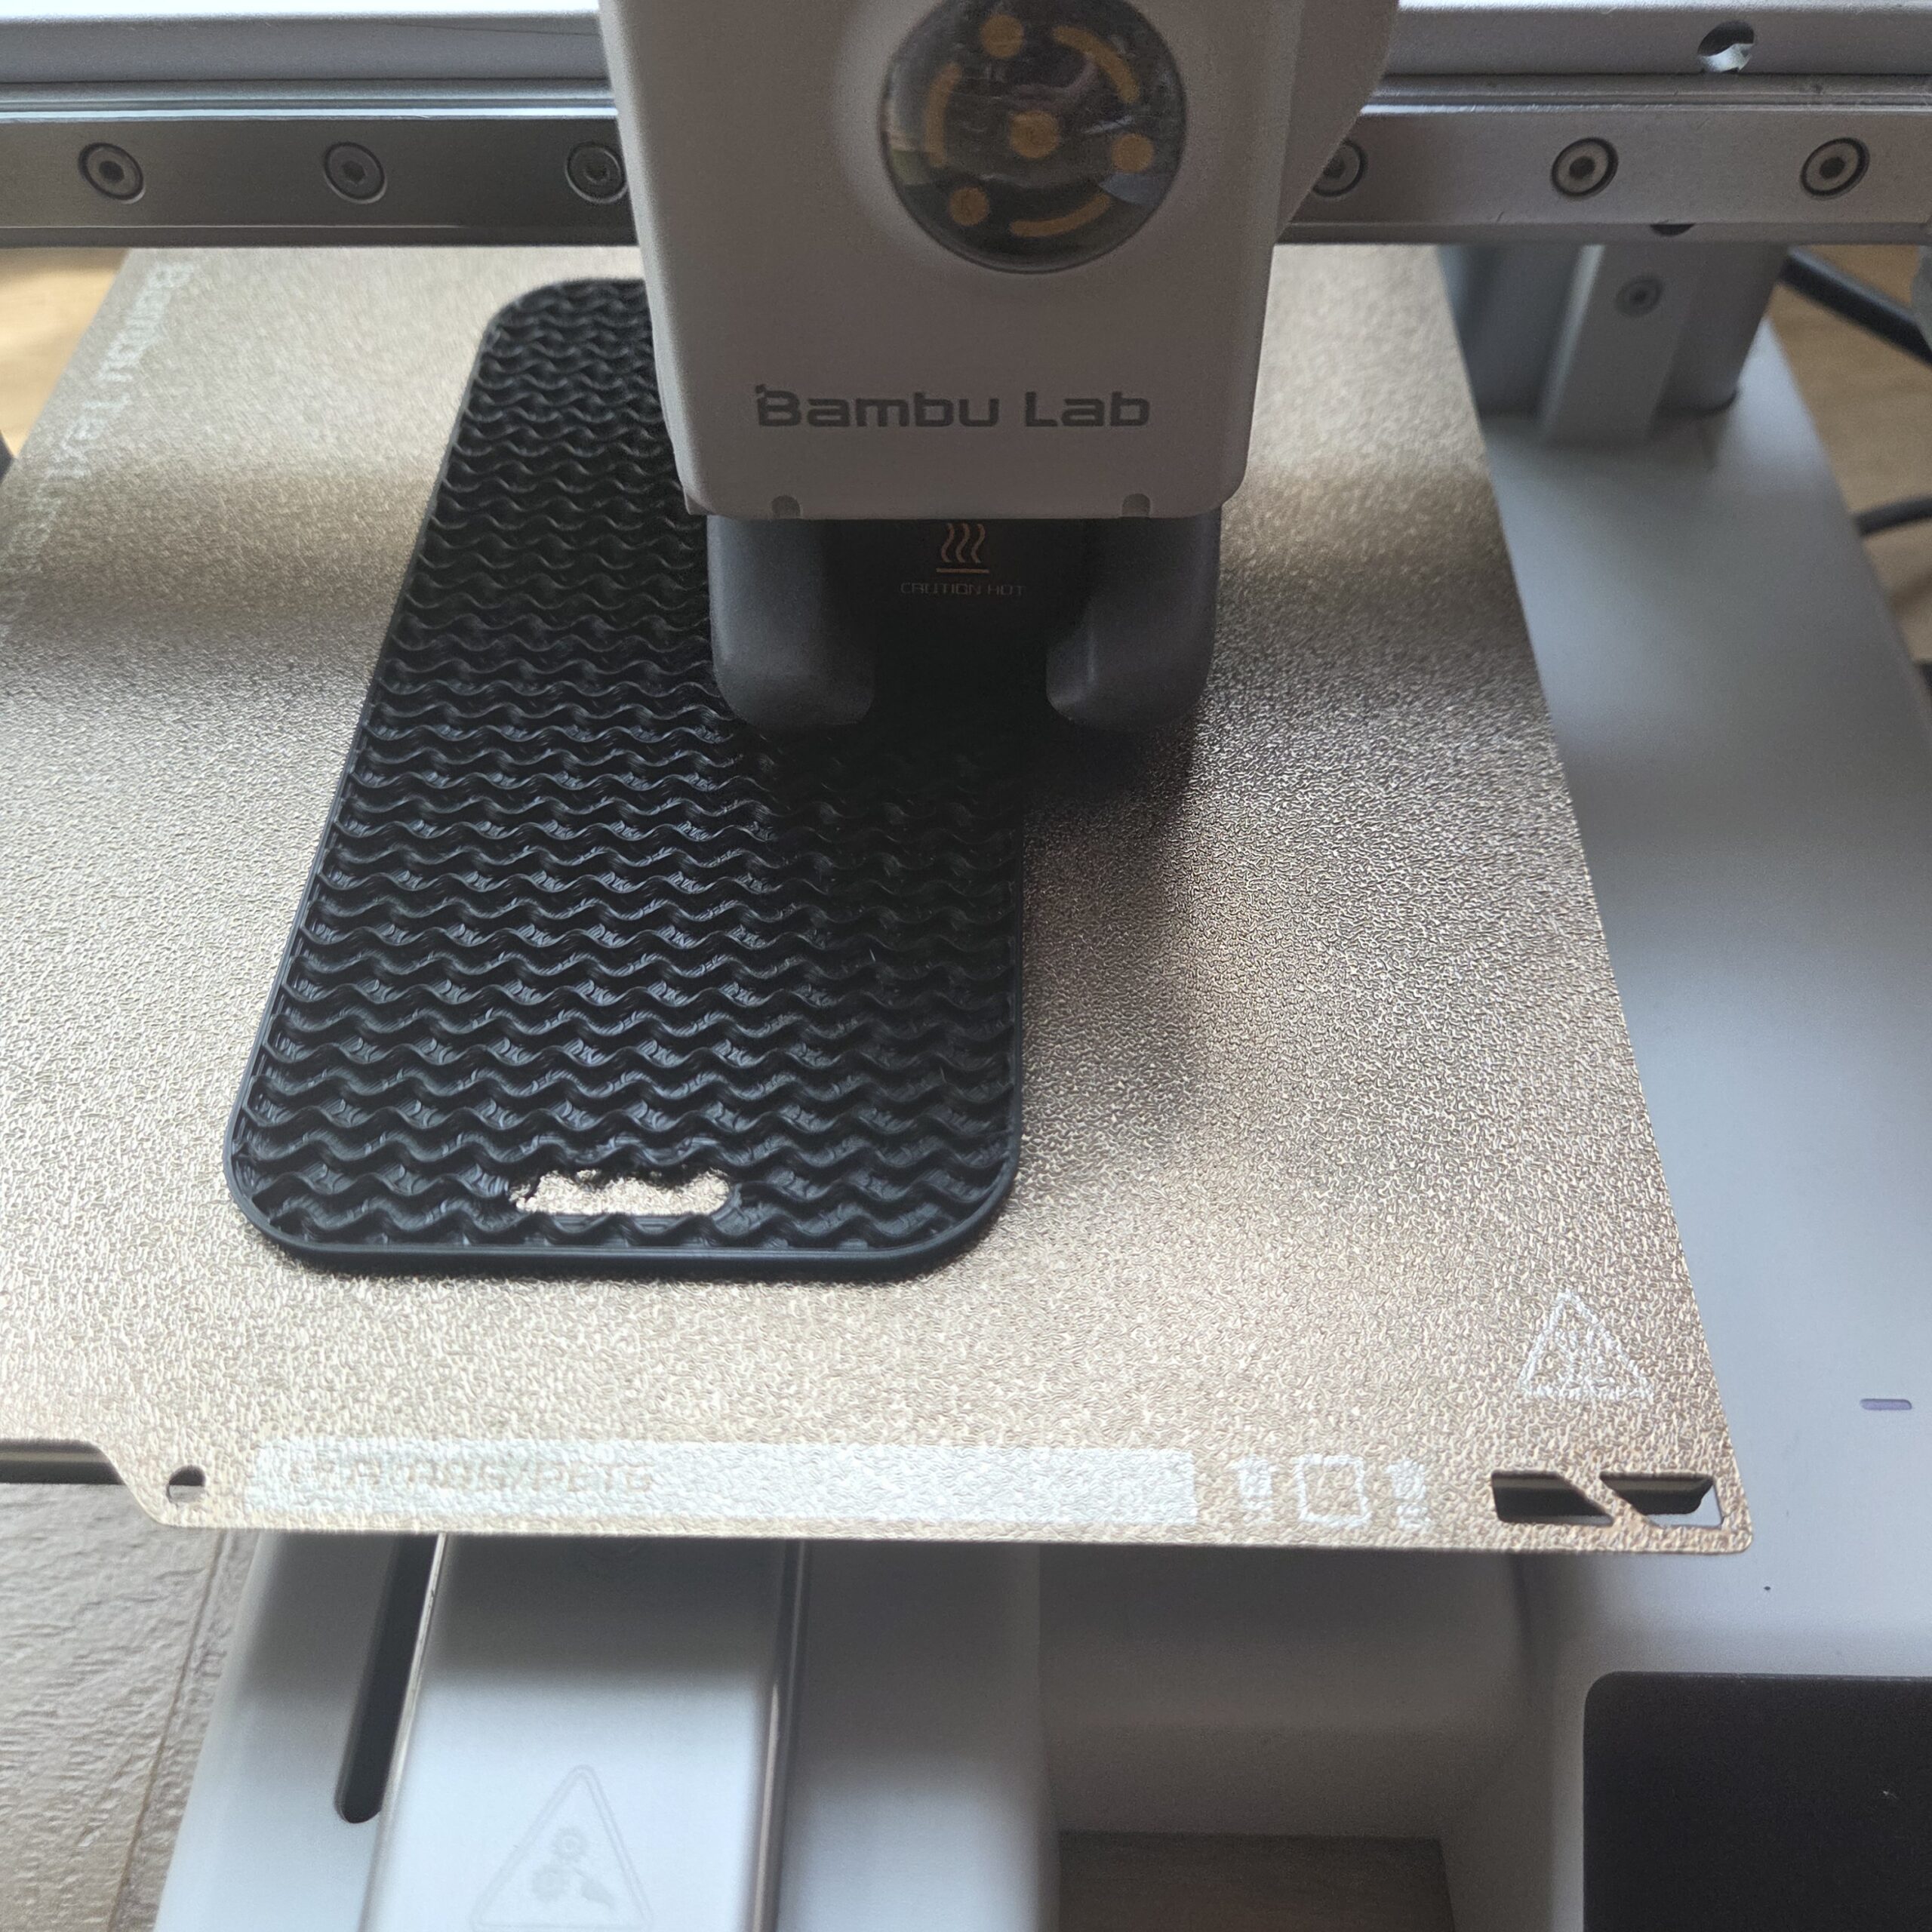
3D 프린팅에서 첫 번째 레이어는 출력물의 베드 접착과 초기 형상을 결정하는 중요한 단계입니다. 첫 번째 레이어가 안정적으로 출력되어야 이후 레이어가 제대로 쌓이고, 출력 과정에서 접착 불량이나 변형이 발생할 가능성을 줄일 수 있습니다.
그러나 베드 레벨링(수평 맞추기)을 적절하게 완료했음에도 완성된 출력물의 바닥면을 뒤집어보면 아쉬운 경우가 있습니다. 필라멘트 선과 선 사이에 미세한 틈새가 남거나, 바닥면이 하나의 매끄러운 면으로 보이지 않고 일부가 듬성듬성 비쳐 보이는 현상입니다.
이러한 바닥면의 틈새는 외관을 떨어뜨릴 수 있으며, 부품의 용도에 따라 바닥면의 밀착 상태나 구조에도 영향을 줄 수 있습니다. 이러한 문제가 반복된다면 슬라이서에서 조절할 수 있는 첫 번째 레이어 압출량(Initial Layer Flow Ratio)을 확인해 볼 수 있습니다. 이번 글에서는 이 설정을 활용해 첫 번째 레이어의 틈새를 줄이고 보다 균일한 바닥면을 만드는 방법을 살펴보겠습니다.
첫 번째 레이어에 틈새가 생기는 원인
많은 입문자가 바닥면에 틈새가 보이면 레벨링 노브를 돌려 노즐과 베드 사이의 간격을 더 좁히려고 합니다. 노즐과 베드 사이의 간격이 너무 넓어도 틈새가 생길 수 있지만, 그 외에도 첫 번째 레이어의 압출량과 출력 조건 등 여러 요인이 영향을 줄 수 있습니다.
- 노즐과 베드 사이의 간격: 첫 번째 레이어에서 노즐과 베드 사이의 간격이 너무 넓으면 필라멘트가 베드에 충분히 눌리지 않아 선과 선 사이에 틈이 남을 수 있습니다. 반대로 간격이 지나치게 좁으면 필라멘트가 과하게 눌려 표면이 고르지 않거나 압출이 원활하지 않을 수 있습니다.
- 첫 번째 레이어의 압출량: 압출량이 부족하면 필라멘트가 베드 위에 충분히 퍼지지 않아 인접한 선 사이에 빈 공간이 남을 수 있습니다. 이런 경우 Initial Layer Flow Ratio를 조정해 출력 결과를 비교해 볼 수 있습니다.
- 재료와 출력 조건의 영향: 필라멘트의 종류와 노즐 온도, 베드 온도, 냉각 조건 등에 따라 첫 번째 레이어의 형태와 베드 접착 상태가 달라질 수 있습니다.
- 압출 불량(Under-extrusion): 익스트루더의 마모나 필라멘트 공급 저항 등으로 실제 압출량이 예상보다 부족하면 첫 번째 레이어에서도 선 사이의 틈이 더 쉽게 나타날 수 있습니다.
첫 번째 레이어 압출량(Initial Layer Flow Ratio)이란?
첫 번째 레이어의 선 사이에 틈새가 남는 경우에는 첫 번째 레이어 압출량(Initial Layer Flow Ratio)을 조절해 보는 방법이 있습니다. Bambu Studio에서는 Initial layer flow ratio라는 이름으로 첫 번째 레이어의 압출량을 별도로 조절할 수 있습니다. 이 설정은 기본적으로 개발자 모드를 활성화한 뒤 고급 설정에서 확인할 수 있습니다.
- 개념: 전체 출력에 사용하는 기본 Flow와 별도로, 첫 번째 레이어에 적용되는 압출량을 조절하는 설정입니다.
- 작동 원리: 기본값보다 높은 값을 설정하면 첫 번째 레이어에 더 많은 필라멘트가 압출됩니다. 선 사이에 남는 공간을 줄이는 데 도움이 될 수 있지만, 너무 높게 설정하면 첫 번째 레이어가 과하게 눌리거나 표면이 거칠어질 수 있습니다. 실제 적정값은 프린터, 필라멘트, 베드 상태와 출력 조건에 따라 달라질 수 있습니다.
첫 번째 레이어 문제를 해결하기 전에 노즐과 베드 사이의 간격, 베드 상태 및 레벨링 상태를 확인하는 것이 중요합니다. 자세한 점검 방법은 [3D 프린터 출력 전 필수 체크리스트: 베드 레벨링(Bed Leveling) 성공률 높이는 팁] 에서 확인할 수 있습니다.
첫 번째 레이어를 위한 단계별 실전 조절 가이드
Initial layer flow ratio를 어떻게 조정해야 할까요? 무작정 수치를 올리기보다 단계적으로 테스트하면서 적정값을 찾는 것이 좋습니다.
Step 1. 첫 레이어 테스트 모델 준비
가로·세로 30mm 정도의 얇은 정사각형 테스트 모델을 준비합니다. 작은 테스트 모델을 사용하면 전체 출력물을 낭비하지 않고 첫 번째 레이어의 틈새와 표면 상태를 확인하기 쉽습니다.
Step 2. 먼저 기본값으로 상태 확인
먼저 기본 설정으로 테스트 출력한 뒤, 바닥면의 선 사이에 틈새가 남아 있는지 확인합니다.
Step 3. 소폭씩 조정
틈새가 남아 있고 노즐과 베드 사이의 간격이나 베드 상태에 문제가 없다면 Initial layer flow ratio를 소폭씩 조정하면서 다시 테스트합니다. 한 번에 큰 폭으로 변경하기보다 작은 단위로 값을 바꾸면서 바닥면의 틈새와 표면 상태를 비교하는 것이 좋습니다.
너무 높은 Initial Layer Flow에서 나타날 수 있는 문제
Initial Layer Flow를 지나치게 높이면 첫 번째 레이어에 필라멘트가 과도하게 압출되어 표면이 고르지 않거나 가장자리가 퍼지는 등의 문제가 나타날 수 있습니다.
- 코끼리 발(Elephant Foot) 현상: 첫 번째 레이어의 압출량이나 베드와 노즐 사이의 간격, 베드 온도 등의 조건이 적절하지 않으면 출력물 바닥 가장자리가 바깥쪽으로 퍼지는 코끼리 발(Elephant Foot) 현상이 나타날 수 있습니다.
- 대처법: 이 경우 슬라이서의 Elephant Foot Compensation 또는 첫 레이어 수평 확장 관련 설정을 활용해 바닥 가장자리의 퍼짐을 보정할 수 있습니다. 적절한 값은 모델과 프린터 조건에 따라 테스트해 결정하는 것이 좋습니다.
- 노즐 긁힘 및 표면 거칠어짐: 압출량이 지나치게 많으면 첫 번째 레이어 표면이 고르지 않거나 필라멘트가 과하게 눌릴 수 있습니다. 이 상태가 심하면 다음 레이어에서 노즐이 표면의 돌출된 부분을 긁으며 지나갈 수 있으므로 Initial Layer Flow를 다시 낮춰 확인하는 것이 좋습니다.
디테일의 차이가 완성도를 결정합니다
3D 프린팅 결과물의 완성도는 작은 출력 설정의 차이에서도 달라질 수 있습니다. 아무리 출력이 안정적으로 진행됐더라도, 뒤집었을 때 바닥면의 선들이 제대로 붙지 않아 틈새가 보인다면 외관이 만족스럽지 않을 수 있습니다.
베드와 노즐 사이의 간격, 베드 상태, 필라멘트와 출력 조건을 먼저 확인했는데도 첫 번째 레이어의 선 사이에 틈새가 남는다면 Initial layer flow ratio를 소폭 조정해 비교해 볼 수 있습니다.
자신의 프린터와 필라멘트에 맞는 적절한 압출량을 찾으면 첫 번째 레이어의 틈새를 줄이고 보다 균일한 바닥면을 만드는 데 도움이 될 수 있습니다.