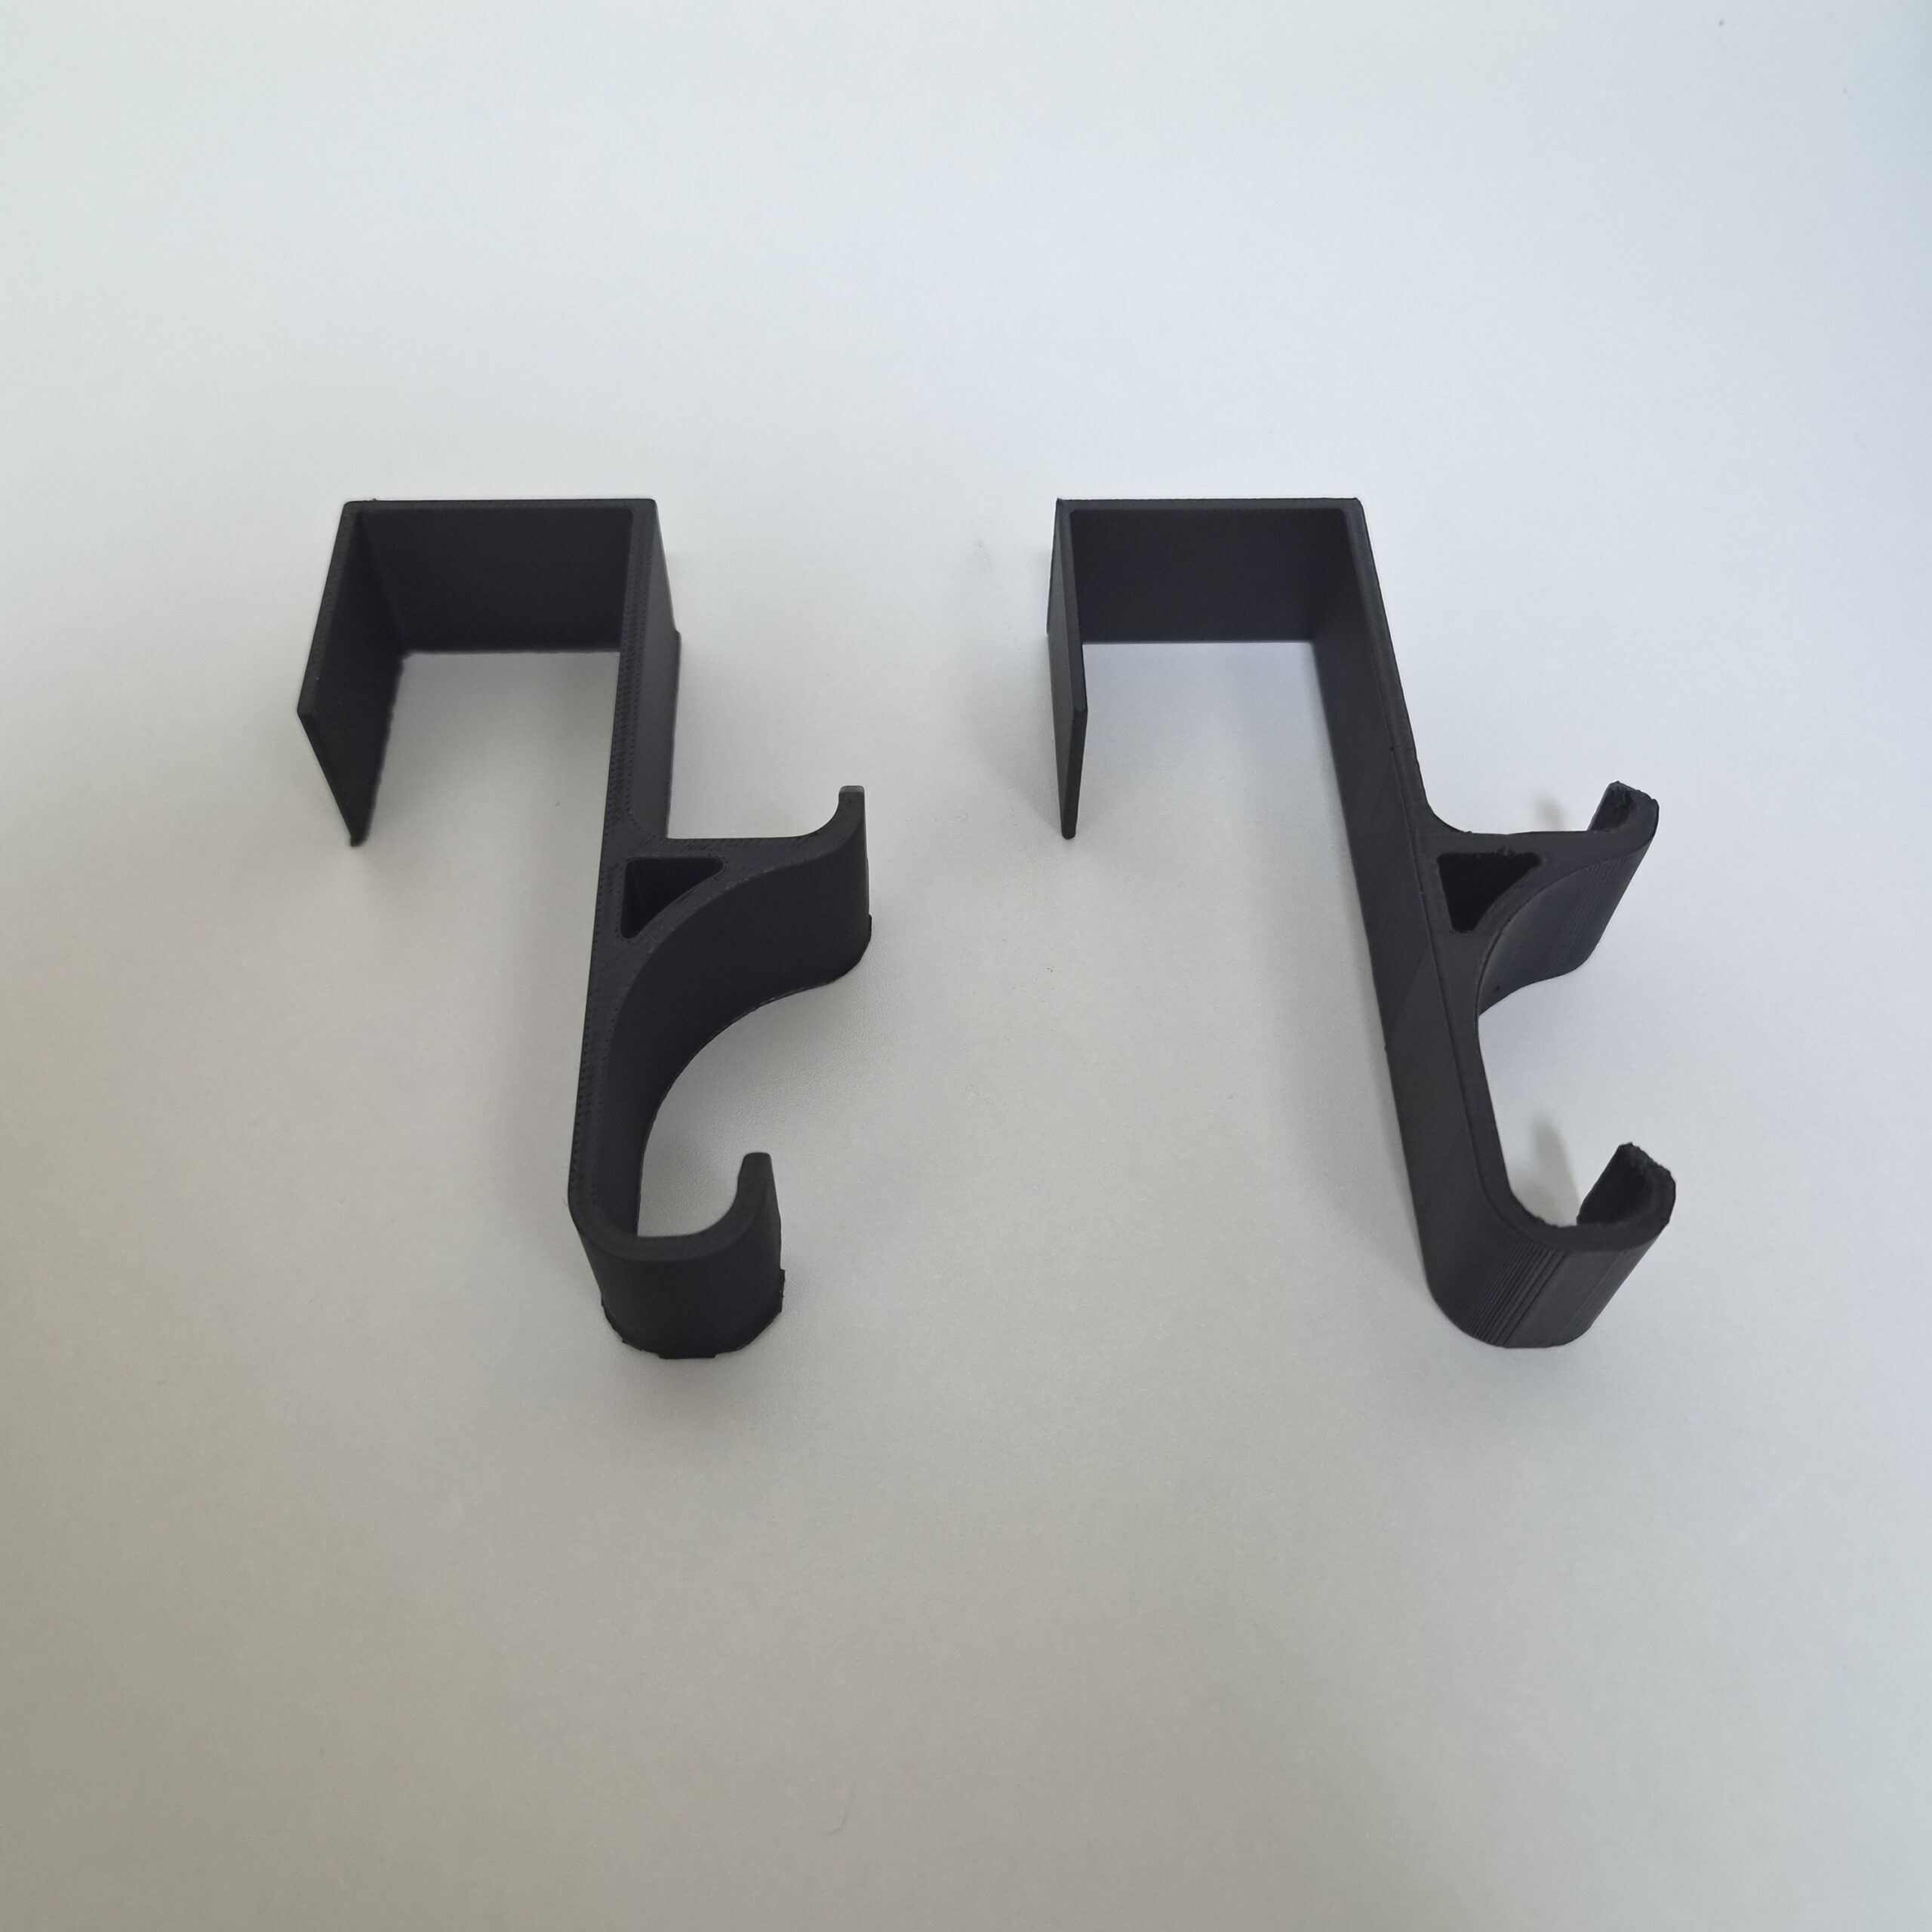
3D 프린터로 같은 모델을 출력했는데도 어떤 출력물은 쉽게 휘거나 부러지고, 어떤 출력물은 생각보다 단단하게 버티는 경우가 있습니다. 필라멘트 종류나 인필 밀도, 벽면 수 같은 설정도 영향을 주지만, 기능성 부품에서는 모델을 어떤 방향으로 배치했는지 역시 중요한 요소가 될 수 있습니다.
FDM 3D 프린터는 필라멘트를 한 층씩 쌓아 형태를 만들기 때문에 출력물의 기계적 특성이 모든 방향에서 완전히 동일하지 않을 수 있습니다. 특히 레이어 방향과 실제 하중 방향의 관계에 따라 변형이나 파손 형태가 달라질 수 있습니다.
그렇다면 같은 모델을 눕혀서 출력하는 것과 세워서 출력하는 경우에는 어떤 차이가 생길까요?
이번 글에서는 출력 방향이 강도에 영향을 줄 수 있는 이유와 실제 출력물을 비교할 때 확인해야 할 부분, 기능성 부품의 출력 방향을 결정하는 기준을 정리해 보겠습니다.
왜 출력 방향에 따라 강도가 달라질까?
FDM 3D 프린터는 녹인 필라멘트를 한 층씩 적층해 하나의 출력물을 만듭니다.
겉으로는 하나의 플라스틱 부품처럼 보이지만 내부에서는 여러 레이어와 필라멘트 라인이 연결된 구조로 만들어집니다. 따라서 부품에 힘이 가해지는 방향에 따라 필라멘트 자체가 하중을 받는지, 레이어 사이의 결합이 하중을 받는지가 달라질 수 있습니다.
이 때문에 같은 재료와 동일한 출력 설정을 사용하더라도 모델의 방향을 바꾸면 기계적 특성과 파손 형태가 달라질 수 있습니다.
중요한 점은 눕혀서 출력한 모델이 항상 더 강하고, 세워서 출력한 모델이 항상 더 약한 것은 아니라는 것입니다. 모델의 형태와 힘이 작용하는 방향에 따라 결과가 달라질 수 있기 때문입니다.
출력 방향 비교 테스트 조건
출력 방향에 따른 차이를 확인하려면 다른 출력 조건을 최대한 동일하게 유지해야 합니다.
테스트 조건
- 프린터: Bambu Lab A1 mini
- 노즐: 0.4mm
- 레이어 높이: 0.20mm
- 필라멘트: 동일한 PLA
- 모델 크기: 동일
- 벽면 수: 동일
- 인필 밀도 및 패턴: 동일
- 출력 온도와 속도: 동일
- 출력 방향만 변경
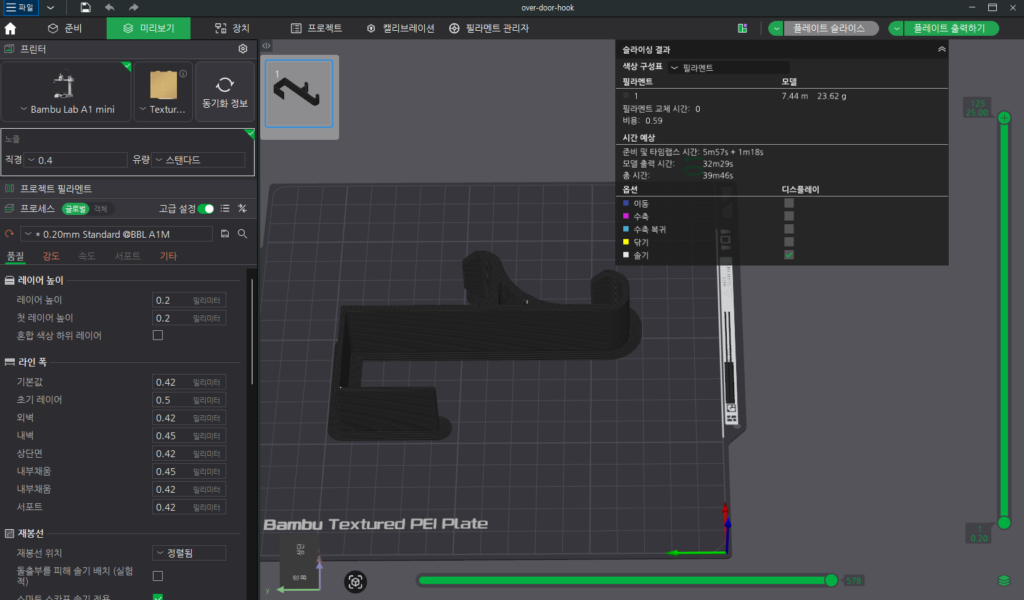
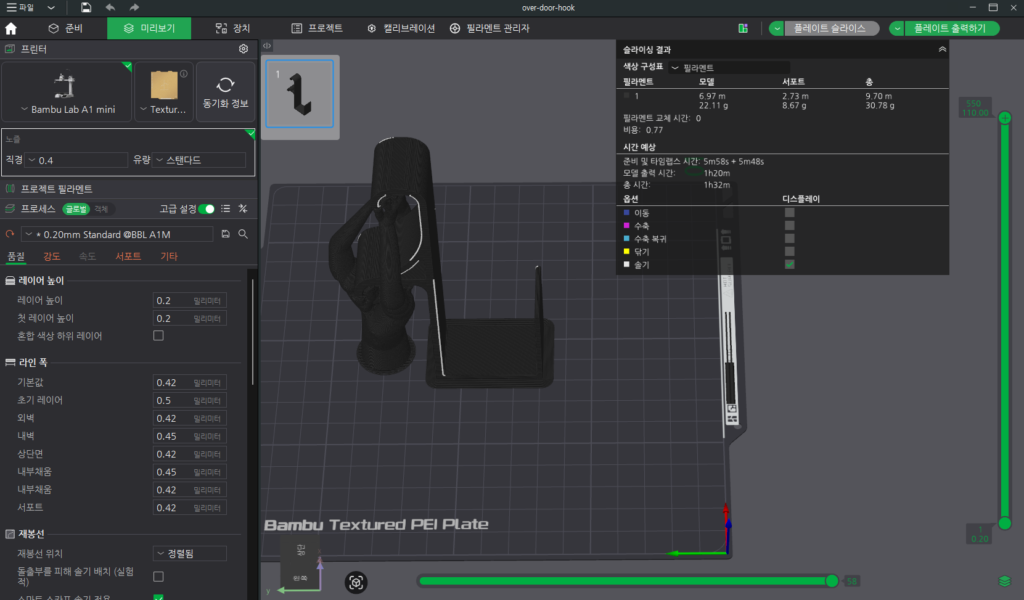
인필이나 벽면 수까지 다르게 설정하면 강도 차이가 출력 방향 때문인지 다른 설정 때문인지 구분하기 어렵습니다.
따라서 이번 비교에서는 출력 방향만 바꾸는 것이 핵심입니다.
모델을 눕혀서 출력
첫 번째는 모델을 빌드 플레이트에 눕혀서 출력하는 방법입니다.
모델의 형태에 따라 베드와 접촉하는 면적이 커지고, 일부 오버행이 줄어들어 서포트 사용량을 줄이는 데 유리할 수도 있습니다. 하지만 단순히 베드에 넓게 붙는 방향을 선택하는 것보다 실제로 힘이 어느 방향에서 들어오는지를 함께 고려해야 합니다.
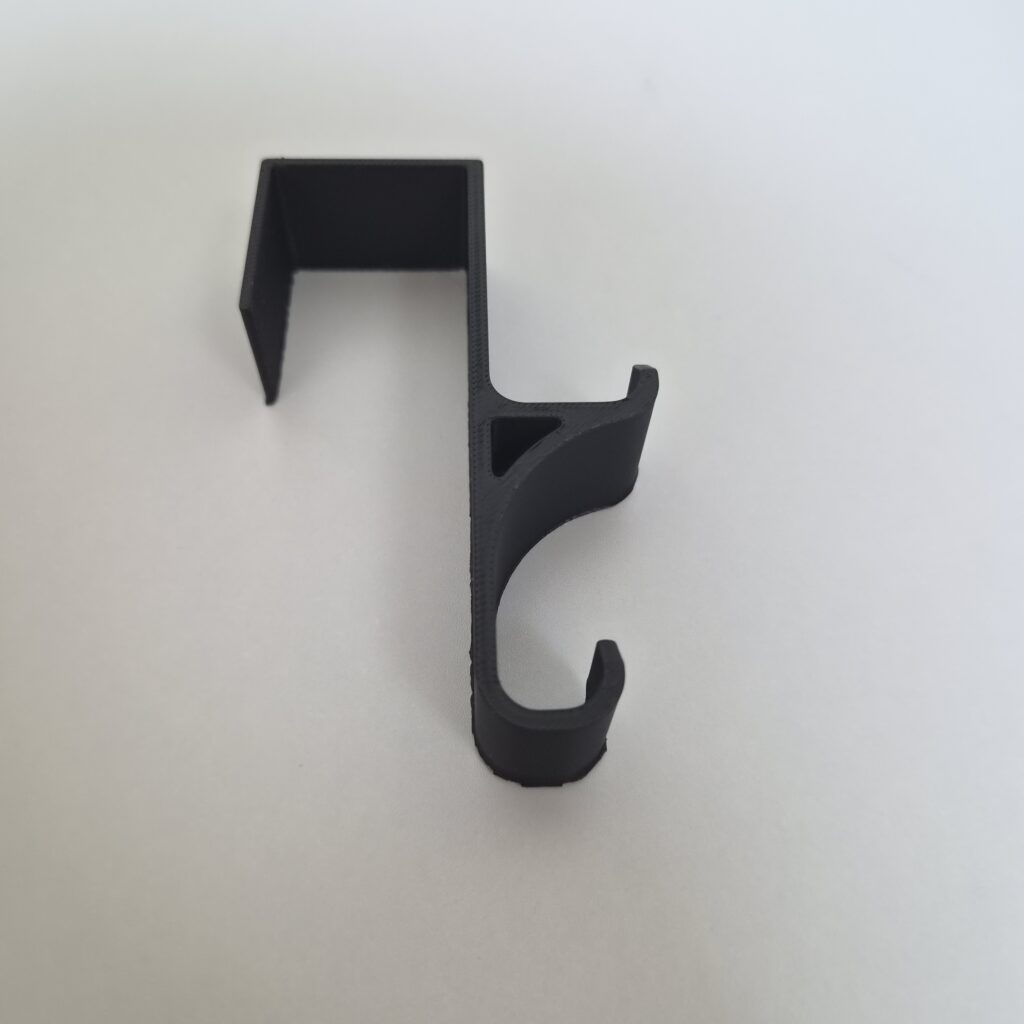
모델을 세워서 출력
두 번째는 같은 모델을 세워서 출력하는 방법입니다.
이렇게 하면 동일한 형상이라도 모델의 주요 축과 레이어가 쌓이는 방향의 관계가 달라집니다. 특정 방향으로 반복해서 힘을 받는 부품이라면 이 차이가 변형이나 파손 형태에 영향을 줄 수 있습니다.
따라서 세로 출력이 무조건 불리하다고 보기보다는 하중 방향과 적층 방향의 관계를 직접 확인하는 것이 중요합니다.
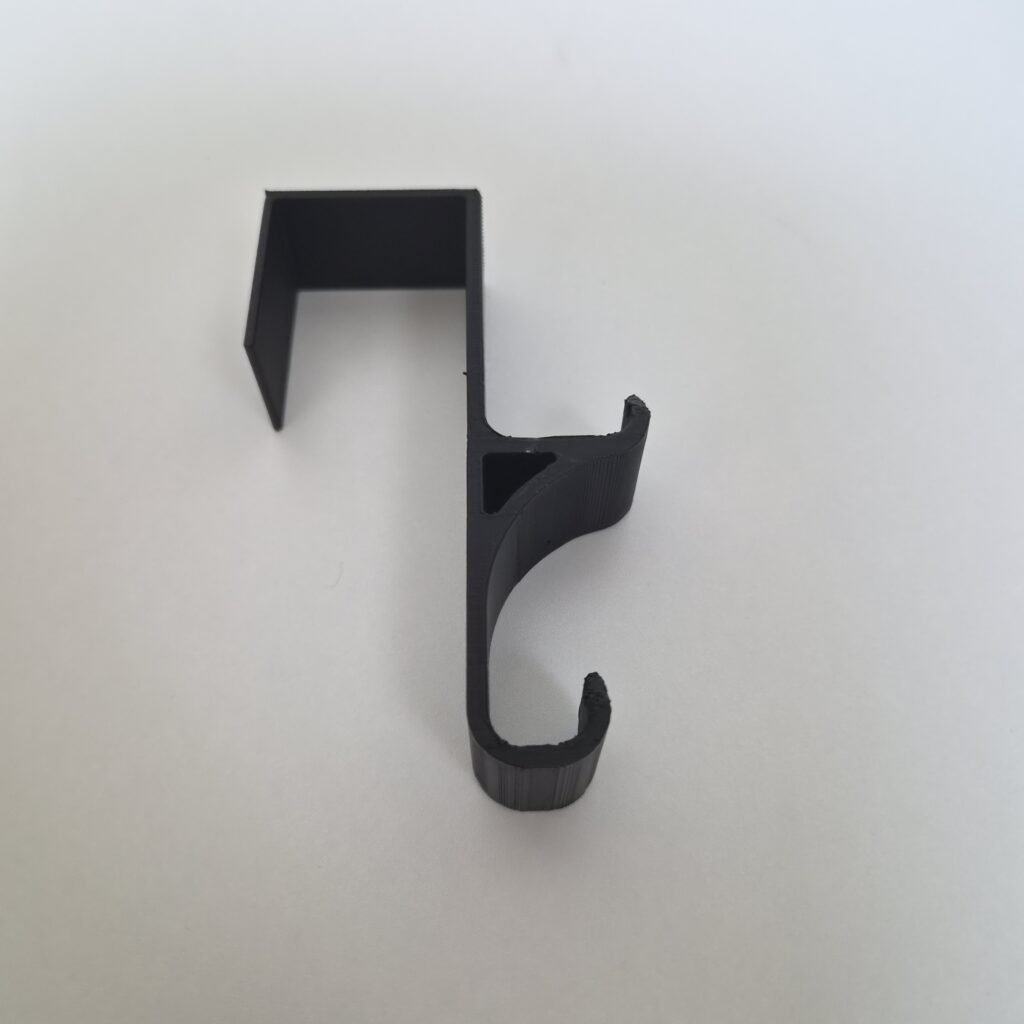
실제 출력물은 어디에서 먼저 변형될까?
같은 모델을 서로 다른 방향으로 출력했다면 단순히 손으로 눌러보는 것에서 끝내지 말고 어디에서 변형이나 파손이 시작되는지를 관찰하는 것이 좋습니다.
레이어 사이가 벌어지는지
파손이 레이어 사이를 따라 발생한다면 적층 방향과 하중 방향의 관계가 영향을 미쳤을 가능성을 생각해 볼 수 있습니다.
먼저 휘어지는 위치는 어디인지
완전히 부러지기 전에 어느 부분이 먼저 휘어지는지도 비교해 볼 수 있습니다.
항상 같은 위치에서 부러지는지
세 출력물이 비슷한 위치에서 파손된다면 출력 방향뿐 아니라 모델의 형상 자체가 약점일 수도 있습니다. 얇은 연결부나 급격한 두께 변화가 있는 부분에는 힘이 집중될 수 있기 때문입니다.
따라서 모든 파손을 출력 방향 하나만의 문제로 해석해서는 안 됩니다.
간단한 출력 방향 비교 방법
복잡한 실험 장비가 없어도 동일한 테스트 모델을 두 방향으로 출력한 뒤 간단하게 비교할 수 있습니다.
다음 항목을 기록해 두면 비교하기 편합니다.
| 비교 항목 | 확인 내용 |
|---|---|
| 출력 방향 | 눕힘 / 세움 |
| 출력 시간 | 예상 및 실제 출력 시간 |
| 필라멘트 사용량 | 슬라이서 예상 사용량 |
| 변형 | 어느 모델이 먼저 휘는지 |
| 파손 위치 | 어디에서 먼저 깨지는지 |
| 레이어 분리 | 레이어 사이가 벌어지는지 |
| 표면 상태 | 방향에 따른 차이 |
| 서포트 | 필요한 서포트 양 |
이 테스트는 정밀한 재료시험이 아니므로 “몇 kg까지 버틴다” 같은 절대적인 강도 수치를 측정하는 실험으로 보기는 어렵습니다. 대신 동일한 조건에서 출력 방향을 바꿨을 때 상대적인 변형과 파손 차이를 확인하는 테스트로 활용하는 것이 좋습니다.
출력 방향은 강도만 고려하면 안 된다
출력 방향을 바꾸면 강도 외에도 여러 요소가 함께 달라질 수 있습니다.
- 표면 품질: 경사진 면이나 곡면의 적층 형태가 달라질 수 있습니다.
- 서포트: 모델 방향에 따라 필요한 서포트의 양과 위치가 달라질 수 있습니다.
- 출력 시간: 모델의 높이나 서포트 구성에 따라 출력 시간이 달라질 수 있습니다.
- 후가공: 서포트가 붙은 면이나 표면 상태에 따라 추가적인 샌딩이 필요할 수 있습니다.
따라서 가장 강한 방향이 항상 가장 효율적인 방향이라고 할 수는 없습니다.
레이어 높이는 출력 방향과는 별개의 설정이지만, 적층 방식과 표면 품질, 출력 시간에 영향을 주는 중요한 요소입니다. 레이어 높이에 따른 실제 출력 차이는 [3D 프린터 레이어 높이(Layer Height) 완벽 가이드]에서 확인할 수 있습니다.
기능성 부품은 힘이 들어오는 방향부터 생각하자
출력 방향을 결정할 때는 완성된 부품이 실제 사용 중 어떤 힘을 받는지부터 생각하면 됩니다. 예를 들어 선반용 브래킷이라면 물건의 무게가 어느 방향으로 작용하는지 확인해야 합니다.
후크라면 매달린 물체가 부품을 어느 방향으로 당기는지 생각해야 합니다. 손잡이나 레버라면 반복해서 당기거나 비트는 힘이 어느 부분에 전달되는지 확인해야 합니다.
이렇게 실제 하중 방향을 먼저 생각한 뒤 모델을 배치하면 단순히 “베드에 잘 붙는 방향”을 선택하는 것보다 기능에 적합한 출력 방향을 찾기 쉬워집니다.
출력 방향과 인필·벽면 수는 함께 봐야 한다
출력 방향이 중요하다고 해서 인필 밀도만 높이면 모든 문제가 해결되는 것은 아닙니다.
출력물의 강도에는 재료, 벽면 구조, 인필, 적층 방향, 출력 조건 등 여러 요소가 함께 영향을 줄 수 있습니다. 특히 기능성 부품이라면 먼저 실제 하중 방향에 맞는 출력 방향을 정한 뒤, 필요에 따라 벽면 수와 인필 밀도 등을 조정하는 방법이 좋습니다.
이미 작성한 인필 밀도 비교 글에서 확인했듯이 인필을 높이는 것과 출력 방향을 바꾸는 것은 서로 다른 방식으로 출력물의 구조에 영향을 줄 수 있습니다.
인필 밀도에 따라 내부 구조와 출력 시간이 어떻게 달라지는지 실제 출력 결과로 비교한 내용은 [3D 프린팅 인필(Infill) 밀도별 실제 출력 비교: 10%·20%·30% 차이는 얼마나 클까?]에서 자세히 확인할 수 있습니다.
실제 출력 비교에서 확인할 포인트
이번 테스트에서는 단순히 어느 모델이 더 단단하게 느껴지는지만 비교하기보다 다음 항목을 함께 기록하면 좋습니다.
- 어느 방향에서 먼저 휘는지
- 어느 부분에서 균열이 시작되는지
- 레이어 사이가 벌어지는지
- 완전히 부러질 때 파손 형태가 어떤지
- 출력 시간에 차이가 있는지
- 서포트 사용량이 달라지는지
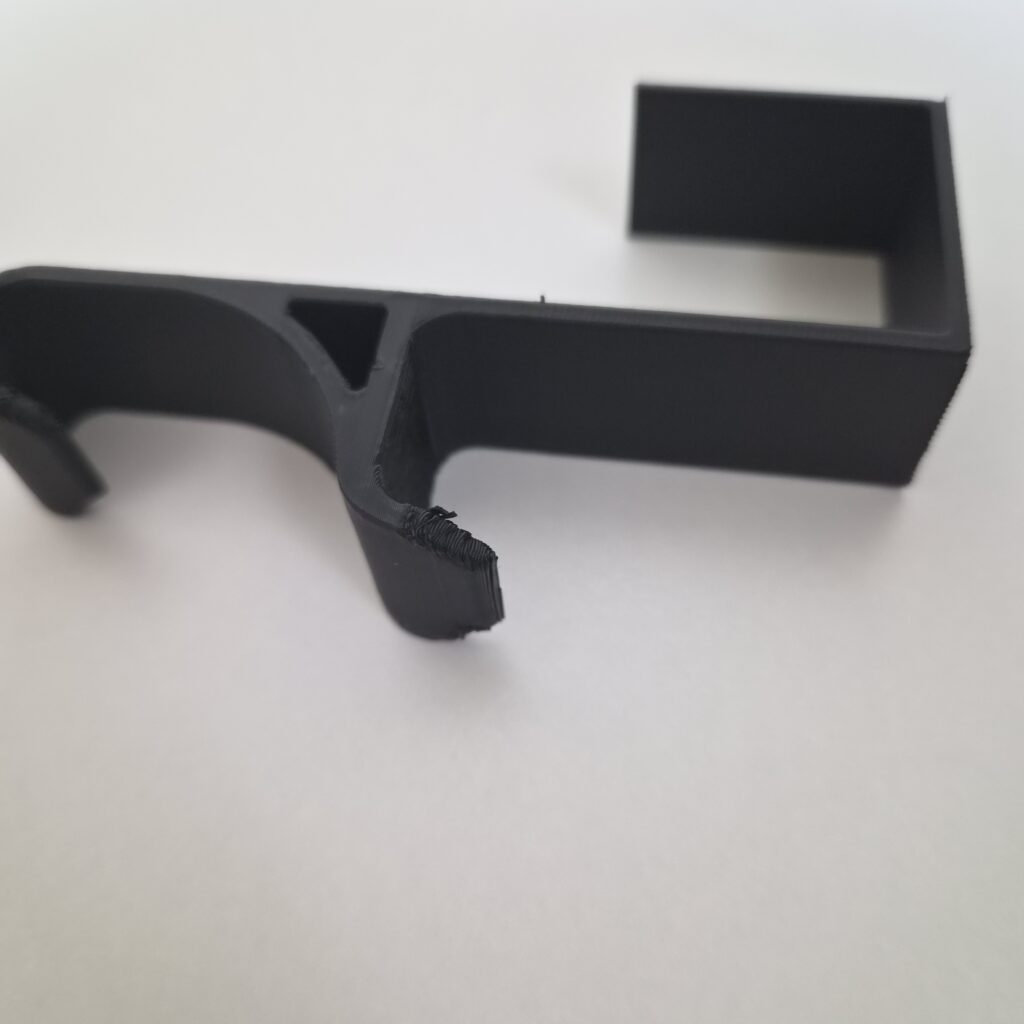
특히 파손 부위의 근접 사진을 남겨두면 출력 방향과 하중 방향의 관계를 이해하는 데 도움이 됩니다.
3D 프린팅 출력 방향, 이렇게 결정해 보자
기능성 부품의 출력 방향을 정할 때는 다음 순서로 생각하면 간단합니다.
- 실제 사용 중 힘이 어느 방향에서 들어오는지 확인합니다.
- 하중 방향과 레이어 방향의 관계를 생각합니다.
- 필요한 서포트와 표면 품질을 함께 확인합니다.
- 출력 시간과 후가공까지 비교합니다.
- 가능하다면 작은 테스트 모델로 실제 결과를 확인합니다.
결국 모든 모델에 적용할 수 있는 하나의 정답이 있는 것은 아닙니다.
부품의 사용 목적과 하중 방향에 가장 적합한 출력 방향을 찾는 것이 중요합니다.
마무리
3D 프린팅 출력물의 강도는 필라멘트 종류나 인필 밀도만으로 결정되지 않습니다. FDM 방식에서는 모델의 출력 방향과 적층 구조, 실제 하중 방향의 관계에 따라 기계적 특성과 파손 형태가 달라질 수 있습니다.
따라서 기능성 부품을 출력할 때는 단순히 베드에 잘 붙는 방향을 선택하기보다, 실제 사용 중 어느 방향으로 힘을 받을지를 먼저 생각하는 것이 좋습니다. 같은 모델을 눕혀서 출력한 경우와 세워서 출력한 경우를 직접 비교해 보면 출력 방향이 실제 결과에 어떤 차이를 만드는지 더 쉽게 확인할 수 있습니다.
강도가 중요한 부품일수록 출력 전에 “이 부품에는 어디에서 어떤 힘이 들어오는가?”를 먼저 생각해 보세요. 작은 출력 방향의 차이가 실제 사용성에 영향을 줄 수 있습니다.
출력물 정보
- 모델명: 문 걸이 후크
- 제작자: blunt
- 라이선스: CC BY-SA