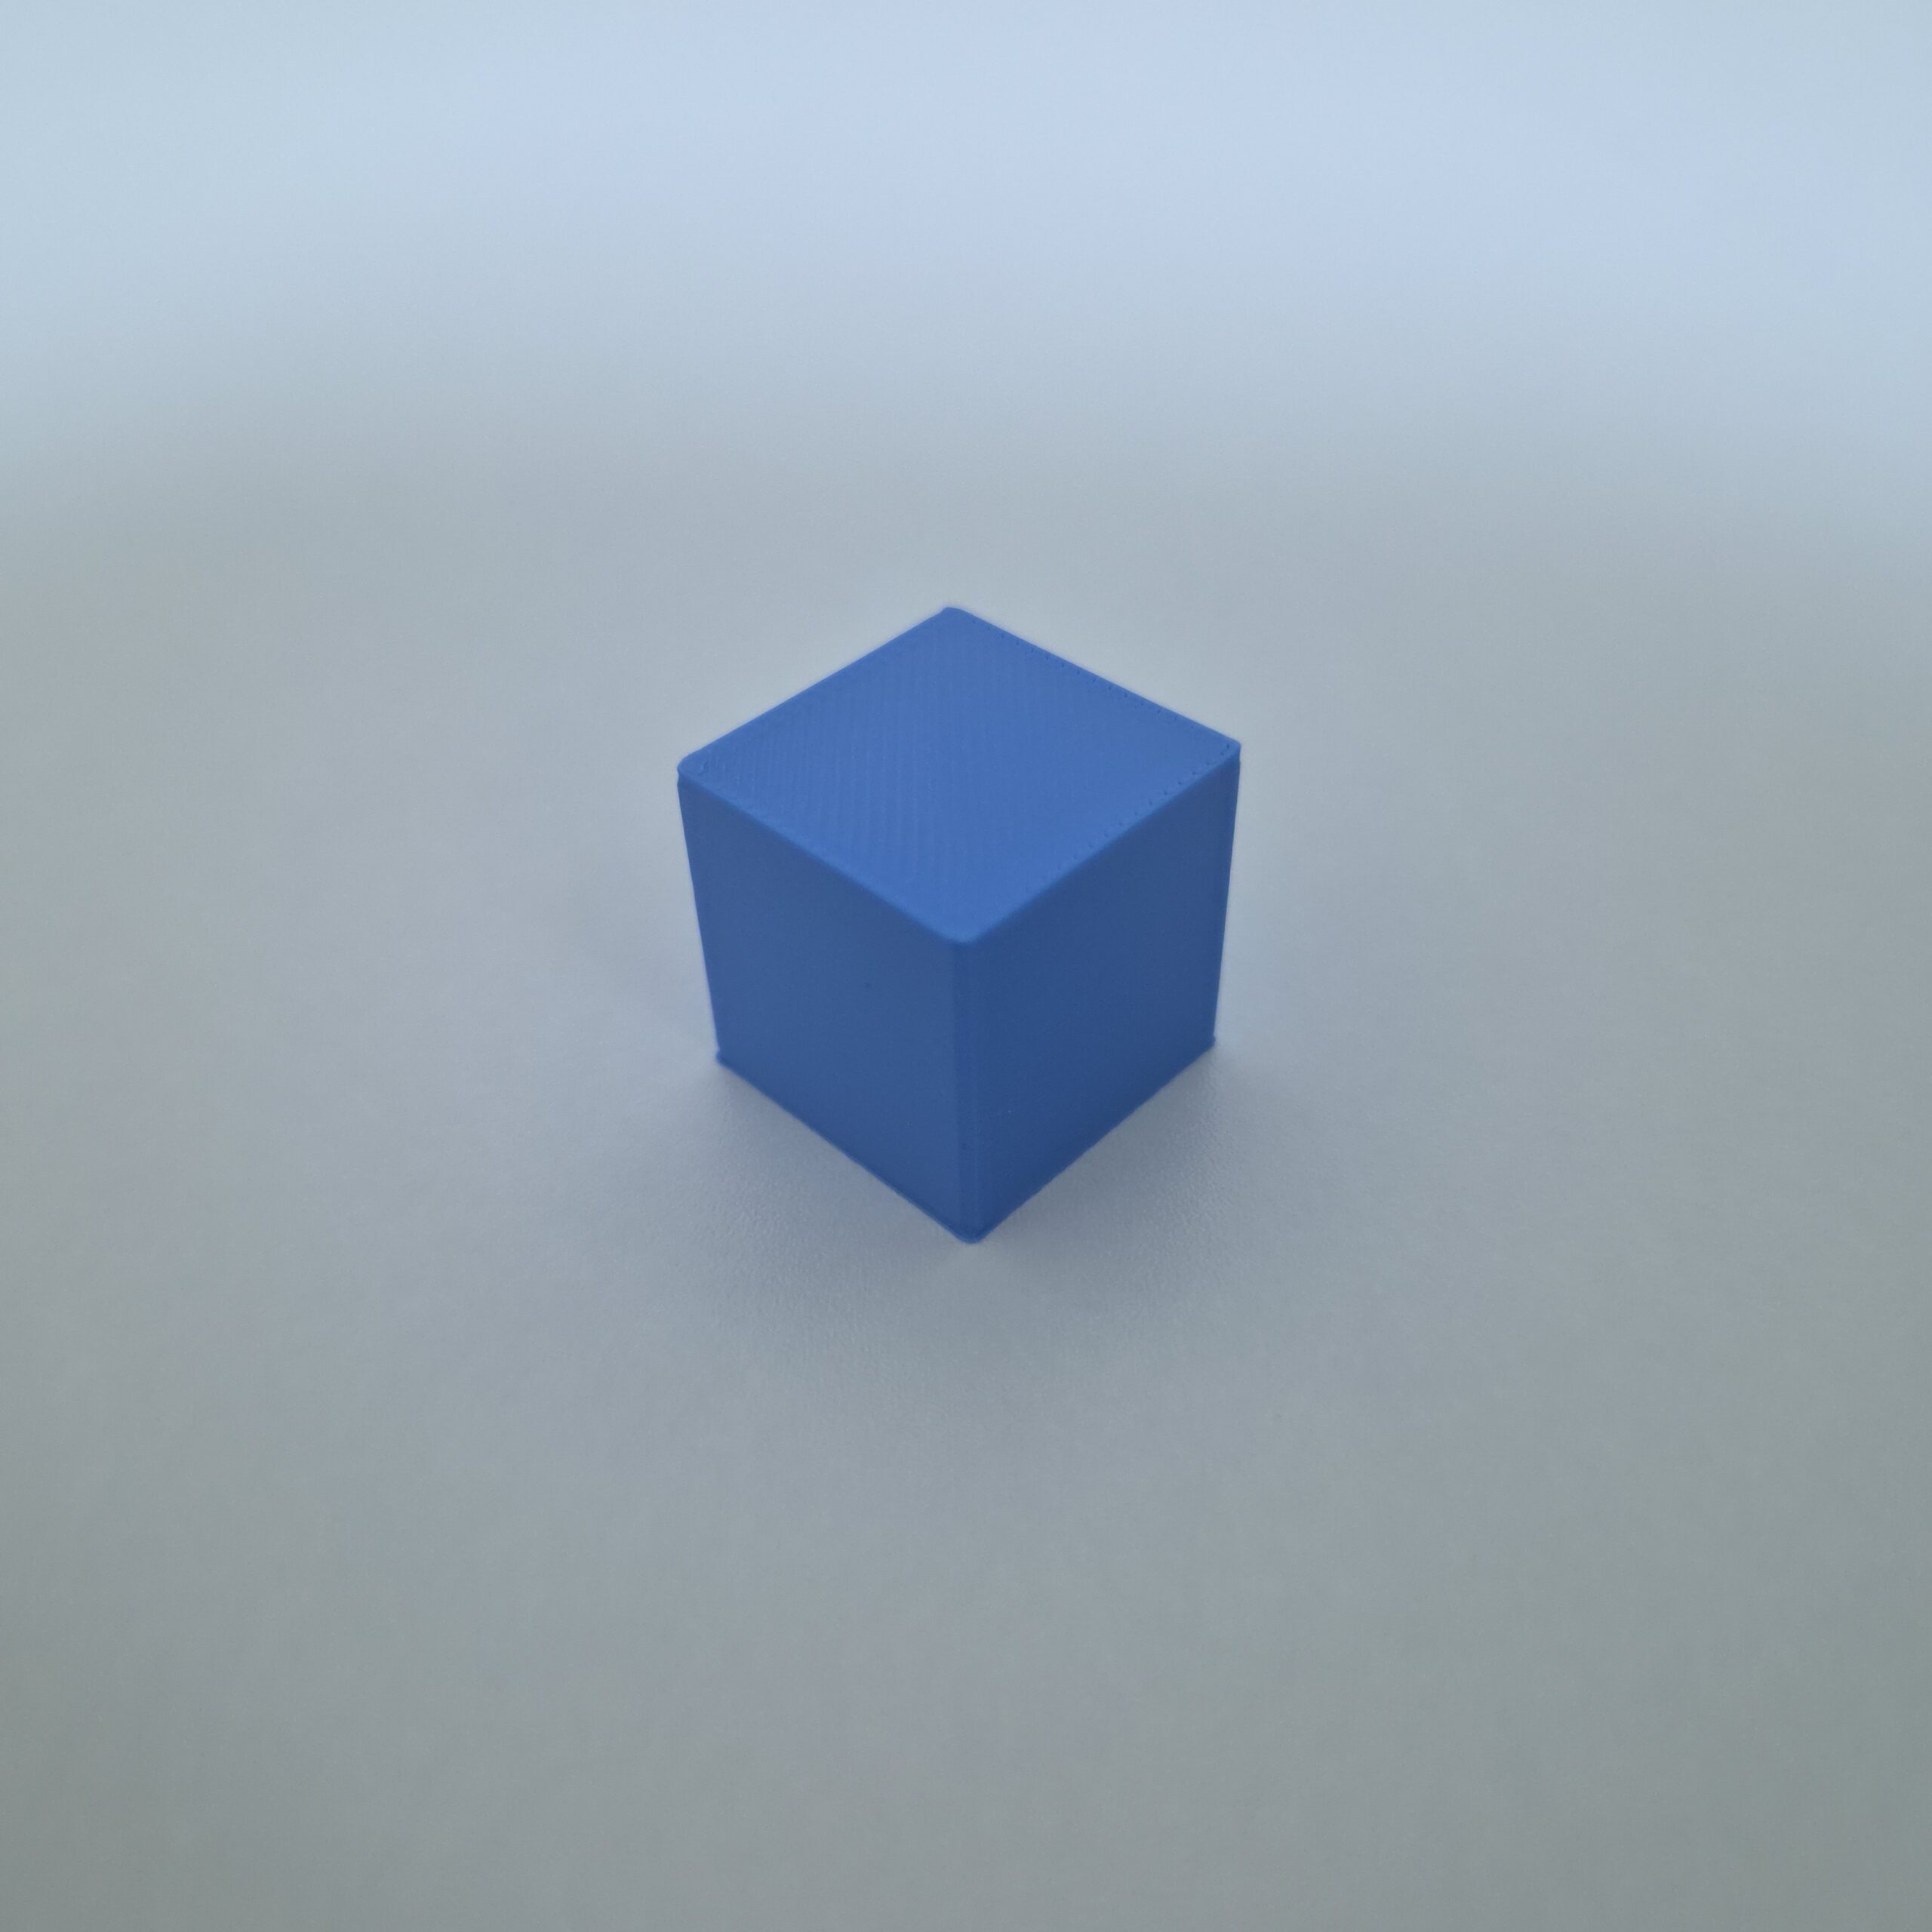
3D 프린터로 부품이나 케이스를 출력하다 보면 설계한 크기와 실제 출력물의 크기가 미세하게 다른 경우가 있습니다.예를 들어 CAD에서 50mm로 설계한 부품이 실제로 측정했을 때 49.7mm 또는 50.3mm로 나오는 식입니다.
이런 치수 오차는 단순히 프린터의 성능이 부족해서 발생하는 것이 아닙니다. 필라멘트의 압출량, 출력 방향, 냉각과 수축, 벨트 장력, 첫 번째 레이어 등 여러 요인이 함께 영향을 줍니다.
이번 글에서는 3D 프린터 출력물의 치수가 설계값과 달라지는 주요 원인과 실제 출력 정확도를 높이는 방법을 정리해 보겠습니다.
3D 프린터 출력물의 크기가 달라지는 주요 원인
1. 압출량(Flow Rate)이 정확하지 않은 경우
FDM 방식에서는 노즐에서 녹은 필라멘트가 일정한 양으로 압출되어야 합니다.
압출량이 실제보다 많으면 벽면이 두꺼워지고 외형 치수가 커질 수 있고, 반대로 압출량이 부족하면 벽이 얇아지거나 치수가 작아질 수 있습니다. 특히 작은 부품이나 조립 부품에서는 이런 차이가 더 크게 느껴질 수 있습니다.
따라서 치수 오차가 반복적으로 발생한다면 Flow Rate와 필라멘트의 기본 프로파일이 적절하게 설정되어 있는지 확인하는 것이 좋습니다.
2. 필라멘트의 수축
출력물이 식으면서 플라스틱이 수축하는 것도 치수 변화의 원인입니다.
특히 ABS나 일부 엔지니어링 필라멘트는 PLA보다 수축 영향을 크게 받을 수 있습니다. PLA 역시 완전히 수축하지 않는 것은 아니기 때문에 정밀한 부품을 출력한다면 소재별 특성을 고려해야 합니다.
따라서 같은 모델이라도 사용하는 필라멘트에 따라 실제 크기가 조금 달라질 수 있습니다.
3. 벨트 장력과 기계적인 오차
X축과 Y축을 움직이는 벨트가 지나치게 느슨하거나 문제가 있다면 프린터의 이동 정확도에 영향을 줄 수 있습니다.
특히 원형 부품이 타원처럼 출력되거나 X축과 Y축 중 한 방향의 치수만 반복적으로 크게 또는 작게 나온다면 벨트 장력이나 기계적인 움직임을 확인해 볼 필요가 있습니다.
단, 무조건 벨트를 세게 조인다고 정확도가 좋아지는 것은 아닙니다. 과도한 장력은 부품과 모터에 불필요한 부담을 줄 수 있으므로 제조사가 권장하는 상태를 유지하는 것이 좋습니다.
4. 첫 번째 레이어의 영향
첫 번째 레이어는 베드에 출력물이 붙도록 압착되는 과정이기 때문에 다른 레이어와 출력 조건이 다릅니다.
첫 번째 레이어가 지나치게 눌리면 바닥 가장자리가 바깥쪽으로 퍼지는 Elephant Foot(코끼리 발) 현상이 나타날 수 있습니다. 이 경우 전체적인 높이나 바닥면의 치수가 설계값과 달라질 수 있습니다.
조립 부품이나 바닥면의 치수가 중요한 모델이라면 첫 번째 레이어 상태도 함께 확인해야 합니다.
치수 오차가 있다면 먼저 측정해 보세요
출력물이 작거나 크다고 느껴진다고 해서 바로 슬라이서의 수치를 변경하는 것은 좋지 않습니다. 먼저 실제 출력물을 버니어 캘리퍼스 등으로 측정해 어느 방향에서 오차가 발생하는지 확인하는 것이 좋습니다.
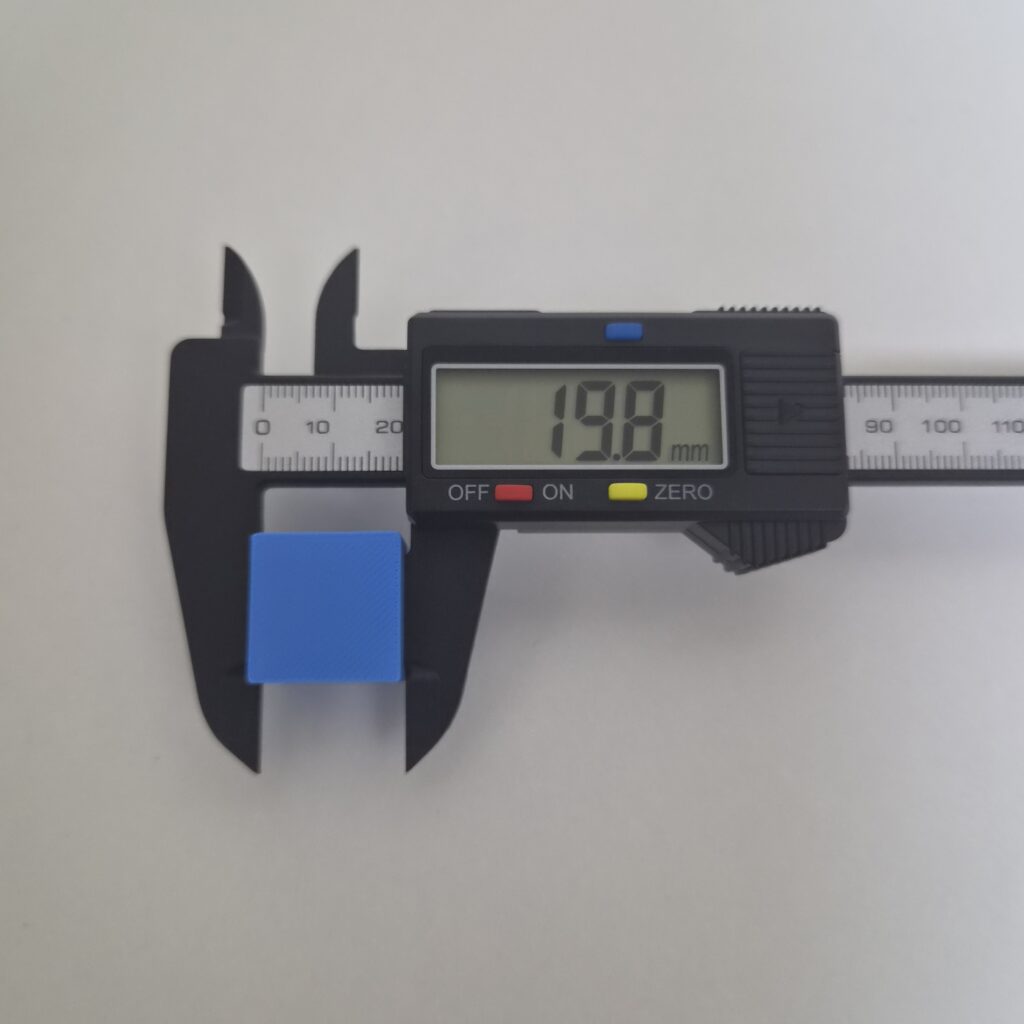
예를 들어 20 × 20 × 20mm로 설계한 테스트 모델을 출력했다고 가정해 보겠습니다.
| 측정 항목 | 설계값 | 실제 측정값 |
|---|---|---|
| X축 | 20mm | 19.8mm |
| Y축 | 20mm | 20.2mm |
| Z축 | 20mm | 20.0mm |
이처럼 측정하면 단순히 “출력이 작다”가 아니라 어느 축에서 어떤 방향으로 오차가 발생하는지 확인할 수 있습니다.
정확도를 높이는 가장 좋은 방법
1. 먼저 프린터의 기본 상태를 점검하세요
치수 보정을 하기 전에 다음 항목부터 확인하는 것이 좋습니다.
- 베드 레벨링 및 첫 번째 레이어 상태
- X/Y축 벨트와 기계적인 유격
- 노즐 상태
- 필라멘트 프로파일
- Flow Rate
- 출력 온도
- 출력 속도
기계적인 문제가 있는데 슬라이서에서 치수만 억지로 보정하면 다른 출력물에서 문제가 생길 수 있습니다.
X/Y축 수평 오차 보정 외에도, Z축 높이의 정확도와 첫 레이어 눌림 현상은 슬라이서의 적층 두께(Layer Height) 설정에 큰 영향을 받습니다. 레이어 높이에 따른 압출량 차이와 세밀한 표면 디테일 설정법이 궁금하다면 [3D 프린터 레이어 높이 완벽 가이드: 0.12mm, 0.2mm, 0.28mm 어떻게 선택할까?] 글을 함께 참고해 보시는 걸 추천합니다.
2. 테스트 모델을 출력해서 측정하세요
정밀한 부품을 바로 출력하기보다는 간단한 치수 테스트 모델을 먼저 출력하는 방법이 좋습니다. 예를 들어 20mm 또는 50mm 크기의 정사각형 테스트 모델을 출력한 뒤 X축과 Y축을 각각 측정합니다.
측정값이 계속 일정하게 작거나 크게 나온다면 그 차이를 기록해 두고 원인을 찾아가는 방식이 효율적입니다.
3. 조립 부품은 ‘완벽하게 같은 치수’보다 공차가 중요합니다
3D 프린팅에서는 두 부품이 정확히 같은 치수라고 해서 반드시 잘 맞는 것은 아닙니다.
예를 들어 20mm 구멍에 정확히 20mm 핀을 출력하면 프린터의 오차와 표면 상태 때문에 실제로는 잘 들어가지 않을 수 있습니다. 따라서 나사, 핀, 뚜껑, 슬라이딩 부품처럼 서로 맞물리는 모델은 적절한 공차(Tolerance)를 설계에 넣는 것이 중요합니다.
즉, 모든 출력물을 무조건 설계값과 0.01mm 단위로 맞추는 것보다 용도에 맞는 공차를 확보하는 것이 실제 사용에서는 더 중요합니다.
치수 정확도를 높일 때 주의할 점
치수가 조금 다르다고 해서 바로 프린터의 스텝 값을 변경하는 것은 추천하지 않습니다.
먼저 기계적인 문제와 압출량, 소재 특성, 첫 번째 레이어 등을 확인한 뒤 반복적으로 같은 오차가 발생하는지 확인해야 합니다.
특히 단 한 번의 출력 결과만 보고 프린터 설정을 변경하기보다는 동일한 조건에서 여러 번 테스트해 오차가 일정하게 반복되는지 확인하는 것이 좋습니다.
실제 출력에서는 이렇게 접근해 보세요
정밀한 부품을 출력한다면 다음 순서로 점검하면 편합니다.
1. 기본 프린터 상태 확인 → 2. 필라멘트 프로파일 확인 → 3. Flow Rate 확인 → 4. 테스트 출력 → 5. 캘리퍼스로 측정 → 6. 원인에 맞게 보정 → 7. 실제 부품 출력
이 과정을 거치면 무작정 설정값을 바꾸는 것보다 훨씬 쉽게 치수 오차의 원인을 찾을 수 있습니다.
설계값과 실제 출력값은 항상 같을까?
3D 프린터로 출력한다고 해서 CAD의 치수와 실제 출력물이 항상 100% 동일하게 나오는 것은 아닙니다. FDM 출력에서는 압출량, 소재의 수축, 첫 번째 레이어, 프린터의 기계적 상태, 출력 조건 등에 따라 미세한 차이가 발생할 수 있습니다. 따라서 중요한 것은 단순히 오차를 없애는 것이 아니라 내 프린터와 필라멘트에서 반복적으로 나타나는 오차를 확인하고 그에 맞게 설계와 출력 조건을 조정하는 것입니다.
특히 조립 부품을 만들 때는 치수 자체보다 적절한 공차 설계가 더 중요할 수 있습니다. 작은 테스트 모델 하나를 먼저 출력하고 측정하는 습관만 들여도 불필요한 출력 실패와 재출력을 크게 줄일 수 있습니다.
슬라이서의 X-Y 수평 오차 보정 기능을 적용했음에도 아주 작은 정밀 부품이나 미세한 기어 치수가 맞지 않는다면, 노즐 지름 자체를 0.2mm와 같은 고정밀 규격으로 교체하는 것이 답일 수 있습니다. 노즐 구멍 크기별 정밀도 차이와 출력 특성이 궁금하다면 [3D 프린터 노즐 지름 선택 가이드: 0.2mm vs 0.4mm vs 0.6mm 완벽 비교] 글을 읽어보시는 걸 추천합니다.