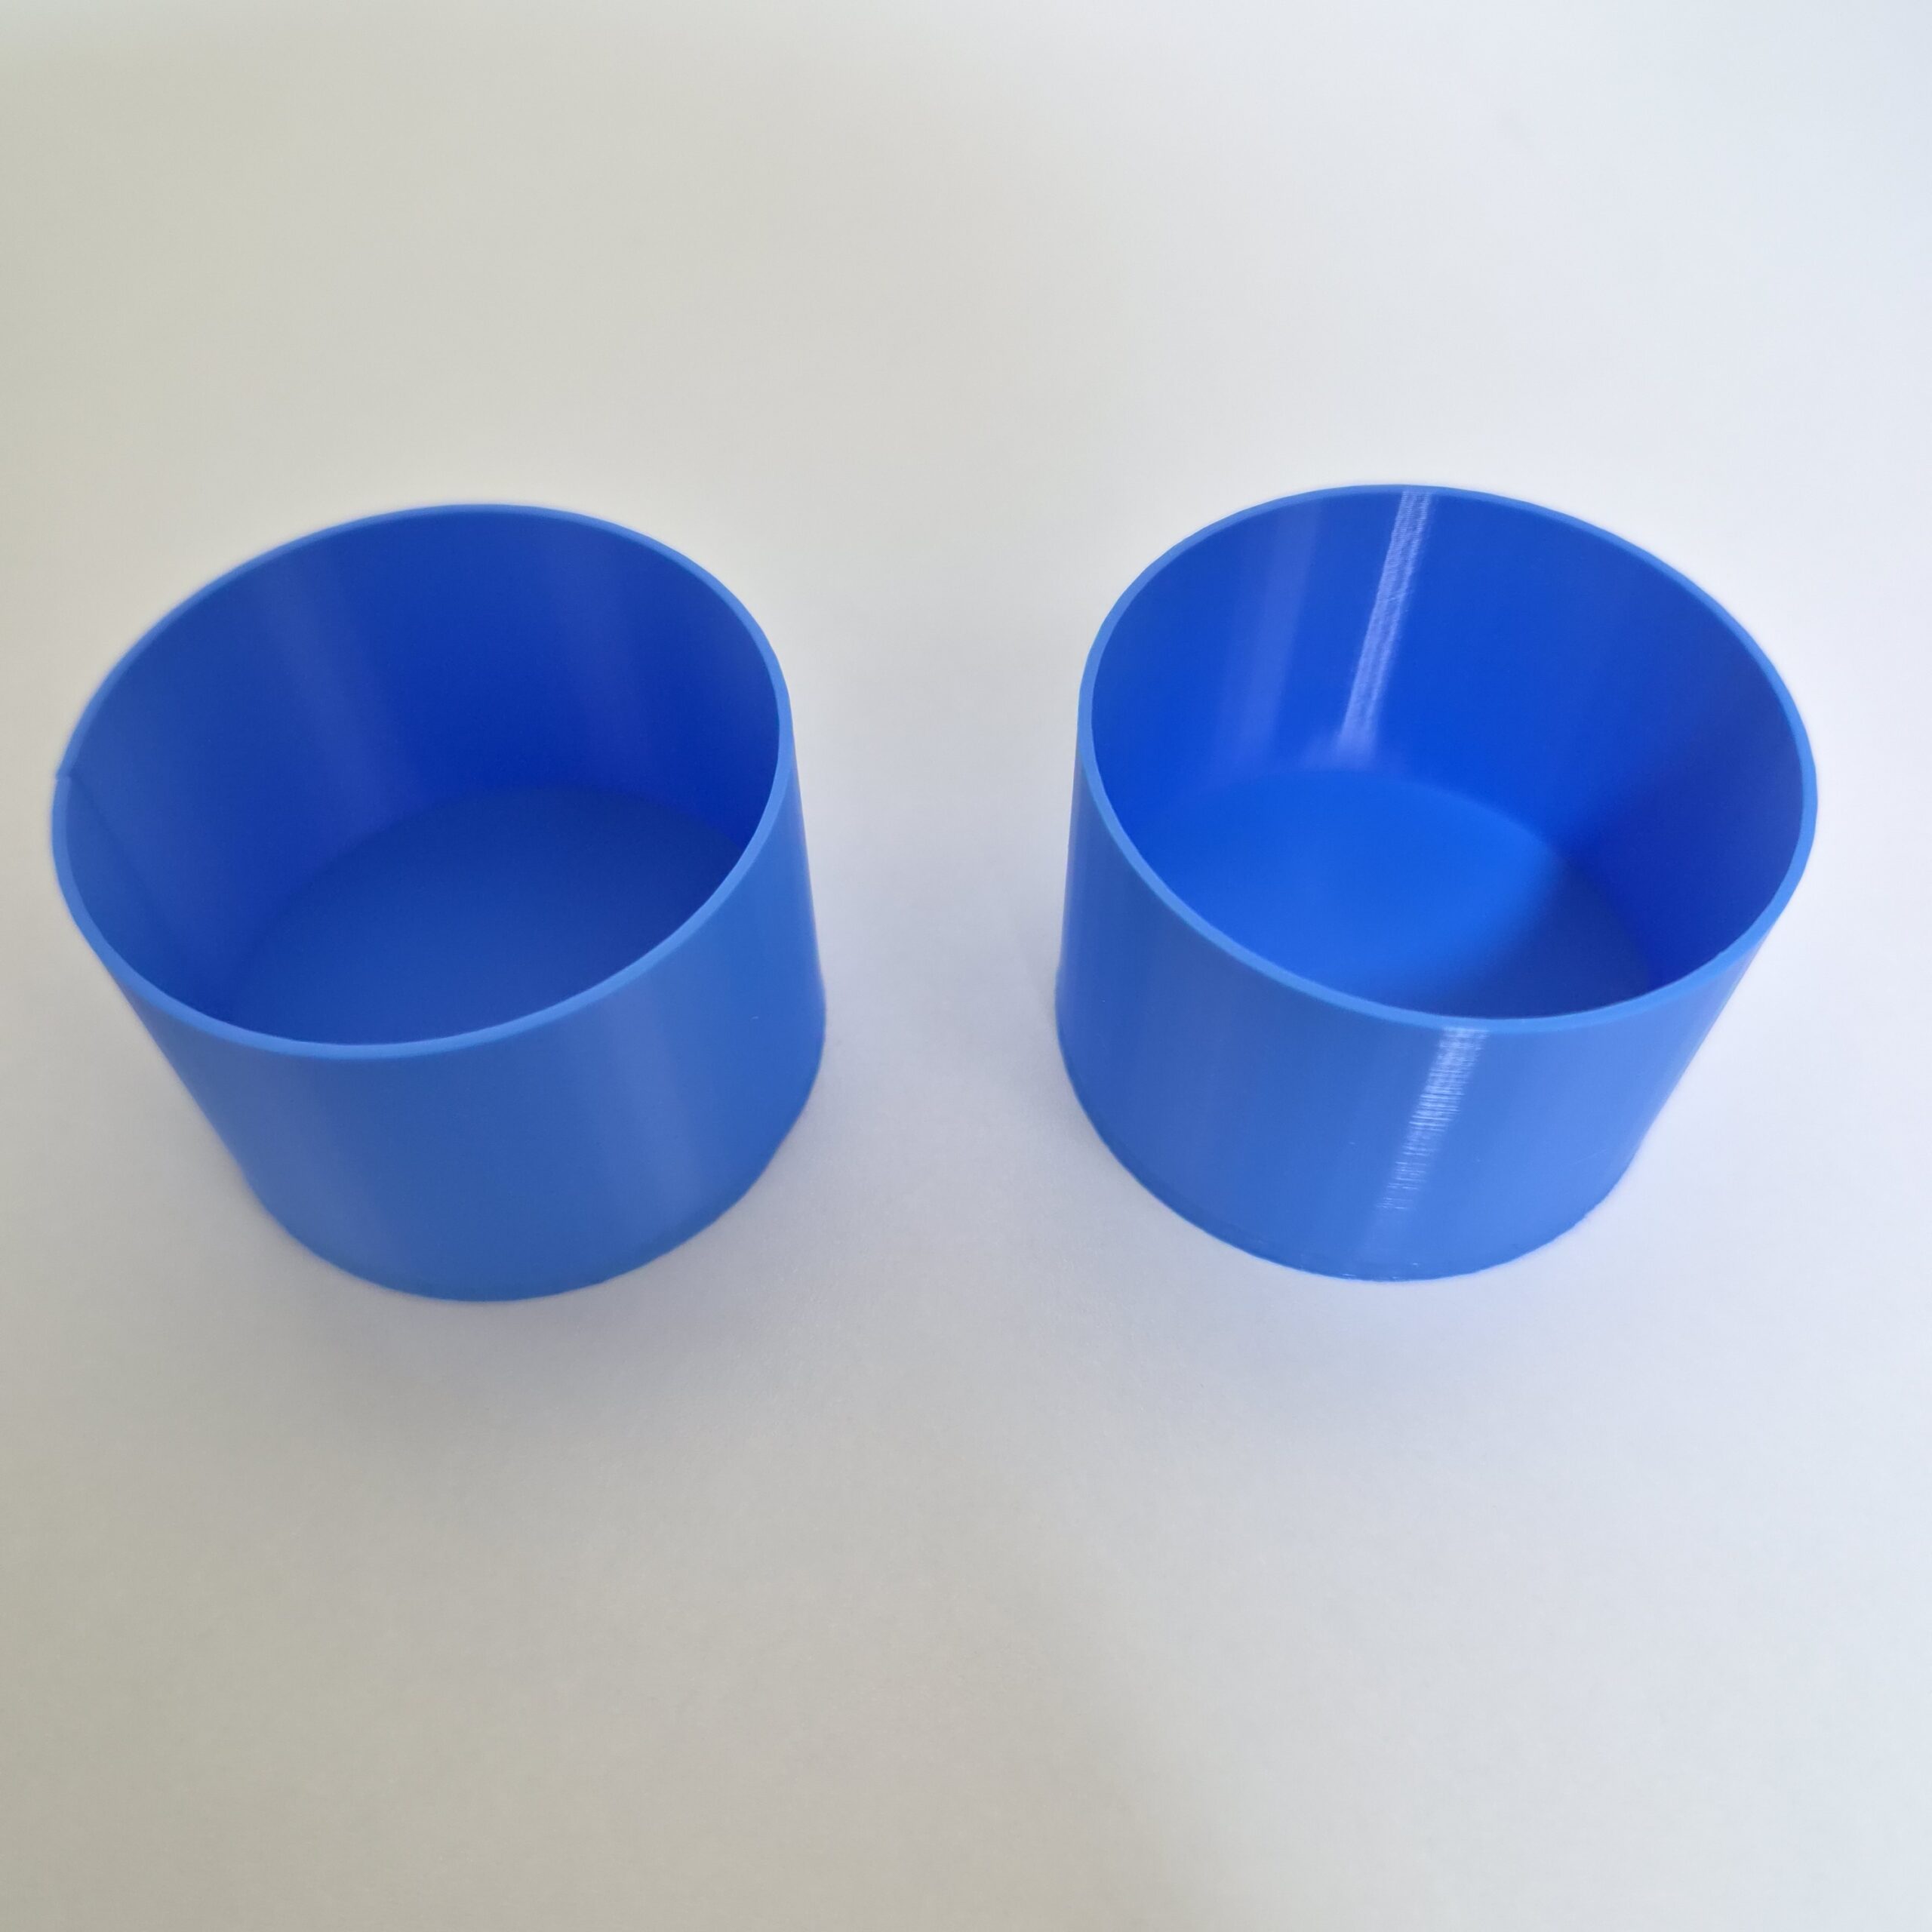
3D 프린팅 결과물을 보았을 때 가장 먼저 눈에 들어오는 특징 중 하나가 가로로 쌓인 ‘층간 결(Layer Lines)’입니다. FDM(Fused Deposition Modeling) 방식에서는 필라멘트를 한 층씩 쌓기 때문에 출력물 표면에 층간 결(Layer Lines)이 나타날 수 있습니다. 특히 곡면이나 경사면에서는 이 결이 더 눈에 띄기 때문에, 적절한 적층 높이를 선택하는 것이 표면 품질과 출력 시간의 균형을 결정하는 중요한 요소입니다.
이번 글에서는 0.4mm 노즐을 사용하는 일반적인 FDM 프린터를 기준으로, 적층 높이에 따른 표면 품질과 출력 시간의 차이를 살펴보고 상황에 맞는 설정 방법을 정리해 보겠습니다.
적층 높이(Layer Height)와 표면 품질의 관계
적층 높이는 노즐이 한 층을 쌓은 후 다음 층으로 이동하는 Z축 방향의 높이를 의미합니다. 일반적으로 적층 높이가 낮을수록 곡면과 경사면의 계단 현상을 줄이는 데 유리하지만, 그만큼 필요한 레이어 수가 늘어나 출력 시간이 길어집니다.
- 낮은 적층 높이 (약 0.08~0.12mm): 층간 간격이 작아져 곡면이나 경사면의 계단 현상을 줄이는 데 유리하지만 출력 시간이 길어집니다.
- 일반적인 적층 높이 (약 0.16~0.20mm): 출력 시간과 표면 품질 사이에서 균형을 잡기 좋은 범위입니다.
- 높은 적층 높이 (약 0.24~0.32mm): 한 번에 더 두꺼운 층을 쌓기 때문에 출력 시간을 줄일 수 있지만, 곡면이나 경사면에서는 층간 결이 더 눈에 띌 수 있습니다.
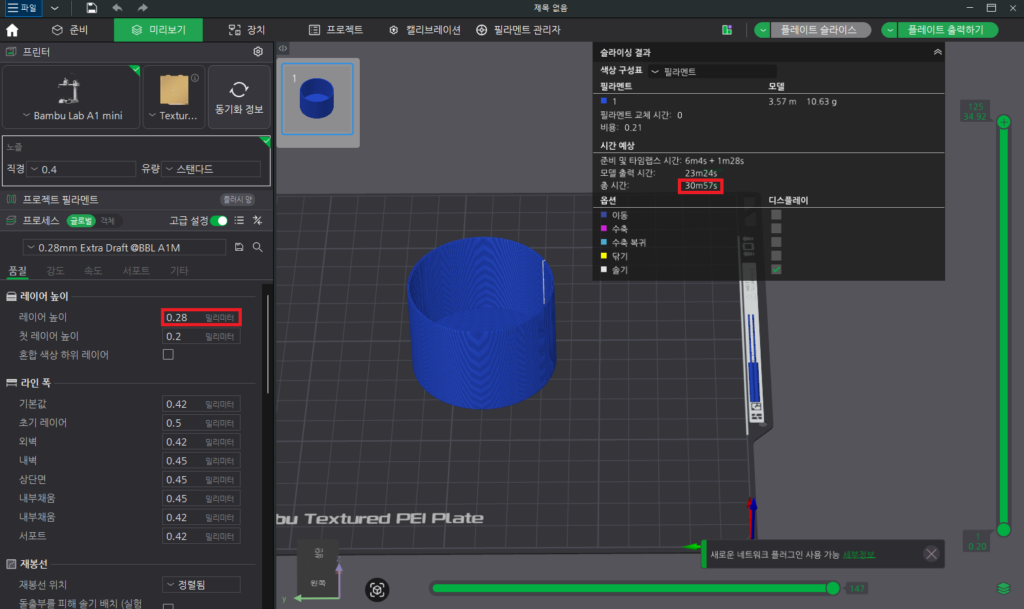
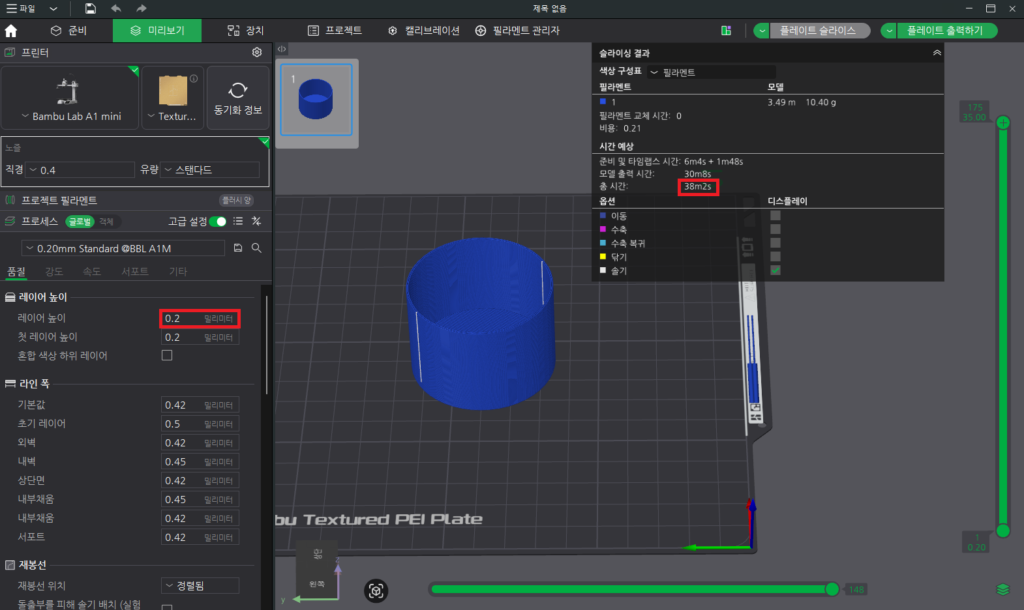
- 실제 슬라이싱 결과, 0.20mm 설정에서는 예상 출력 시간이 약 38분, 0.28mm에서는 약 30분으로 나타났습니다. 같은 모델이라도 적층 높이를 높이면 필요한 레이어 수가 줄어들어 출력 시간을 단축할 수 있음을 확인할 수 있습니다.
또한 슬라이서에서 적층 높이(Layer Height)를 세밀하게 쪼개어 벽면의 층간 결을 물리적으로 줄였다면, 이제 그 층들이 굳는 ‘속도’를 제어할 차례입니다. 아무리 얇고 정밀하게 레이어를 쌓아 올려도 플라스틱이 굳기 전에 다음 레이어가 뭉개지거나, 반대로 지나치게 빨리 식어 표면 광택이 죽어버리면 말짱 도루묵이 되기 때문인데요. 적층 높이 설정과 시너지를 내어 완벽한 표면 매끄러움을 완성하고 싶다면 [3D 프린터 ‘쿨링 팬(Cooling Fan)’의 비밀: 팬 속도 100%가 항상 좋은 게 아닌 이유] 가이드 글을 통해 소재별 최적의 냉각 타이밍을 마스터해 보시는 걸 추천합니다.
표면 결에 영향을 주는 추가 요소
1. 노즐 직경과 적층 높이의 관계
적절한 적층 높이는 노즐 직경뿐만 아니라 프린터, 필라멘트, 슬라이서 프로파일 등에 따라 달라집니다. 같은 0.4mm 노즐을 사용하더라도 모델의 형상과 원하는 표면 품질에 따라 적합한 적층 높이가 달라질 수 있습니다.
따라서 특정 수치를 모든 출력에 적용하기보다는 사용 중인 프린터의 기본 프로파일을 기준으로 시작한 뒤, 필요한 경우 적층 높이를 조정하면서 결과를 비교하는 것이 좋습니다.
층간 결을 최소화하는 고급 슬라이싱 전략
단순히 수치만 낮추면 출력 시간이 무한정 길어집니다. 영리한 설정이 필요합니다.
1. 적응형 적층 높이 (Adaptive Layer Height) 활용
모델의 형상을 분석하여 수직 벽면은 두껍게(0.24mm), 곡면이나 완만한 경사면은 얇게(0.08mm) 자동으로 조절하는 기능입니다. 모델의 형상에 따라 필요한 부분에만 낮은 적층 높이를 적용할 수 있어, 전체를 낮은 적층 높이로 출력하는 것보다 출력 시간을 줄이면서 곡면이나 경사면의 품질을 개선하는 데 도움이 됩니다.
2. 외벽 출력 순서와 속도 최적화
- 외벽 속도 저하: 외벽(Outer Wall) 출력 속도를 낮추면 고속 이동에서 발생하는 진동과 표면 품질 문제를 줄이는 데 도움이 될 수 있습니다. 다만 적절한 속도는 프린터와 소재, 모델 형상에 따라 달라지므로 기본 프로파일을 기준으로 조금씩 조정하는 것이 좋습니다.
- 외벽 먼저 출력 vs 내벽 먼저 출력: 외벽과 내벽의 출력 순서는 표면 품질과 치수 정확도 등에 영향을 줄 수 있습니다. 슬라이서에서 제공하는 기본 프로파일을 기준으로 모델의 용도에 맞게 출력 순서를 조정해 보는 것이 좋습니다.
하드웨어 점검: 설정만으로 해결되지 않는 결
슬라이서 설정을 완벽하게 해도 결이 지저분하다면 하드웨어의 미세한 흔들림을 의심해야 합니다.
- Z-Wobble(Z축 흔들림): Z축 구동부에 문제가 있으면 일정한 패턴의 표면 결이나 층 어긋남이 나타날 수 있습니다. 리드 스크류, 커플링 등의 상태를 점검해 보는 것이 좋습니다.
- 벨트 장력: X, Y축 벨트가 너무 느슨하거나 과하게 팽팽하면 고속 이동 시 잔진동(Ghosting)이 발생하여 층이 어긋나 보입니다.
- 압출 일정성: 익스트루더 기어에 낀 찌꺼기나 일정하지 않은 필라멘트 직경은 불규칙한 압출을 유발하여 표면 결을 지저분하게 만드는 주범입니다.
슬라이서 세팅을 극한으로 조율해 적층 높이를 최소화하더라도, FDM 3D 프린터의 구조적 한계상 미세한 층간 결은 존재할 수밖에 없습니다. 도자기나 기성품처럼 완전히 매끄러운 광택 표면을 얻고 싶다면 결국 물리적·화학적 후가공 장비의 도움을 받아야 하는데요. 내 작업 스타일에는 먼지를 털어내며 갈아내는 방식과 기화된 가스로 녹여내는 방식 중 무엇이 맞을지, [3D 프린팅 후가공: 샌딩기 vs 훈증기 어떤 것을 사야 할까?] 가이드 글을 통해 나에게 꼭 필요한 장비를 비교해 보시는 걸 추천합니다.
직접 출력해 본 0.20mm vs 0.28mm
적층 높이에 따른 실제 차이를 확인하기 위해 동일한 원통형 모델을 Bambu Lab A1 mini에서 0.20mm와 0.28mm 적층 높이로 각각 출력해 비교했습니다.
0.20mm 설정에서는 약 38분, 0.28mm에서는 약 30분이 소요되었습니다.
실제 출력물을 가까이에서 비교해 보면 0.20mm가 0.28mm보다 표면의 층간 결이 조금 더 촘촘하고 깔끔하게 보였습니다. 반면 일반적인 거리에서 바라볼 때는 두 출력물의 차이가 크지 않았습니다.
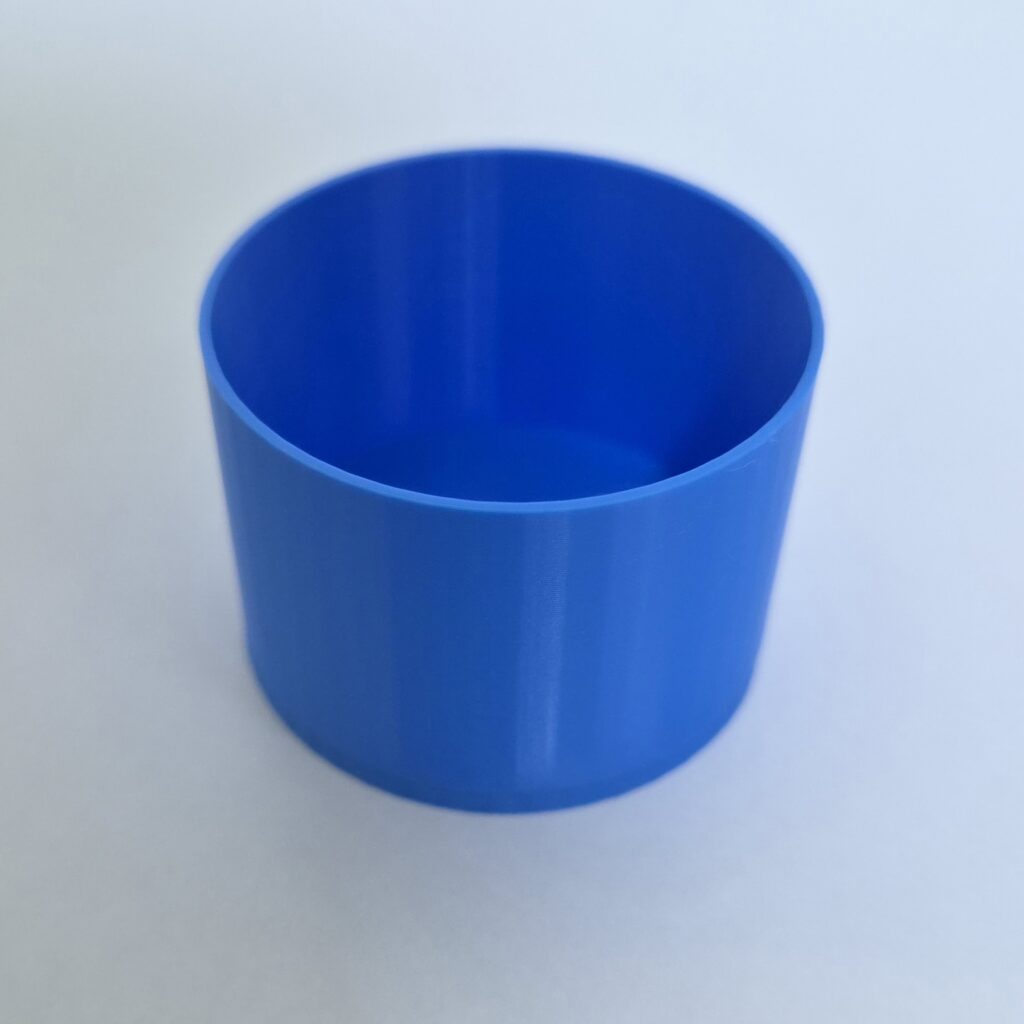
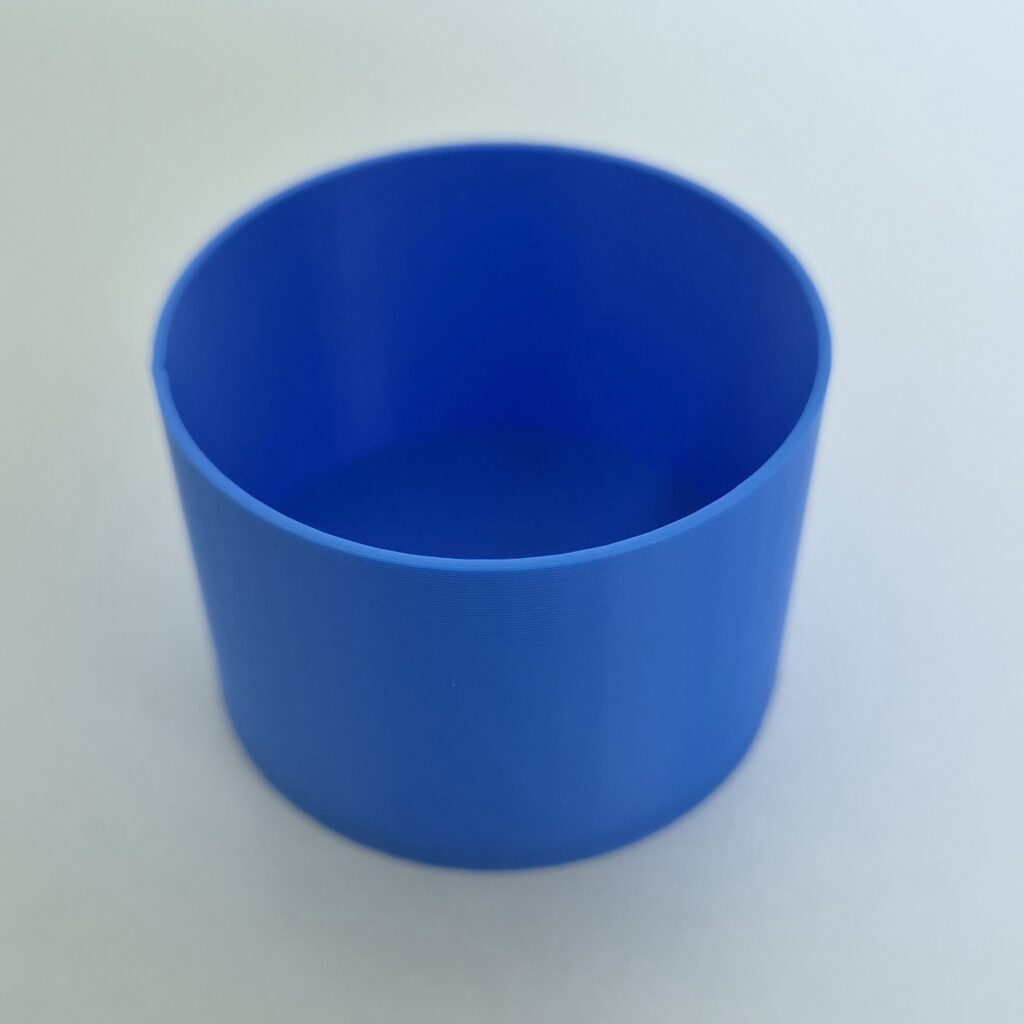
즉, 적층 높이를 낮추면 표면 품질을 조금 더 개선할 수 있지만, 그만큼 출력 시간이 늘어납니다. 반대로 0.28mm는 표면의 미세한 층간 결을 어느 정도 감수하는 대신 출력 시간을 줄일 수 있다는 장점이 있습니다.
따라서 모든 출력물을 무조건 낮은 적층 높이로 출력하기보다는 표면 품질이 중요한 모델은 0.20mm, 제작 시간을 줄이는 것이 중요한 모델은 0.28mm처럼 출력 목적에 따라 적층 높이를 선택하는 것이 효율적입니다.
이번 테스트에서는 0.20mm가 0.28mm보다 층간 결이 조금 더 촘촘하고 깔끔하게 보였으며, 예상 출력 시간은 약 38분에서 30분으로 줄어들었습니다. 다만 이러한 차이는 모델의 크기와 형상, 필라멘트, 슬라이서 설정 등에 따라 달라질 수 있습니다. 레이어 높이별 기본적인 특징과 어떤 상황에서 0.12mm, 0.20mm, 0.28mm를 선택하면 좋은지 궁금하다면 [레이어 높이(Layer Height) 완벽 가이드]에서 자세히 확인할 수 있습니다.
매끄러운 표면은 인내와 설정의 조화
적층 높이는 3D 프린팅의 표면 품질과 출력 시간을 동시에 좌우하는 중요한 설정입니다. 하지만 무조건 낮게 설정한다고 항상 좋은 결과가 나오는 것은 아닙니다. 일반적인 출력에서는 기본 프로파일을 출발점으로 사용하고, 표면 품질이 더 중요하다면 낮은 적층 높이를, 출력 시간을 줄이는 것이 중요하다면 높은 적층 높이를 테스트해 보는 것이 좋습니다.
특히 A1 mini처럼 기본 프로파일이 잘 갖춰진 프린터라면 처음부터 여러 설정을 동시에 변경하기보다 0.20mm와 0.28mm처럼 레이어 높이만 바꿔 직접 출력 결과를 비교해 보는 것이 자신의 출력 환경에 맞는 기준을 찾는 데 도움이 됩니다.
결국 가장 좋은 적층 높이는 하나로 정해져 있는 것이 아니라 출력물의 용도와 원하는 품질, 그리고 허용할 수 있는 출력 시간을 고려해 결정하는 것입니다. 처음에는 기본 프로파일을 활용하고, 익숙해진 뒤 적층 높이를 조금씩 바꿔가며 자신만의 기준을 찾아보세요.
“3D 프린터 표면 품질 극대화: 층간 결을 줄이는 적층 높이 설정 가이드”에 대한 4개의 생각