3D 프린터로 몇 시간에 걸쳐 출력을 마쳤는데, 결과물을 베드에서 떼어내자마자 과자처럼 툭 부러지거나 결을 따라 틈이 쩍 갈라진 적이 있으신가요?
이처럼 출력물의 적층면이 단단하게 붙지 않고 벌어지는 현상을 ‘레이어 분리(Layer Separation)’ 또는 ‘층간 접착력 저하(Layer Adhesion)’라고 합니다. 층 갈라짐은 외관을 망칠 뿐만 아니라 구조적 강도를 완전히 떨어뜨려 실용 부품으로서의 기능을 마비시킵니다.
FDM 3D 프린터에서 레이어 층 갈라짐이 발생하는 핵심 원인 5가지와, 누구나 쉽게 따라 할 수 있는 층간 접착력 강화 및 해결 솔루션을 완벽 가이드로 정리해 드립니다.
3D 프린터 레이어 층 갈라짐이 발생하는 5가지 이유
FDM(열융합 적층) 방식은 노즐에서 녹아 나온 뜨거운 플라스틱이 직전 레이어의 식어가는 플라스틱 표면에 열로 융합되면서 붙는 원리입니다. 이 융합 과정에서 온도, 압출량, 외풍 등의 균형이 깨지면 갈라짐이 나타납니다.
1. 노즐 온도 부족 (낮은 노즐 온도)
노즐 온도가 너무 낮으면 압출된 필라멘트가 이전 레이어와 충분히 융합되지 않아 층간 접착력이 떨어질 수 있습니다. 특히 필라멘트 제조사가 권장하는 온도 범위 안에서도 설정값에 따라 결과가 달라질 수 있으며, 너무 낮은 온도로 설정했을 때 층간 접착 문제가 나타날 가능성이 높아집니다.
2. 과도한 냉각 팬 바람 (Over-cooling)
파츠 쿨링 팬(Part Cooling Fan)의 바람이 너무 강하면, 압출된 플라스틱이 이전 레이어와 결합하기도 전에 너무 빠르게 식어버립니다. 특히 열수축이 큰 소재에서는 냉각과 주변 온도의 균형이 중요합니다.
3. 압출 부족 (Under-extrusion)
노즐 막힘, 기어 슬립, 필라멘트 공급 문제 또는 슬라이서의 유량(Flow Rate) 설정이 적절하지 않아 플라스틱이 충분한 두께로 나오지 못하면 레이어 사이의 접촉 면적이 줄어들어 틈새가 벌어집니다.
4. 찬 외풍 및 실내 기온 저하
챔버(밀폐형 구조)가 없는 오픈형 프린터의 경우, 특히 ABS와 같이 열수축이 큰 소재는 주변 온도가 낮거나 에어컨·창문 등의 외풍에 직접 노출되면 수축 차이가 커져 층간 갈라짐이 발생할 수 있습니다.
5. 필라멘트 수분 흡수 (습기 문제)
수분을 흡수한 필라멘트는 노즐 내부에서 가열될 때 수분이 증기로 변하면서 ‘탁, 탁’ 소리가 나거나 압출이 불안정해질 수 있습니다. 이로 인해 표면 품질뿐만 아니라 층간 접착력에도 부정적인 영향을 줄 수 있습니다.
레이어 층간 접착력을 획기적으로 높이는 4가지 해결 방법
층 갈라짐 문제를 해결하기 위해 슬라이서 프로그램과 하드웨어에서 즉각 적용할 수 있는 실전 보정 조치입니다.
1. 노즐 온도를 5~10°C 정도 높여 테스트
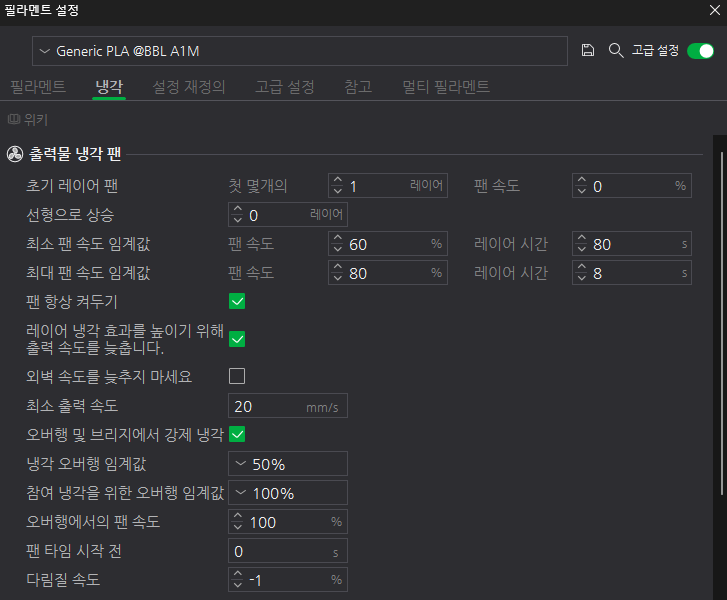
가장 먼저 테스트해 볼 수 있는 방법입니다. 필라멘트 제조사가 권장하는 온도 범위 안에서 온도를 조금씩 조절하면 압출된 플라스틱의 유동성과 층간 융합 상태가 개선되는 경우가 있습니다.
2. 파츠 쿨링 팬 속도 하향 조절
- PLA: 기본 냉각 설정을 유지하되 층간 접착력이 부족하다면 냉각량을 조금 낮춰 테스트.
- PETG: 과도한 냉각을 피하고 제조사 권장값을 기준으로 조절
- ABS: 일반적으로 강한 파츠 냉각을 피하고 주변 온도와 외풍을 안정적으로 유지
3. 레이어 높이(Layer Height) 줄이기
레이어 높이가 지나치게 높으면 한 번에 적층되는 필라멘트의 단면 형태가 달라지고, 레이어 간 융합이 불리해질 수 있습니다.
- 해결법: 0.4mm 노즐 기준으로 0.28mm에서 층간 접착력이 부족하다면 0.20mm 정도로 낮춰 테스트해 보세요. 다만 적절한 레이어 높이는 노즐 크기와 프린터, 소재에 따라 달라질 수 있습니다.
4. 외풍 차단 및 인클로저(챔버) 활용
프린터를 창가나 에어컨 바람이 직접 닿는 곳에서 멀리 배치하세요. 특히 ABS처럼 열수축이 큰 소재는 외풍을 줄이고 주변 온도를 안정적으로 유지하는 것이 중요합니다. 소재와 프린터 제조사가 권장하는 환경 조건이 있다면 해당 조건을 우선적으로 따르는 것이 좋습니다.
0.12mm, 0.20mm, 0.28mm 등 레이어 수치별 표면 매끄러움과 강도, 출력 시간 차이를 자세히 비교해 보고 싶다면 [3D 프린터 레이어 높이 완벽 가이드: 0.12mm, 0.2mm, 0.28mm 어떻게 선택할까?] 글을 함께 체크해 보시는 걸 추천합니다.
주요 필라멘트 소재별 층 갈라짐 방지 설정 가이드
아래 수치는 일반적인 FDM 출력에서 참고할 수 있는 예시 범위이며, 실제 설정은 필라멘트 제조사의 권장값과 프린터 환경에 따라 조정해야 합니다.
| 소재 구분 | 권장 노즐 온도 | 파츠 쿨링 팬 속도 | 챔버(외풍 차단) 필요성 | 층간 강도 특성 |
|---|---|---|---|---|
| PLA | 200℃ ~ 215℃ | 70% ~ 100% | 낮음 (오픈형 가능) | 수축이 적어 층 갈라짐 적음 |
| PETG | 235℃ ~ 250℃ | 20% ~ 50% | 보통 | 온도/풍량 조절 시 층간 강도 매우 높음 |
| ABS | 240℃ ~ 260℃ | 0% (OFF) | 외풍 차단 권장 | 열수축이 매우 심해 챔버 미사용 시 쩍 갈라짐 |
| TPU (플렉시블) | 220℃ ~ 240℃ | 40% ~ 60% | 낮음 | 비교적 유연한 소재 특성상 층간 결합력이 좋은 편이지만, 출력 조건에 따라 결과가 달라질 수 있음 |
슬라이서 추가 튜닝: 벽 두께 및 라인 폭 확장
기계적 강도가 필요한 구조용 부품을 출력할 때는 단순히 온도만 올리기보다 압출되는 선의 물리적 폭을 넓히는 것이 유리합니다.
- 외곽선 폭(Line Width) 확장: 외곽선(Line Width)을 기본값보다 약간 넓게 설정하는 방법도 있습니다. 다만 너무 크게 변경하면 외형 치수나 코너 표현에 영향을 줄 수 있으므로 작은 폭으로 테스트하는 것이 좋습니다.
- 벽 두께(Wall Loops) 추가: 내부 채움(Infill) 비율을 무조건 높이기보다는 Wall Loops를 늘려 외곽 구조를 보강하는 방법을 함께 고려할 수 있습니다. 특히 외벽이 많은 구조물에서는 부품의 전체적인 강도 향상에 도움이 될 수 있습니다.
튼튼한 적층을 위한 최종 체크리스트
3D 프린팅 출력물의 층 갈라짐 현상은 “충분한 열기와 적절한 압착”만 기억하면 대부분 예방할 수 있습니다.
- 필라멘트 제조사의 권장 범위 안에서 노즐 온도를 5°C 정도 높여 테스트합니다.
- 층간 접착력이 부족하다면 파츠 쿨링 팬을 조금 낮춰 차이를 확인합니다.
- 필라멘트에 습기가 없는지 확인하고 건조·보관 상태를 점검합니다.
- ABS처럼 열수축이 큰 소재라면 외풍을 줄이고 주변 온도를 안정적으로 유지합니다.
기본적인 온도, 냉각, 압출 상태를 하나씩 점검하는 것만으로도 층간 접착력 문제를 개선하는 데 도움이 됩니다.
출력물 정보
- 모델명: 간편 상자 – 크기 조절 가능
- 제작자: Ale M
- 라이선스: CC BY